- 品牌
- 匠泽;大前;仓敷;大隈;,意大利PARPAS,日本MST刀具
- 型号
- 齐全
- 类型
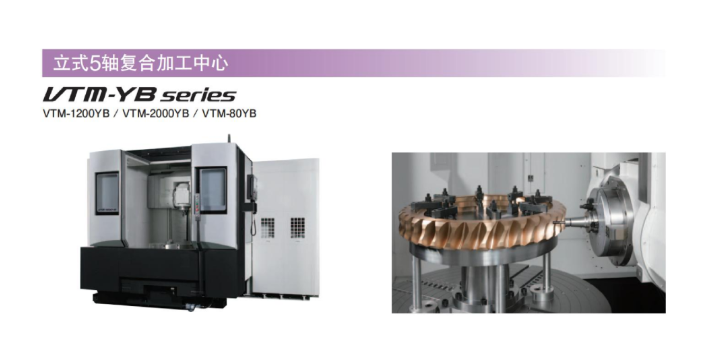
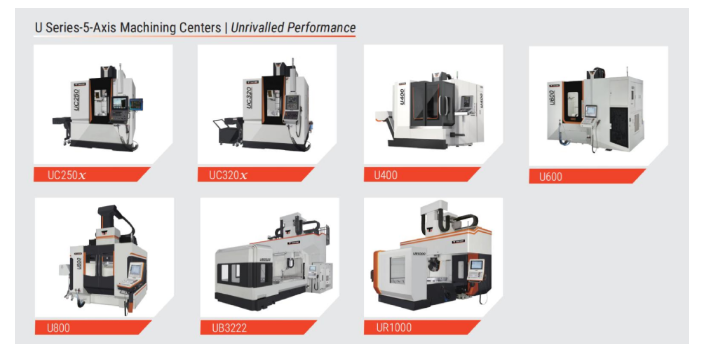
- 龙门加工中心,复合加工中心,镗铣加工中心,车削加工中心,铣削加工中心,钻孔攻牙加工中心,五轴联动加工中心,钻削加工中心,车铣加工中心,五面加工中心,柔性加工单元
- 界面语言
- 中文
- 安装方式
- 卧式,立式,台式,落地
龙门加工中心开机前准备:根据编程作业指导书的刀具数据,换上要进行加工的刀具,让刀具去碰摆在基准面上的高度测量器,当测量器红灯亮时把这点的相对坐标值设定为零。移动刀具到安全的地方,手动向下移动刀具50mm,把这点的相对坐标值再设定为零,这点就是Z轴的零位。把这点的机械坐标Z值记录在G54~G59其中一个里。这就完成了工件X、Y、Z轴的零位设定。再一次认真检查数据的正确性。单边碰数的也是按上面的方法碰工件X、Y轴的一边,把这点的X、Y轴的相对坐标值偏移碰数头的半径就是X、Y轴的零位,很后把一点X、Y轴的机械坐标记在G54~G59的其中一个里。再一次认真检查数据的正确性。检查零点的正确性,把X、Y轴移动到工件的边悬,根据工件的尺寸,目测其零点的正确性。根据编程作业指导书的文件路径把程序文件拷贝到电脑上。龙门加工中心加工参数的设定。针对曲面修边铣型,打孔,开槽,倒角等工艺进行360度加工,五轴联动一次成型。五轴加工中心日本大隈操作技巧
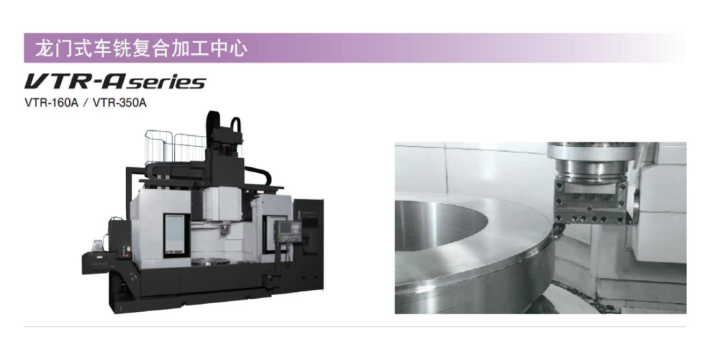
龙门加工中心是指主轴轴线与工作台面垂直设置的加工中心,龙门加工中心主要适用于加工板类、盘类、模具及小型壳体类复杂零件。龙门加工中心能完成铣、镗削、钻削、攻螺纹和用切削螺纹等工序。龙门加工中心很少是三轴二联动,一般可实现三轴三联动。有的可进行五轴、六轴控制。龙门加工中心立柱高度是有限的,对箱体类工件加工范围要减少,这是龙门加工中心的缺点。但龙门加工中心工件装夹、定位方便;刃具运动轨迹易观察,调试程序检查测量方便,可及时发现问题,进行停机处理或修改;冷却条件易建立,切削液能直接到达刀具和加工表面;三个坐标轴与笛卡儿坐标系吻合,感觉直观与图样视角一致,切屑易排除和掉落,避免划伤加工过的表面。与相应的卧式加工中心相比,结构简单,占地面积较小,价格较低。智能化日本大隈撞机找谁五轴加工中心:对一般立体型面特别是较为平坦的大型表面,可用大直径端铣刀端面贴近表面进行加工。
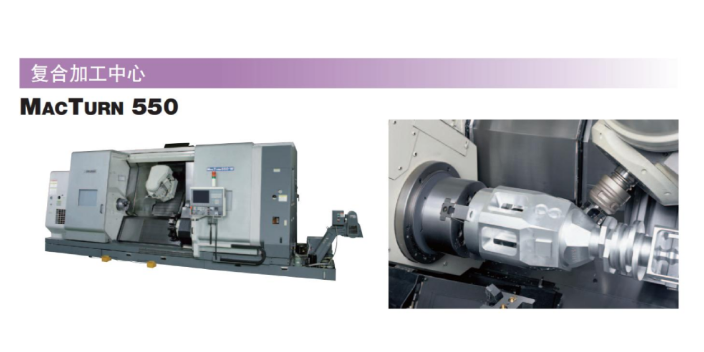
龙门磨床机械制造业的不断发展,我们对于金属加工已经数见不鲜,在金属加工过程中,龙门磨床是必不可少的部件,随着我国的龙门磨床公司越来越多,龙门磨床公司生产的磨床的种类也逐渐增多,龙门磨床的功能也越来越强大,那么龙门磨床公司生产的磨床的未来发展方向如何呢?龙门磨床磨削效率。随着龙门磨床制造的不断发展,龙门磨床的磨削效率提高是必然的趋势,在龙门磨床的制作过程中,人们会逐渐改进磨具,和龙门磨床自身的结构,在现代,改进龙门磨床磨削效率的方法往往是提高磨削过程中砂轮工作的线速度,砂轮线速度的改变不只可以改变磨削的效率,而且可以提高工件表面的质量,同时延长砂轮的寿命,而且磨削效率的改变还可以通过增加砂轮的数量以及砂轮的表面积等方法实现,因此我们可以看出,磨削效率的进一步改变已经是大势所趋。
龙门加工中心指的是加工中心的主轴垂直的状态,这主要是固定桅杆结构,矩形表,无需转动分度功能,适合加工盘,套筒,板型部件,其通常具有三个线性运动轴和安装在转盘沿着水平轴线在桌子上,用于加工螺旋型部件。该加工中心装卡方便,便于操作,易于通过观察加工情况,调试工作程序更加容易,应用到了普遍,但受立柱高度及换刀装置的限制,不能满足加工太高的零件,在加工型腔或下凹的型面时,切屑不易排出,严重问题时会损坏刀具,破坏已加工表面,影响加工的发展进行。五轴加工中心加工的工件都具有曲面程度高,通过一次装夹难以加工成型的特点。
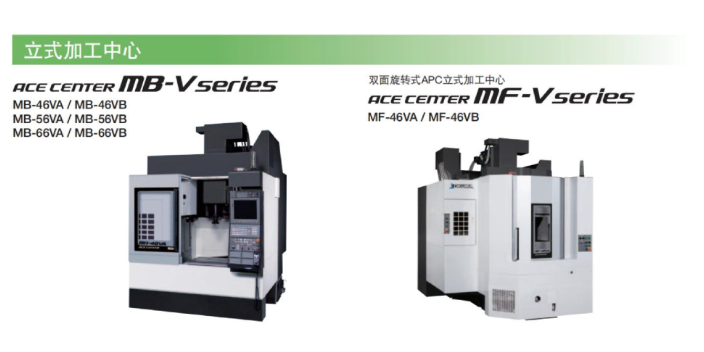
龙门加工中心,产品在继承了传统龙门机床基础框架刚性强,结构对称,稳定性强等优点的基础上,引进国际先进的设计理念,产品全部采用PRO/E三维设计,机床主要结构均采用有限元分析,通过优化布筋结构,合理分布质量,使整机刚性强,动态特性佳,满足大功率、高精度切削的要求。 HTM-4225G是工作台移动式龙门镗铣中心,具备铣削、镗削、钻削(钻、扩、铰)、攻螺纹、锪削等多种加工功能,可配多种附件铣头,具备手动换头、零件一次装夹可完成五面加工。而且,针对客户的不同特点,可选配全闭环光栅尺精密反馈系统、刀具床冷却功能、ATC机械手式刀库、工件自动测量、刀具自动测量、4轴联动加工功能等,可为客户配置性价比优良、满意贴心的产品。该产品技术指标和配置国内领航,产品结构和工艺成熟,产品质量稳定。适于船舶、能源、机车、航空航天、汽车、工程机械、包装、交通、五金橡胶等各种机械加工领域的大型零件加工,更是加工精度要求较高、结构复杂的各种超大、超重零件加工的首要选择设备。五坐标联动双转台机床:旋转坐标有足够的行程范围,工艺性能好。日本仓敷龙门式五面加工中心
五轴加工中心适合加工自由曲面的机体零部件、飞机轮船上的涡轮机零部件和叶轮。五轴加工中心日本大隈操作技巧
如何对龙门加工工序进行划分。刀具集中分序法就是按所用刀具划分工序,用同一把刀具龙门加工完零件上所有可以完成的部位。在用第二把刀、第三把完成它们可以完成的其它部位。这样可减少换刀次数,压缩空程时间,减少不必要的定位误差。以加工部位分序法对于龙门加工内容很多的零件,可按其结构特点将加工部分分成几个部分,如内形、外形、曲面或平面等。一般先加工平面、定位面,后加工孔;先加工简单的几何形状,再加工复杂的几何形状;先加工精度较低的部位,再加工精度要求较高的部位。以粗、精龙门加工分序法对于易发生龙门加工变形的零件,由于粗加工后可能发生的变形而需要进行校形,故一般来说凡要进行粗、精加工的都要将工序分开。综上所述,在划分工序时,一定要视零件的结构与工艺性,机床的功能,零件数控龙门加工内容的多少,安装次数及本单位生产组织状况灵活掌握。另建议采用工序集中的原则还是采用工序分散的原则,要根据实际情况来确定,但一定力求合理。五轴加工中心日本大隈操作技巧


- 车铣复合机日本仓敷五轴数控加工中心 2025-06-16
- 全自动日本大隈常见撞刀的原因 2025-06-14
- 全自动日本仓敷新一代智能化CNC 2025-02-20
- 日本大隈卧式加工中心 2025-02-20
- 车铣复合机日本仓敷立式高速机 2024-09-27
- 加工母机日本大隈车铣复合机 2024-09-27
- 日本占有率大的日本大隈大型加工中心 2024-01-24
- 智能化日本大隈设备融资租赁业务 2024-01-20