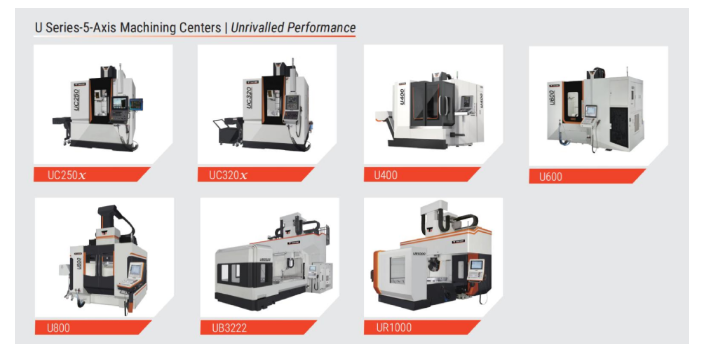
- 品牌
- 匠泽;大前;仓敷;大隈;,意大利PARPAS,日本MST刀具
- 型号
- 齐全
- 类型
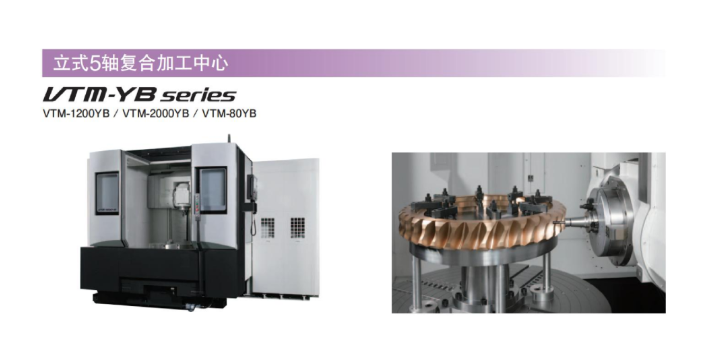
- 龙门加工中心,复合加工中心,镗铣加工中心,车削加工中心,铣削加工中心,钻孔攻牙加工中心,五轴联动加工中心,钻削加工中心,车铣加工中心,五面加工中心,柔性加工单元
- 界面语言
- 中文
- 安装方式
- 卧式,立式,台式,落地
龙门铣太晚床又叫龙门镗铣床。龙门铣床结构,龙门铣床包括有床身、架设在该床身上的工作台及数控电路控制系统。龙门铣床床身上装设有X轴导轨,龙门铣床工作台跨越紧固在该床身上。工作台上方活动跨越架设有龙门架,龙门架还包括有:龙门架拖板,龙门架拖板活动夹持于该X轴导轨上。Z轴导轨,装设于龙门架上。横梁,该横梁装设有一Z轴拖板,横梁通过该Z轴拖板而活动夹持于该Z轴导轨上,横梁上还装设有Y轴导轨。龙门铣床铣削装置,龙门铣床铣削装置活动装设于该Y轴导轨上,使该龙门架在数控电路控制系统的控制下,作X、Y、Z三轴的立体空间铣削加工。该数控龙门铣床具有高精度的铣、钻、镗、削等操作。五轴加工中心对一个国家的航空、航天、科研、精密器械、高精医疗设备等行业有着举足轻重的影响力。加工母机日本仓敷龙门式复合加工中心
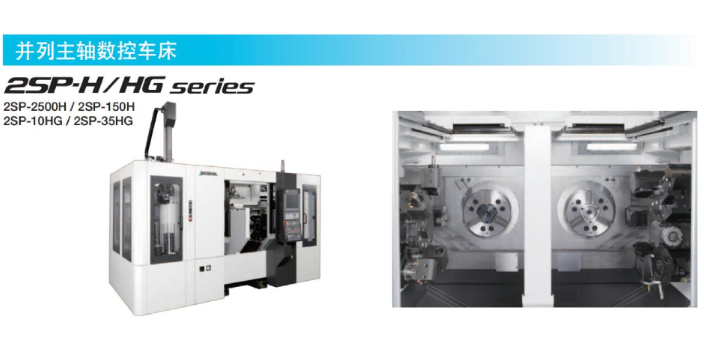
龙门加工中心与其他加工中心的不同之处在于,拥有自动刀交换装置,这是独特优势。此自动刀交换装置可在加工过程中自动选择刀具,并自动更换和安装主轴。这种刀具交换有两种形式,即机械手交换刀形式和非机械手交换刀形式。无操纵器换刀。这种换刀形式主要是通过刀库和主轴配合来完成换刀,而且刀库里的刀具存放方向要与主轴的方向一致,否则无法进行换刀。换刀时,刀库向主轴方向移动到换刀位置,由主轴直接把刀具取出或者放回刀具,然后刀具移动回到原点。这种换刀形式一般出现在使用斗笠式刀库的加工中心上,此类换刀形式具有结构简单、维护方便、性价比高等优点,其缺点是换刀速度较慢,整个换刀过程需要8s。在加工中心上普遍才有这种换刀形式。主轴大扭矩日本仓敷常见撞刀的原因采用五轴加工技术加工产品可以减少夹具的使用数量。
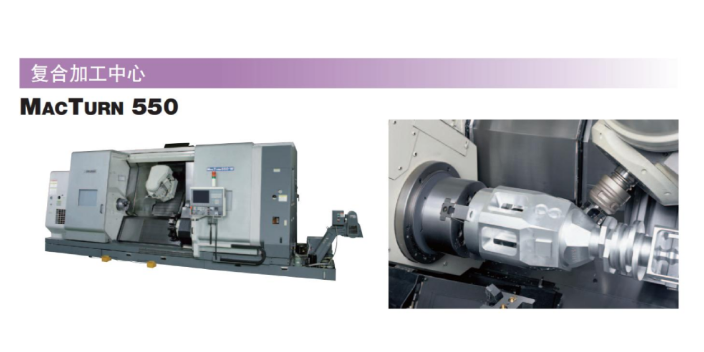
龙门加工中心是指主轴轴线与工作台轴线成一直线的加工中心。整体结构为门式刚架,由双柱和顶梁组成,中心有横梁。特别适用于加工大型工件和形状复杂的工件。龙门加工中心是指在数控龙门铣床上面加上一组附件刀库,工件需要换到时可以达到自动转换的效果,不需要人工操作,既节约时间又提高生产效率,适合一种工件需要多种把刀加工。龙门加工中心在整体的铣床结构上没有不同,只是刀库位置要多出一块钣金出来,这种设计不会影响机床的美观和实用。刀库一般分为伞形。圆盘和链条型等,类型不同放刀的数量也不一样,但是在龙门铣床的操作上没有太大变化。
龙门铣床导轨大都由钢或铸铁制成,这类导轨出现划伤,应进行修复,不然会使划伤扩大,甚至影响机床使用。机床导轨及其它摩擦副,在长期的使用过程中,由于两个接触面间存在不同程度的摩擦,使摩擦副表面产生不同程度的磨损 ,严重时影响机床的加工精度和生产效率。对机床和其它磨损部位的修复,通常采用金属板和高分子材料镶贴或更换等方法,不只需要进行大量精确的加工制造,而且常需要对加工面进行人工刮研,修复工作工序多,工期长。通常,我们在操作五轴设备加工的时候,我们需要提前编程或做图纸。
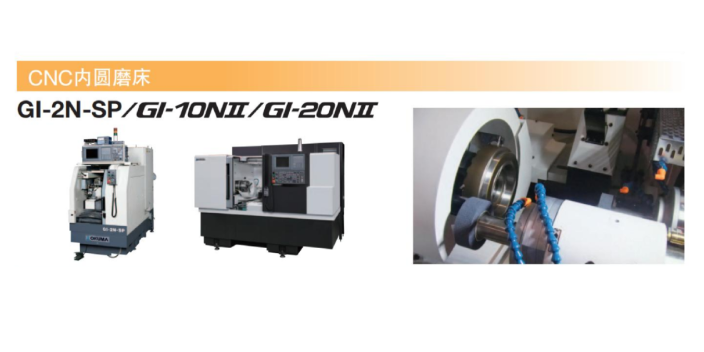
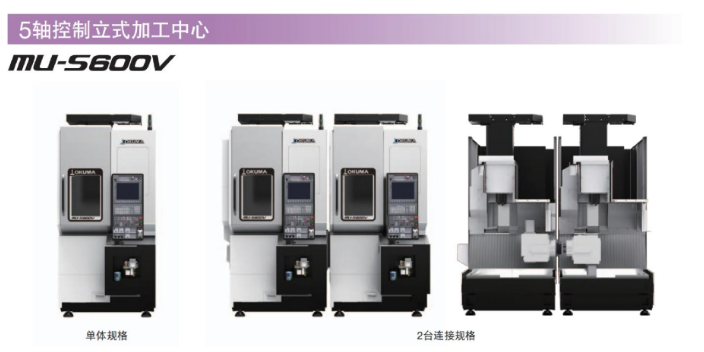
龙门加工中心在维护期间,电路电路器应处于关闭状态。1、检查气路系统,对空气过滤网清洁,清理压力气体的泄漏;对液路系统进行观察,并对过滤器、油箱进行有效清洁,更换过滤油液,严重时,还可更换密封件。2、润滑系统,压力表状态,清洗润滑系统过滤网进行检查,更换润滑油,疏通油路;油脂润滑部位,并按照相关要求加注润滑脂。3、检查刀库、机械手状态,分析机械手磨损状态,并向客户提出更换建议。4、紧固各传动部件,并对不良标准件予以更换,并检查防护罩状态,并将信息准确地反馈给客户。五轴加工中心:完整加工缩短了生产过程链,可以使生产管理和计划调度简化。日本占有率大的日本大隈加工中心换刀程序故障处理
五轴加工中心:对一般立体型面特别是较为平坦的大型表面,可用大直径端铣刀端面贴近表面进行加工。加工母机日本仓敷龙门式复合加工中心
龙门加工中心未来的发展趋势:更好的静刚度:龙门加工中心的各部件如床身、工作台、主轴箱、导轨等等零部件的结构刚度都和机床的精度息息相关,因此这些因素都要求机床有比较高的静刚度。在切削加工中,无法避免的会有振动产生,这些振动都会影响加工精度和表面质量,同时还会降低刀具寿命,对生产效率有明显的影响。而加工中心都是要长时间连续工作的,无法通过在加工时做人为干预调整来消除减少振动,因此,还需要提高机床的动刚度。更小的热变形:机床在进行切削加工时,都会产生热量,这些热量会影响至机床,使得机床的各部件产生程度不同的热变形,进而影响到加工产品的精度。而如何减少减缓热量所带来的对加工产品精度的影响就是一个不得不考虑的问题了,我们可以通过改善机床结构,使机床热变形朝着我们可控的方向变形。例如立柱采用框式双立柱结构,左右对称,热变形对主轴轴线产生升起方向的平移,它可以由坐标修正是进行补偿,减少发热,尽可能将热源从主机中分离出去。加工母机日本仓敷龙门式复合加工中心
上海建泽机械技术有限公司在五轴加工中心 ,高速加工中心,MST刀具和在线测量,机床周边辅助软件 一直在同行业中处于较强地位,无论是产品还是服务,其高水平的能力始终贯穿于其中。公司成立于2005-06-24,旗下匠泽;大前;仓敷;大隈;,意大利PARPAS,日本MST刀具; 亚崴,已经具有一定的业内水平。上海建泽致力于构建机械及行业设备自主创新的竞争力,将凭借高精尖的系列产品与解决方案,加速推进全国机械及行业设备产品竞争力的发展。


- 车铣复合机日本仓敷五轴数控加工中心 2025-06-16
- 全自动日本大隈常见撞刀的原因 2025-06-14
- 全自动日本仓敷新一代智能化CNC 2025-02-20
- 日本大隈卧式加工中心 2025-02-20
- 车铣复合机日本仓敷立式高速机 2024-09-27
- 加工母机日本大隈车铣复合机 2024-09-27
- 日本占有率大的日本大隈大型加工中心 2024-01-24
- 智能化日本大隈设备融资租赁业务 2024-01-20