
- 品牌
- 米控机器人
- 型号
- 齐全
- 基材
- 其他
- 警示字
- 有
- 加工定制
- 是
- 产地
- 宁波
- 厂家
- 宁波米控机器人科技有限公司
激光微加工生产效率高,成本低,加工质量稳定可靠,具有良好的经济效益和社会效益。飞秒激光以其独特的脉冲持续时间短、峰值功率高等优越性能正在打破以往传统的激光加工方法,开创了材料超精细、无热损伤和3D空间加工和处理的新领域。飞秒激光加工技术应用包括微电子学、光子晶体器件、高信息传输速度(1Tbit/s)的光纤通讯器件、微机械加工、新型三维光存储器、以及微细医疗器件制作和细胞生物工程技术等方面具有非常广的应用前景。宁波米控机器人科技有限公司的微孔加工设备支持高速加工,缩短生产周期。广东高精密微孔加工联系电话
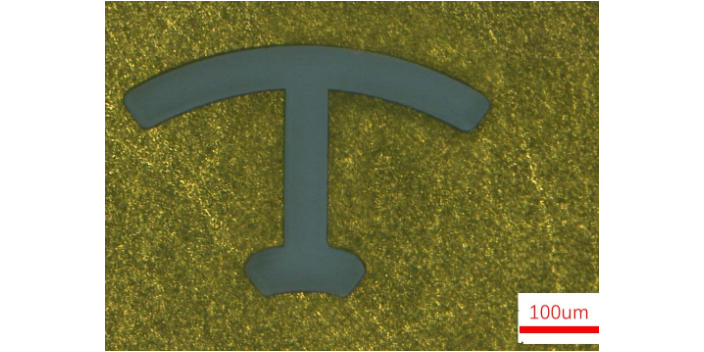
在微孔加工过程中应避免出现孔径扩大孔直线度过大.工件表.面粗糙度差及钻头过快磨损等问题,以防影响钻孔质量和增大加工成本,应尽量保证以下的技术要求:①尺寸精度:孔的直径和深度尺寸的精度;②形状精度:孔的圆度、圆柱度及轴线的直线度;③位置精度:孔与孔轴线或孔与外圆轴线的同轴度;孑L与孔或孔与其他表面之间的平行度、垂直度等。同时,还应该考虑以下5个要素:1.孔径、孔深、公差、表面粗糙度、孔的结构;2.工件的结构特点,包括夹持的稳定性、悬伸量和回转性;3.机床的功率、转速冷却液系统和稳定性;4.加工批量;5.加工成本。江西高精密微孔加工价格宁波米控机器人科技有限公司的微孔加工技术支持微孔阵列加工,提升产品功能性。
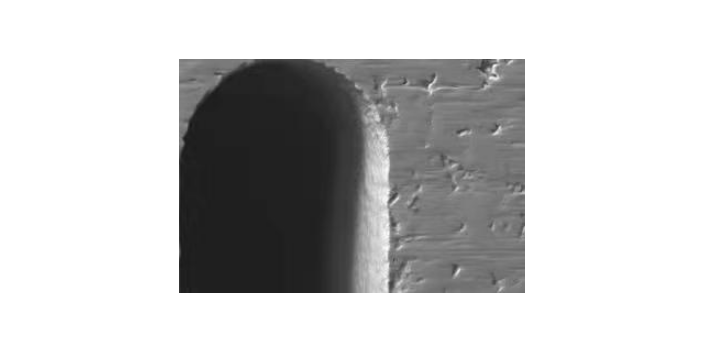
目前,锥形微孔加工有冲孔法、准分子激光旋转打孔法等。冲孔法主要利用圆形掩膜选择性透过一部分光斑,再通过后续的光学系统投影到需要加工的材料上,加工过程中工件静止不动,冲孔法有其独特的优点,但有时无法满足更好的锥度的同时达到更大的底边直径。准分子激光旋转打孔用的掩膜是三角形或正方形的,这2种形状的掩膜在旋转打孔内切圆时可以获得更多的能量,且外接圆获得的能量较少,这样可以得到更好锥度的孔。如有需要激光微孔加工可以联系宁波米控机器人。
随着精密加工技术的高速发展,无论民用、工业、医疗抑或是航天领域,其发展趋势均向微型化、高精度和高质量方向发展。传统的机加工、电火花加工和电子束加工等方法已不能满足高精度微孔加工中所提出的技术要求,如微孔孔径的尺寸及精度、微孔的锥度可控性、大深径比圆柱孔的加工和高硬度高熔点高脆性材料的应用等。激光加工具有高精度、高效率、成本低、材料选择性低等优点,现已成为高精度微孔加工的主流技术之一。一般扫描振镜打出的孔都是正锥度,难以实现不同锥度孔和异型孔的加工。普通长脉冲激光加工热影响区大,且有重铸层,无法满足高精度微孔加工的要求。宁波米控机器人科技有限公司的微孔加工技术支持批量生产,满足大规模订单需求。
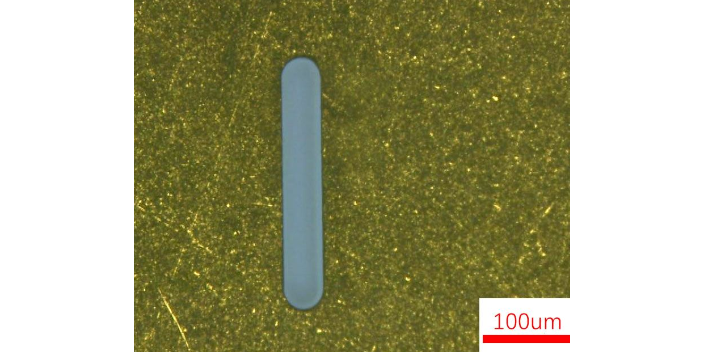
微孔加工设备的工作原理基于微纳加工技术,通常包括以下几个步骤:1.制备基底:首先需要准备一种适合微纳加工的基底材料,例如硅片、玻璃片、金属薄膜等。基底表面需要经过清洗和化学处理,以保证其表面平整度和化学纯度。2.涂覆光阻:将一层光阻涂覆在基底表面,并使用光刻技术将所需的微孔或微型结构图案转移到光阻层上。3.刻蚀:利用化学腐蚀、物理蚀刻或等离子体刻蚀等方法,将光阻层中未被光刻胶保护的部分刻蚀掉,形成微孔或微型结构。4.去除光阻:用化学溶剂将光阻层溶解掉,露出微孔或微型结构。5.金属沉积:在微孔或微型结构上沉积一层金属,以增强其机械强度和导电性能。6.制备成品:将基底从微孔或微型结构上剥离,制备出具有微孔或微型结构的成品。微孔加工设备的工作原理基于微纳加工技术,需要精密的光刻技术和化学腐蚀或物理蚀刻等技术。其优点包括制造出的微孔或微型结构尺寸和形状精度高、表面质量好、生产效率高等特点,适用于微纳米加工和微系统制造等领域。微孔加工在航空航天领域用于制造涡轮叶片冷却孔等部件,其微孔结构有助于提升部件耐高温与抗疲劳性能。东莞高精密微孔加工打孔
宁波米控机器人科技有限公司的微孔加工设备配备智能校准系统,确保加工精度。广东高精密微孔加工联系电话
目前,微孔加工产品已普遍应用于精密过滤设备,根据小孔的尺寸范围,到目前为止大约有50种,每种加工方法都有其独特的优缺点,主要取决于工件孔径的大小,孔的排列,密度等。洞和洞。精度要求以及工件的后续使用,这涉及考虑哪些过程可以批量处理。传统的或可想象的微孔加工工艺包括:冲压,主要用于孔径为1.0mm或更大,材料厚度为0.5mm或更小的产品,主要用于具有少量孔的工件,因为密集工件冲压模具是不可能的。数控冲孔,数控冲孔是近年来流行的一种工艺,数控冲孔具有高效率的优点是成本低,数控冲孔是需要更换相应冲头才能操作,无需模具。数控冲孔主要用于大口径和低密度工件。对于孔径小于0.5mm的工件进行NC冲孔没有任何优势。广东高精密微孔加工联系电话


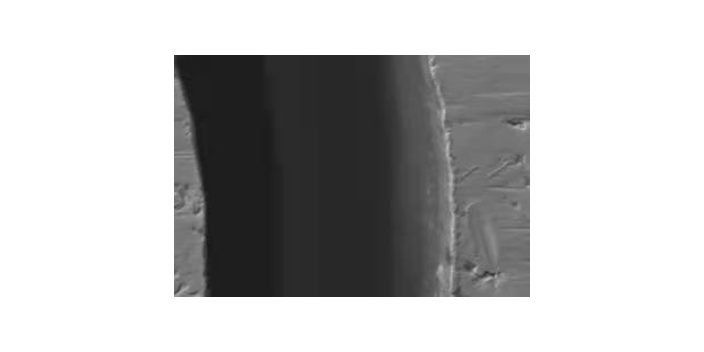
在微孔加工过程中应避免出现孔径扩大孔直线度过大.工件表.面粗糙度差及钻头过快磨损等问题,以防影响钻孔质量和增大加工成本,应尽量保证以下的技术要求:①尺寸精度:孔的直径和深度尺寸的精度;②形状精度:孔的圆度、圆柱度及轴线的直线度;③位置精度:孔与孔轴线或孔与外圆轴线的同轴度;孑L与孔或孔与其他表面之间的平行度、垂直度等。同时,还应该考虑以下5个要素:1.孔径、孔深、公差、表面粗糙度、孔的结构;2.工件的结构特点,包括夹持的稳定性、悬伸量和回转性;3.机床的功率、转速冷却液系统和稳定性;4.加工批量;5.加工成本。无锡微孔加工选择哪家,推荐宁波米控机器人科技有限公司。汕头五轴微孔加工微孔加工比较难...
- 西安微孔加工技术 2025-12-14
- 嘉兴激光微孔加工价格 2025-12-14
- 南京微孔加工设备 2025-12-14
- 激光钻孔微孔加工推荐 2025-12-13
- 江苏激光打孔微孔加工 2025-12-13
- 杭州五金微孔加工 2025-12-11
- 深圳医疗微孔加工 2025-12-11
- 南京旋切头微孔加工 2025-12-11
- 浙江消锥度微孔加工 2025-12-11
- 江苏喷丝板微孔加工打孔 2025-12-10
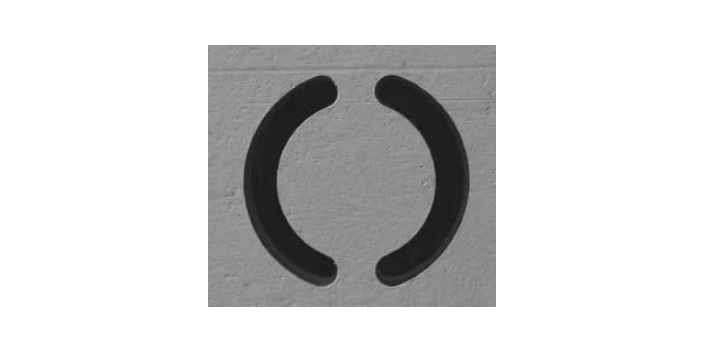
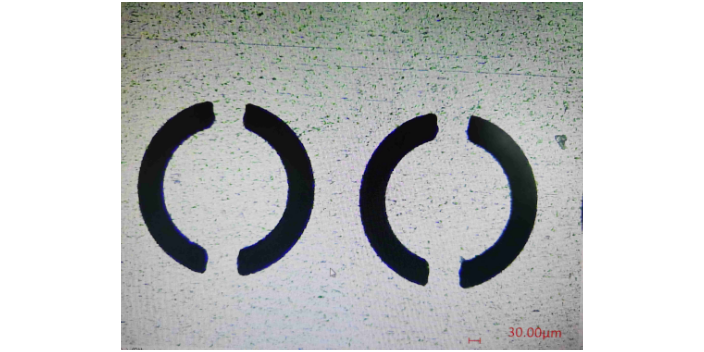
- 宁波旋切钻孔微孔加工 2025-12-09
- 广州激光模具雕刻 2025-12-09
- 衢州激光微孔加工设备 2025-12-09
- 江苏高精密微孔加工工艺 2025-12-08
- 绍兴水激光 2025-12-08
- 徐州五轴微孔加工 2025-12-07

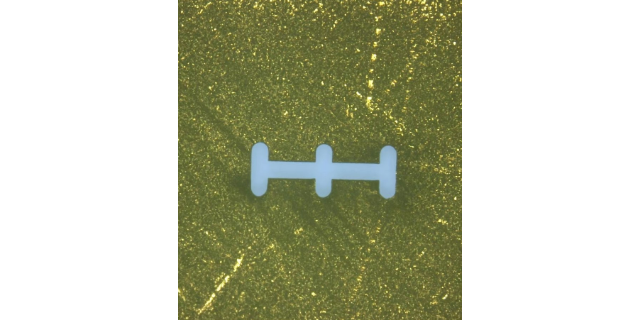

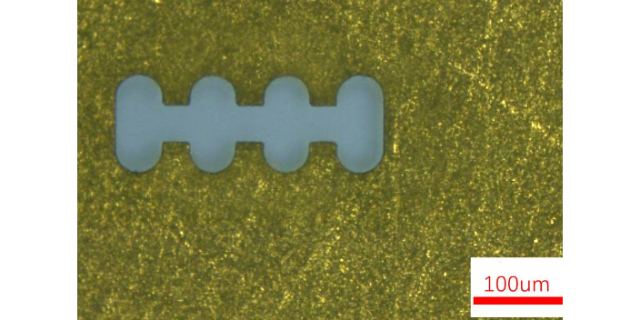
- 黑龙江发动机激光打孔 03-10
- 甘肃绿光激光打孔 03-10
- 广西激光打孔推荐 03-10
- 武汉高教PocketNC 03-10
- 喷油嘴激光打孔推荐 03-10
- 北京带刀库PocketNC 03-09
- 重庆激光打孔供应商 03-09
- 天津PocketNC推荐 03-09
- 浙江静音PocketNC 03-09
- 湖南旋切激光打孔 03-09