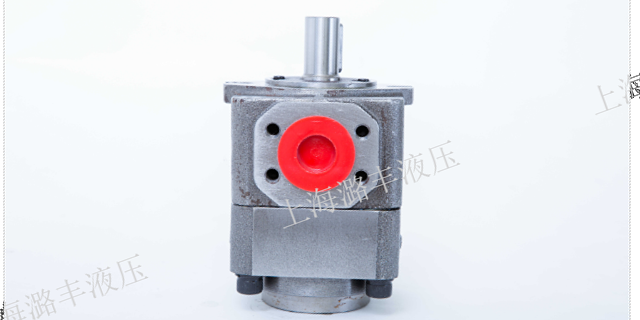
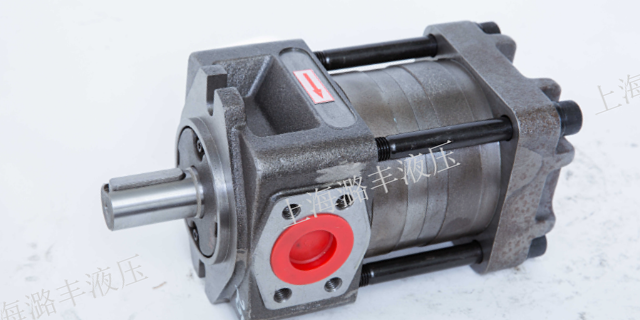
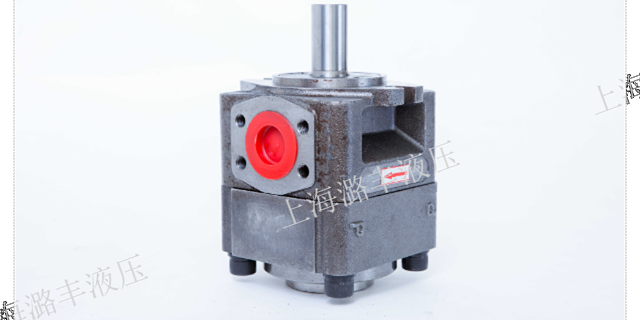
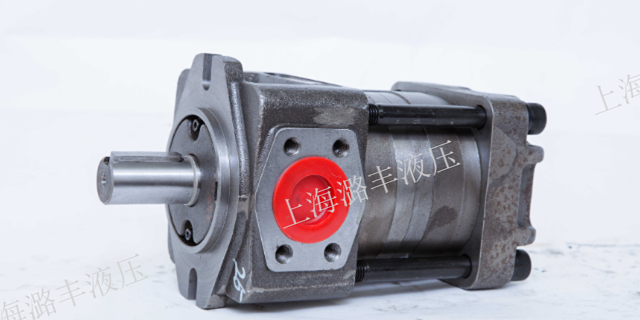
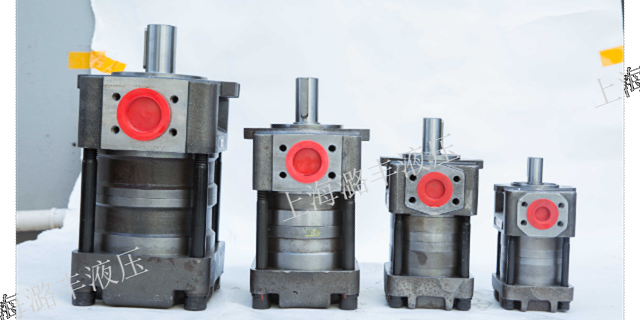
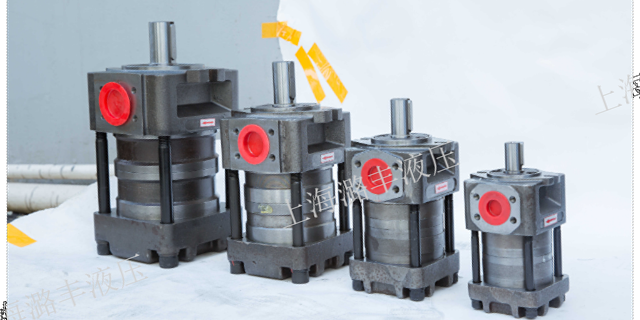
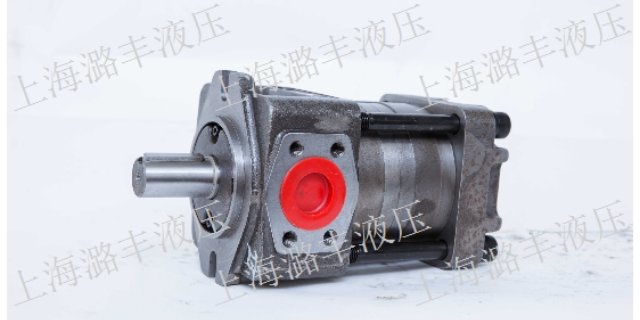
用于机床上的低压内啮合齿轮泵,取z=13~19,而中高压内啮合齿轮泵,取z=6~14,齿数z<14时,要进行修正。(3)输油量和齿宽B、转速n成正比。一般齿宽B=(6~10)m;转速n为750r/min:1000r/min、1500r/min,转速过高,会造成吸油不足,转速过低,泵也不能正常工作。一般齿轮的大圆周速度不应大于5~6m/s。高压内啮合齿轮泵的特点上述内啮合齿轮泵由于泄漏大(主要是端面泄漏,约占总泄漏量的70%~80%),且存在径向不平衡力,故压力不易提高。高压内啮合齿轮泵主要是针对上述问题采取了一些措施,如尽量减小径向不平衡力和提高轴与轴承的刚度;对泄漏量大处的端面间隙,采用了自动补偿装置等。下面对端面间隙的补偿装置作简单介绍。1.浮动轴套式图3-8(a)是浮动轴套式的间隙补偿装置。它利用泵的出口压力油,引入齿轮轴上的浮动轴套1的外侧A腔,在液体压力作用下,使轴套紧贴齿轮3的侧面,因而可以消除间隙并可补偿齿轮侧面和轴套间的磨损量。在泵起动时,靠弹簧4来产生预紧力,保证了轴向间隙的密封。浮动侧板式浮动侧板式补偿装置的工作原理与浮动轴套式基本相似,它也是利用泵的出口压力油引到浮动侧板1的背面。内啮合齿轮泵上海潞丰液压技术有限公司 服务值得放心。宁夏耐久内啮合齿轮泵电话
它早出现于二战时期,目的在于满足液压系统向高速、高精度、大功率、高度自动化方向发展的需求,武器成为该技术的早受益对象。随着时间的推移,在响应速度要求快、控制精度要求高的液压伺服系统中,使用伺服阀作为控制阀,是基于该阀具有输出效率高、反应速度快和可电气操纵、控制性良好等优势,由此其被广泛应用于要求控制准确、迅速和程序控制能灵活变动的特定场合。电液伺服阀是一种理想的电子→液压接口,可便捷高效的实现电信号→机械位移量→液压信号的切换,并经放大输出与电控信号“连续成比例”的液压功率。与通断式开关阀相比,这类阀的成本较高,对液压系统有严格的污染控制要求以及闭环系统的反馈要求,这都使得电气控制变得更为复杂,维修难度也相应提高,一定程度上限制了该元件的应用。(三)比例控制阀这种阀是一种能使所输出油液的参数(压力、流量和方向)随输入电信号参数(电流、电压)的变化而成比例的液压控制阀,集开关式电液控制元件和伺服式电液控制元件的优点于一体,不*能开环控制,也可加入反馈环节构成闭环控制,其良好的静态性能可满足一般工业控制要求的动态性能。此外,与电液伺服阀类似,其不*可控制油液流动的方向。上海耐腐蚀内啮合齿轮泵修理上海潞丰液压技术有限公司力于提供内啮合齿轮泵 ,欢迎您的来电!
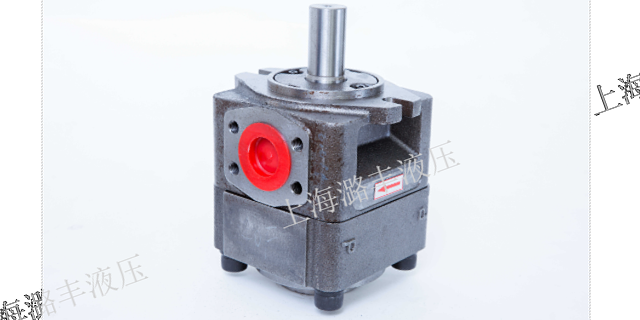
液压站油泵电机的伺服系统改造已完成,目前已正式投入使用,现场运行状况良好,伺服系统运用于液压站的油泵控制在公司属首例。伺服控制系统在热送液压站的运用,其控制原理是利用压力闭环,根据现场检测的实际压力与系统给定压力量值对比,实现控制系统的实时控制调节。与传统电控油泵系统相比,伺服液压控制系统的油泵电机具有体积小、效率高、低功耗、低噪音等优点,且其电控部分结构紧凑、控制方式简单。改造前油泵电机运行电流约75A,油箱温升高,需长期开启冷却系统进行冷却,而改造后伺服电机的运行电流约38A,温升低,基本不用开启液压站的冷却系统,总体节能效果约达60%,
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。4:设备的工作效率:1.滑块理论快下速度50-175MM/S可调。2.滑块理论工进速度5-20MM/S可调(按百分比调整)。3.滑块理论上升速度50-150MM/S可调。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,欢迎客户来电!
有的还要计算刀具中心的运动轨迹坐标值。对于形状比较复杂的零件(如非圆曲线、曲面组成的零件),需要用直线段或圆弧段逼近,根据加工精度的要求计算出节点坐标值,这种数值计算一般要用计算机来完成。3.编写加工程序加工路线、工艺参数及刀位数据确定后,编程人员就可以根据数控系统规定的功能指令代码及程序段的格式,逐段编写加工程序。如果编程人员与加工人员是分开的话,还应附上必要的加工示意图、刀具参数表、机床调整卡、工艺卡以及相关的文字说明。4.制备控制介质把编制好的程序记录到控制介质上,作为数控装置的输入信息。用人工或通信传输的方式送入数控系统。5.程序校对和首件试切编写的程序和制备好的控制介质,必须经过校验和试切后才能正式使用。校验的方法是直接将控制介质上的内容输入到数控系统中,让机床空运行,以检查机床的运动轨迹是否正确,或者通过数控系统提供的图形仿真功能,在CRT屏幕上,模拟刀具的运动轨迹。但这些方法只能检验运动是否正确,不能检验被加工零件的加工精度。因此,要进行零件的首件试切。当发现有加工误差时,分析误差产生的原因。上海潞丰液压技术有限公司力于提供内啮合齿轮泵 ,竭诚为您服务。内蒙古剪板机内啮合齿轮泵
内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,用户的信赖之选,欢迎您的来电哦!宁夏耐久内啮合齿轮泵电话
齿轮啮合时齿向接触线把吸油腔和压油腔分开,起配油作用。当内啮合齿轮泵的主动齿轮由电动机带动不断旋转时,轮齿脱开啮合的一侧,由于密封容积变大则不断从油箱中吸油,轮齿进入啮合的一侧,由于密封容积减小则不断地排油,这就是内啮合齿轮泵的工作原理。泵的前后盖和泵体由两个定位销17定位,用6只螺钉固紧。为了保证齿轮能灵活地转动,同时又要保证泄露小,在齿轮端面和泵盖之间应有适当间隙(轴向间隙),对小流量泵轴向间隙为,大流量泵为。齿顶和泵体内表面间的间隙(径向间隙),由于密封带长,同时齿顶线速度形成的剪切流动又和油液泄露方向相反,故对泄露的影响较小,这里要考虑的问题是:当齿轮受到不平衡的径向力后,应避免齿顶和泵体内壁相碰,所以径向间隙就可稍大,一般取。为了防止压力油从泵体和泵盖间泄露到泵外,并减小压紧螺钉的拉力,在泵体两侧的端面上开有油封卸荷槽16,使渗入泵体和泵盖间的压力油引入吸油腔。在泵盖和从动轴上的小孔,其作用将泄露到轴承端部的压力油也引到泵的吸油腔去,防止油液外溢,同时也润滑了滚针轴承。宁夏耐久内啮合齿轮泵电话
定量或变量、变量方式、容积效率、总效率、寿命及原动机的种类、噪声、压力脉动率、自吸能力等,还要考虑与...
【详情】具有3倍过载能力,流量响应和压力响应性能更好;自带的CAN总线功能可满足大型设备多泵并联的应用需求;...
【详情】液压机一般由本机(主机)、动力系统及液压控制系统三部分组成。液压机分类有阀门液压机,液体液压机,工...
【详情】1.压铸机简介压铸机的工艺过程一般分为锁模、给汤、压射、抽芯、开模,顶针、冷却、蓄压等几个阶段,各个...
【详情】案例的讲述对于学习,研究,借鉴等具有重要意义,在液压系统故障的诊断和处理中的意义就更显而易见了。我们...
【详情】它早出现于二战时期,目的在于满足液压系统向高速、高精度、大功率、高度自动化方向发展的需求,武器成为该...
【详情】作用在齿轮外圆上的压力是不均匀的,排油腔和吸油腔齿轮外圆分别承受着系统工作压力和吸油压力;在齿轮齿顶...
【详情】液压折弯机不能启动的原因及处理方法液压折弯机是借于运动的上刀片和固定的下刀片,采用合理的刀片间隙,对...
【详情】输入压力油的流量,输出运动速度(或位移),从而带动负载移动。四通滑阀和液压缸制成一个整体,构成了反馈...
【详情】轧钢厂棒材热送液压站主要用于给推钢机上钢时提供动力,原有液压站电控部分采用接触器式控制系统、油泵采用...
【详情】一、压力波动大。1、系统中混有空气。排除空气。2、吸人不足,夹有空气。加大吸油管径。3、液压系统中压...
【详情】内啮合齿轮泵是液压系统中常用的液压泵,内啮合齿轮泵结构简单,尺寸小,质量轻,制造方便,价格低廉,工...
【详情】