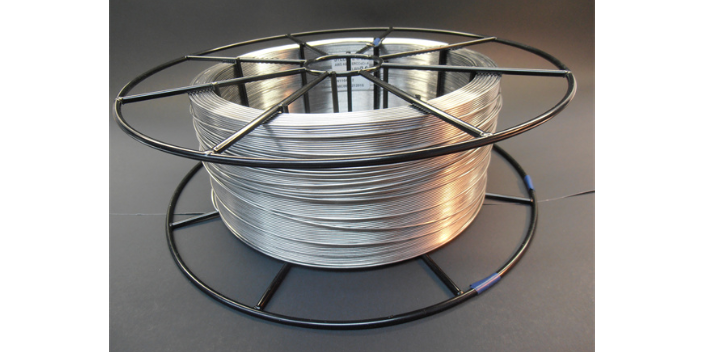
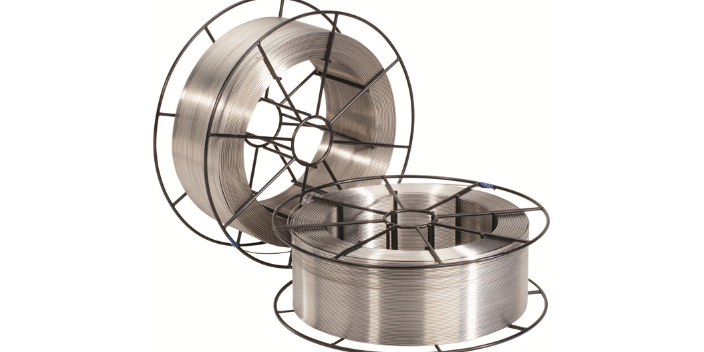
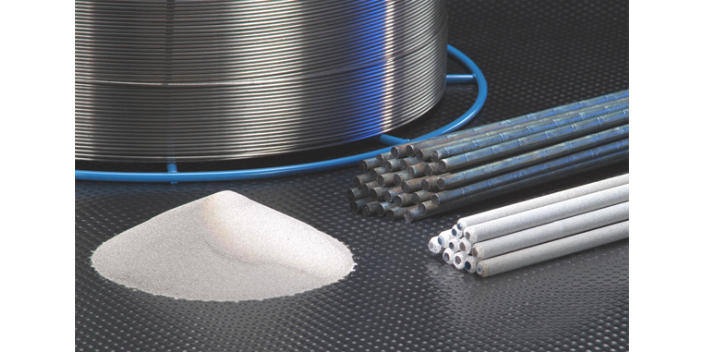
自保护药芯焊丝的自我介绍:我属于药芯焊丝,也就是内部包含药粉的管状焊丝,我的内部药粉有造气剂,在焊接过程中自己产生保护气体,而不需要外接气体。所以我的特点就是:(划重点!)1,和焊条一样不用外部气体保护,所以相比普通药芯焊丝和实心焊丝还需要外接气瓶,自保护药芯焊丝更适合户外焊接。2,有很强的抗风能力,一般四级大风的情况下不需要额外挡风设备。3,对焊接母材的清洁度要求不高,焊前对母材不需要清洁,拿过来就可以施焊。4,焊接效率更高一些。总而言之,我和其他焊丝比起来不是那么娇气!药芯焊丝为钢带包裹粉料。重庆无缝药芯焊丝哪家好
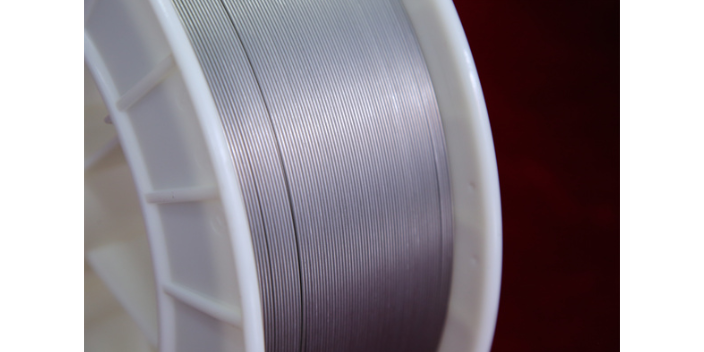
由于无缝药芯焊丝使用过程中具有不受环境湿度的影响,易于实现焊缝金属的很低氢水平,抗裂纹敏感性好等特点,在大厚板、强度高、高拘束情况下,可以采用更低的预热温度或不预热进行焊接。因此,无缝药芯焊丝在日本、美国、欧洲等发达国家已经成功地应用于焊接领域50多年,广泛应用于海洋工程、大型舰船制造、桥梁、建筑、石油化工等高级技术领域。目前,国内使用的无缝药芯焊丝全部依赖于进口,不*价格贵,供货周期没有保障,而且对于特殊领域使用的无缝药芯焊丝,如海洋工程和大型舰船制造,则限制对我国出口销售。内蒙古金属药芯焊丝哪家好药芯焊丝和实心焊丝相比究竟区别在哪里呢?
高强钢用丝:这类焊丝含Mn1%以上,含Mo0.3%~0.8%,如H08MnMoA、H08Mn2MoA,用于强度较高的低合金高强钢焊接。此外,根据高强钢的成分及使用性能要求,还可在焊丝中加入NI、CR、V及Re等元素,提高焊缝性能。抗拉强度590Mpa级的焊缝金属多采用MN-MO系焊丝,如H08MNMOA等。不锈钢用焊丝:采用的焊丝成分要与被焊接的不锈钢分成基本一致,焊接铬不锈钢时,采用HoCr14 H1Cr13 H1Cr17等焊丝;焊接铬-镍不锈钢时,采用H0Cr19Ni9 HoCr19Ni9 HoCr19Ni9Ti等焊丝;焊接极低碳不锈钢时,应采用相应的极低碳焊丝,如HOOCr19Ni9等,焊剂可采用熔炼型或烧结型,要求焊剂的氧化性小,以减少合金元素的烧损。目前国外主要采用烧结焊剂焊接不锈钢、我国仍以熔炼焊剂为主,但正在研制和推广使用烧结焊剂。
药芯焊丝早在1950年代初气保护药芯焊丝便已开始开发问市,但至1957年才开始广为商业上使用。此种方法可说是取自埋弧焊与CO2焊接(指实心)的优点组合而成,焊剂包在焊丝内并藉外圈CO2气体的保护可使焊接时产生较柔和且稳定的电弧以及低飞溅为其特点。开发之初只有大丝径焊丝(2.0—4.0mm),用于重大工件的平焊与横焊。直至1972年小丝径焊丝开始发展才极大的扩展了药芯焊丝使用的领域。自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。肯纳司太立金属(上海)有限公司与广大客户携手并进,共创辉煌!
填充率稳定,无空管串粉现象无缝药芯焊丝的另外一个优点就是填充率稳定,没有空管串粉现象的发生。因为无缝药芯焊丝在粗轧时直径比有缝药芯焊丝粗,在细减径前已经轧实,而且成品无缝药芯焊丝不会发生漏粉现象。而有缝药芯焊丝经常会出现漏粉、空管串粉现象。药芯焊丝空管、串粉会导致渣覆盖不住,出现气孔、虫孔,致使焊接工艺性变差。无缝药芯焊丝和有缝药芯焊丝的填充率对比如图5所示。从图10可以看出,无缝药芯焊丝的填充率误差可以保证在±0.25%,而有缝药芯焊丝的填充率误差只能保证±0.5%。自保护焊丝施焊时烟尘较大,在狭窄空间作业时要注意加强通风换气。山西金属药芯焊丝厂家直销
药芯焊丝电弧焊通常用于半自动焊。重庆无缝药芯焊丝哪家好
不锈钢药芯焊丝使用注意事项:焊接工艺控制①电源种类:选择直流反接。②保护气体流量一般在15~25L/min,气体流量过小会因保护不足产生气孔等缺陷,流量过大会造成气流紊乱,同样达不到良好的保护效果。③在室外焊接时,当风速大于1.5m/s时,应采取防风措施,以防发生气孔。④焊丝干伸长度一般控制在15~25mm,不宜过短或过长,否则易产生凹坑、气沟、电弧不稳等缺陷。一般直径0.9mm的焊丝控制在15mm左右,直径1.2~1.6mm的焊丝控制在20mm左右。在确认焊丝受潮的前提下,可适当加大干伸长度。⑤焊接时应依焊材标准严格控制道间温度,常见的奥氏体不锈钢焊丝应控制道间温度≤150℃。⑥在堆焊及复合板焊接时,应选择适当的焊接条件,控制稀释,特别是第1层焊接。⑦当使用延长电缆线超过15m时,须适当调高电压1~2V。⑧当焊丝需在送丝机上过夜时,须用帆布遮盖或取下放回仓库储存。重庆无缝药芯焊丝哪家好
肯纳司太立金属(上海)有限公司是一家公司通过了ISO9001质量管理体系、ISO14001环境管理体系、ISO45001 职业健康安全管理体系认证,并持有IATF16949汽车体系认证、ISO13485医疗器械质量管理体系、美国FDA认证及欧盟CE认证,生产各种齿科材料、电焊条、硬面材料,提供硬面加工服务,销售本公司自产产品。(依法须经批准的项目,经相关部门批准后方可开展经营活动)的公司,致力于发展为创新务实、诚实可信的企业。公司自创立以来,投身于耐磨焊材,涂层设备,耐磨制品,齿科材料,是冶金矿产的主力军。肯纳司太立始终以本分踏实的精神和必胜的信念,影响并带动团队取得成功。肯纳司太立始终关注冶金矿产行业。满足市场需求,提高产品价值,是我们前行的力量。
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。另据...
【详情】金属粉型药芯焊丝功能特性:金属粉型药芯焊丝被认为是可以代替实芯焊丝的焊接材料,其构造方式和熔渣型药芯...
【详情】耐磨药芯焊丝在堆焊的情况下应当留意哪几个方面:1:堆焊时务必降低原材质在堆焊层中的熔入量,在焊接材料...
【详情】药芯焊丝电弧焊的安全操作技术:(1)药芯焊丝电弧焊时,电弧温度约为&000-I0000`C,电弧光辐...
【详情】如何选择药芯焊丝厂家?选购方式简单,产品质量好:从产品质量来看,专业药芯焊丝厂家在生产加工的时候就做...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】药芯焊丝的种类与特性:自保护药芯焊丝:自保护焊丝是指不需要保护气体或焊剂,就可进行电弧焊,从而获得合...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】不锈钢药芯焊丝焊接工艺:1、要获得美观均匀的焊缝很大程度上取决于正确掌握熔池的温度。当发现熔池增大出...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】