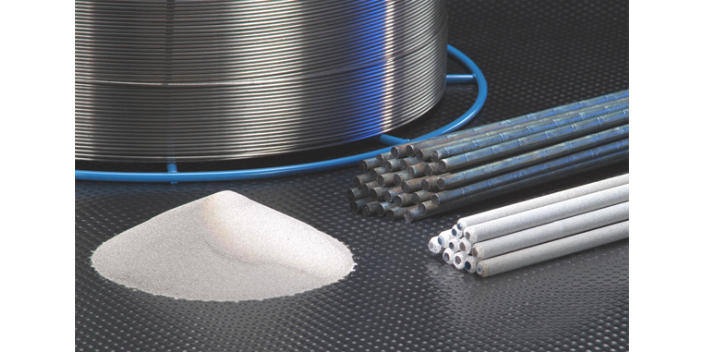
药芯焊丝的种类与特性:根据焊丝的结构,药芯焊丝可分为有缝焊丝和无缝焊丝两种。无缝焊丝可以镀铜,性能好、成本低、已成为今后发展的方向。根据是否有保护气体,药芯焊丝可分为气体保护焊丝和自保护焊丝;药芯焊丝芯部粉剂的成分与焊条药皮相似,含有稳弧剂、脱氧剂、造渣剂及合金剂等,根据药芯焊丝内层填料粉剂中有无造渣剂,可分为“药粉型”焊丝和“金属粉型”焊丝;按照渣的碱度,可分为钛型、钛钙型和钙型焊丝。钛型渣系药芯焊丝的焊道成形美观,全位置焊接进工艺性能好、电弧稳定、飞溅小、但焊缝金属的韧性和抗裂性能较差。与此相反,钙型渣系药芯焊丝的焊缝韧性和抗裂性能优良,但焊道成形和焊接工艺性能稍差。药芯焊丝很简单的截面形状是“O”形,通常又称为管状焊丝。江西铜铝药芯焊丝报价
新型金属粉末包药焊线,适合于各种热锤锻模、陶瓷模具之耐热、耐磨部位制作与焊补。亦可用于中碳钢与低合金钢之表面硬度加强。焊后熔金不须硬化热处理可直接使用,可机加工。新型金属粉末包药焊线,适合于各种热作模具钢之重建堆焊与修护焊接,。对于热切模的生产,同样可以通过堆焊制作刀口。由于Cr、Mo含量高,有很优良地高温硬度与热传导率。基础型粉末包药焊线,适合于各种热作模具钢之填充堆焊与重建修护焊接,。焊后熔金不须硬化热处理可直接使用,无须软化退火可直接上中心加工机加工。由于Mo含量高,有很优良地热传导率与抗热磨损能力。江西铜铝药芯焊丝报价药芯焊丝起源于50年代,发展于60-70年代。
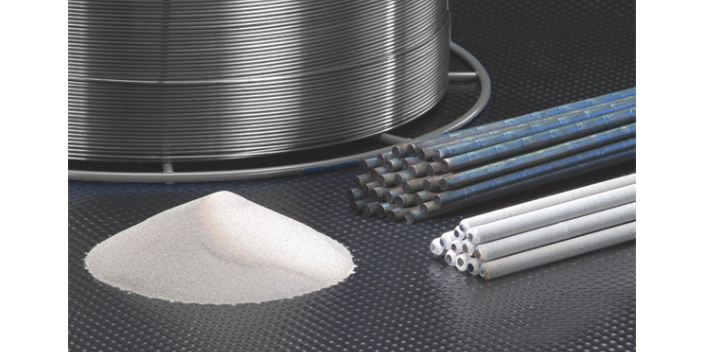
基于国内市场对无缝药芯焊丝产品的需求,打破国外技术和价格的垄断,形成必要的市场竞争态势,为我国海洋工程和大型舰船制造储备自主的无缝药芯焊丝产品,公司经过科研攻关。实现了无缝药芯焊丝的国产化,填补了国产无缝药芯焊丝的空白。无缝药芯焊丝的结构特点:无缝药芯焊丝和有缝药芯焊丝结构如图1所示。从图1可以看出,对于传统的有缝药芯焊丝存在钢带搭接或对接形成的缝隙;而对于无缝药芯焊丝则外皮钢带没有缝隙,是一种无缝结构。无缝药芯焊丝截面如图2所示。从图2可看出,无缝药芯焊丝一般为三层结构,内层为药芯粉,中间层为外皮钢带,外层为镀铜层。
药芯焊丝气体保护焊的基本工作原理与普通熔化极气体保护焊一样,是以可熔化的药芯焊丝作为一个电极(通常接正极,即直流反接),母材作为另一极。通常采用纯CO2或CO2+Ar气作为保护气体。与普通熔化极气体保护焊的主要区别在于焊丝内部装有焊剂混合物。焊接时,在电弧热作用下熔化状态的焊剂材料、焊丝金属、母材金属和保护气体相互之间发生冶金作用,同时形成一层较薄的液态熔渣包覆熔滴并覆盖熔池,对熔化金属形成了又一层的保护。实质上这种焊接方法是一种气渣联合保护的方法。药芯焊丝的截面形状对焊接工艺性能与冶金性能有很大影响。

药芯焊丝的制造过程控制非常严谨,由于熔填金属来自钢片皮材及焊剂所含的成份,制造前尺寸与化学成份均需详细核对以确保品质。由于焊材内部空间受到限制,焊剂颗粒的大小愈显得重要,颗粒间形成类似巢般结合在一起,焊剂成份元素不均匀。绝大部分的药芯焊丝均由一扁平金属薄片长条逐段经过滚卷成U型断面,粒状焊剂填充于U型金属槽中然后再经然后的密封滚卷步骤,将焊剂紧紧的滚压在管形焊丝内。卷成管形的焊丝再经过一连串抽拉动作成为后面需要的丝径,此抽拉的动作也可以使填充的焊剂均匀的固定在焊丝皮材内。药芯焊丝的优点:对各种钢材的焊接,适应性强调整焊剂的成分和比例极为方便和容易。河北自保护药芯焊丝
使用药芯焊丝进行CO2电弧焊,焊接规范区间得以拓展,有更为稳定的焊接过程。江西铜铝药芯焊丝报价
药芯焊丝气保焊的保护气工作原理:所有保护气的一个主要作用是隔绝空气中氧气、氮气和水蒸气,保护焊接熔池和电极。保护气通过焊枪进入,从焊嘴喷出,包围在电极的四周,置换掉电极四周的空气,在熔池和电弧四周形成一个临时的保护气罩。CO2气体和Ar/CO2混合气都能实现这个目的。这些保护气促进了电弧等离子区的形成,电弧等离子区是焊接电弧的电流通道。保护气类型也影响着电弧热的传导以及在熔池上施加电弧力大小。在这些问题上,CO2和Ar/CO2混合气的表现并不相同。江西铜铝药芯焊丝报价
肯纳司太立金属(上海)有限公司致力于冶金矿产,以科技创新实现***管理的追求。公司自创立以来,投身于耐磨焊材,涂层设备,耐磨制品,齿科材料,是冶金矿产的主力军。肯纳司太立继续坚定不移地走高质量发展道路,既要实现基本面稳定增长,又要聚焦关键领域,实现转型再突破。肯纳司太立始终关注冶金矿产行业。满足市场需求,提高产品价值,是我们前行的力量。
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。另据...
【详情】金属粉型药芯焊丝功能特性:金属粉型药芯焊丝被认为是可以代替实芯焊丝的焊接材料,其构造方式和熔渣型药芯...
【详情】耐磨药芯焊丝在堆焊的情况下应当留意哪几个方面:1:堆焊时务必降低原材质在堆焊层中的熔入量,在焊接材料...
【详情】药芯焊丝电弧焊的安全操作技术:(1)药芯焊丝电弧焊时,电弧温度约为&000-I0000`C,电弧光辐...
【详情】如何选择药芯焊丝厂家?选购方式简单,产品质量好:从产品质量来看,专业药芯焊丝厂家在生产加工的时候就做...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】药芯焊丝的种类与特性:自保护药芯焊丝:自保护焊丝是指不需要保护气体或焊剂,就可进行电弧焊,从而获得合...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】不锈钢药芯焊丝焊接工艺:1、要获得美观均匀的焊缝很大程度上取决于正确掌握熔池的温度。当发现熔池增大出...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】