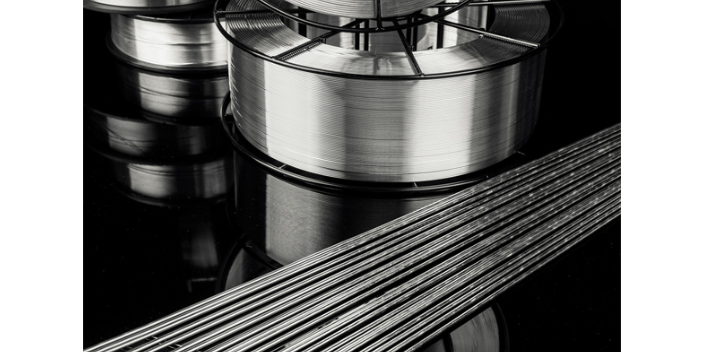
药芯焊丝的历史沿革:从药芯焊丝的总产量与占焊接材料总产量比例来看,1983年美国药芯焊丝的产量占焊接材料总产量的15%,药芯焊丝的总产量为4.2万吨左右,到1979年药芯焊丝的年产量达到7.6万吨。主要用于平焊和平角焊,用来焊接建筑机械、重型机械、钢架、桥梁等。1995年英国药芯焊丝年产量第1次超过电焊条。日本主要生产细直径药芯焊丝,1983年药芯焊丝占焊接材料总产量的3.8%,1988年为焊接材料总产量的13%,1992年为焊接材料总产量的20%,1994年为焊接材料总产量的23%。在日本药芯焊丝的生产比例逐年提高,而实芯焊丝在1984年生产量占焊接材料总生产量的32%,逐步提高到1991年的50%。常见的埋弧堆焊药芯焊丝有哪些?天津碳钢药芯焊丝规格
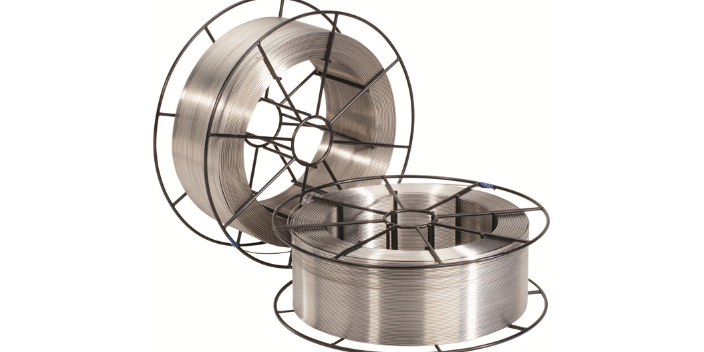
从药芯焊丝的开发及应用角度来看可作如下分类:造渣型气保护药芯焊丝可分为富Ar混合气体保护药芯焊丝,主要品种用于碳钢、50公斤级低合金结构钢(全位置焊接)、强度高钢(60-70公斤级)、低温钢(-45℃、-60℃冲击韧性)、耐磨堆焊(13Cr-2Ni系)。金属粉芯药芯焊丝可分为CO2气体保护药芯焊丝,主要品种用于碳钢、50公斤级低合金结构钢、强度高钢(60公斤级)、耐磨堆焊(高Cr-Fe系,Hv800)。金属粉芯药芯焊丝可分为富Ar混合气体保护药芯焊丝,主要品种用于碳钢、50公斤级低合金结构钢、、低温钢(-60℃冲击韧性)、不锈钢(13Cr-5Ni系,13Cr-4Ni-Mo系,17Cr系)、耐磨堆焊(13Mn系、16Mn-16Cr系)。自保护药芯焊丝主要品种用于碳钢、50公斤级低合金结构钢和耐磨堆焊。吉林药芯焊丝药芯焊丝电弧焊通常用于半自动焊。
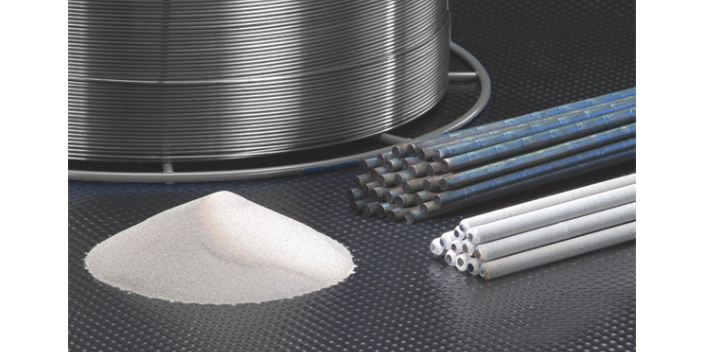
自保护焊丝是指不需要保护气体或焊剂,就可进行电弧焊,从而获得合格焊缝的焊丝,自保护药芯焊丝是把作为造渣、造气、脱氧作用的粉剂和金属粉置于钢皮之内或涂在焊丝表面,焊接时粉剂在电弧作用下变成熔渣和气体,起到造渣和造气保护作用,不用另加气体保护。自保护药芯焊丝的熔敷效率明显比焊条高,野外施焊的灵活性和抗风能力优于气体保护焊,通常可在四级风力下施焊。因为不需要保护气体,适于野外或高空作业,故多用于安装现场和建筑工地。
药芯焊丝早在1950年代初气保护药芯焊丝便已开始开发问市,但至1957年才开始广为商业上使用。此种方法可说是取自埋弧焊与CO2焊接(指实心)的优点组合而成,焊剂包在焊丝内并藉外圈CO2气体的保护可使焊接时产生较柔和且稳定的电弧以及低飞溅为其特点。开发之初只有大丝径焊丝(2.0—4.0mm),用于重大工件的平焊与横焊。直至1972年小丝径焊丝开始发展才极大的扩展了药芯焊丝使用的领域。自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。药芯焊丝的作用是稳弧。
药芯焊丝的种类与特性:低碳钢及高强钢用药芯焊丝:这类焊丝大多数为钛型渣系,焊接工艺性好、焊接生产率高,主要用于造船、桥梁、建筑、车辆制造等。低碳钢用药芯焊丝品种较多,从焊缝强度级别上看抗拉强度490MPa级和590Mpa级的药芯焊丝已普遍使用;从性能上看,有的侧重于工艺性能,有的侧重于焊缝力学性能和抗裂性能,有的适用于包括向下立焊在内的全位置焊,也有的专门用的于角焊缝。不锈钢用药芯焊丝:不锈钢药芯焊丝的口种已有20余种,除铬镍系不锈钢药芯焊丝外,还有铬系不锈钢药芯焊丝。焊丝直径有0.8、1.2、1.6mm等,可满足不锈钢薄板、中板及厚板的焊接需要。所采用的保护气体多数为CO2,也可采用Ar+(20%~50%)CO2的混合气体。药芯焊丝气体保护焊的基本工作原理与普通熔化极气体保护焊一样。重庆自保护药芯焊丝公司
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。天津碳钢药芯焊丝规格
耐磨损药芯焊丝潮湿后的鉴别方法和处理方法:耐磨损药芯焊丝潮湿的鉴别和处理方法:缓缓的晃动,干燥的耐磨损药芯焊丝传来的声响硬而脆,倘若耐磨损药芯焊丝潮湿,声响会发钝。用潮湿的耐磨焊丝电弧焊接焊接时倘若耐磨损药芯焊丝含有水份量十分高,甚至能看耐磨损药芯焊丝表面有水蒸气传出去,或者当耐磨损药芯焊丝电弧焊接一大半时,发现耐磨损药芯焊丝尾部会出现裂缝情况存在。那么,潮湿后的耐磨损药芯焊丝如何解决呢?1、耐磨损药芯焊丝由于潮湿焊丝有轻微锈迹,绝大多数不易伤害特性。2、耐磨损药芯焊丝潮湿锈迹较为严重,可酌定退级运用或用于一般预制件构件电弧焊接焊接。3、耐磨损药芯焊丝潮湿较为严重,甚至工业涂料中有锈蚀情况,那般的耐磨损药芯焊丝虽经吹干,电弧焊接焊接时仍导致出出气孔或扩散氢水分含量很高,因而就能再运用了。天津碳钢药芯焊丝规格
肯纳司太立金属(上海)有限公司在耐磨焊材,涂层设备,耐磨制品,齿科材料一直在同行业中处于较强地位,无论是产品还是服务,其高水平的能力始终贯穿于其中。公司位于徐行镇嘉罗公路1799号,成立于1985-05-22,迄今已经成长为冶金矿产行业内同类型企业的佼佼者。公司承担并建设完成冶金矿产多项重点项目,取得了明显的社会和经济效益。肯纳司太立将以精良的技术、优异的产品性能和完善的售后服务,满足国内外广大客户的需求。
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。另据...
【详情】金属粉型药芯焊丝功能特性:金属粉型药芯焊丝被认为是可以代替实芯焊丝的焊接材料,其构造方式和熔渣型药芯...
【详情】耐磨药芯焊丝在堆焊的情况下应当留意哪几个方面:1:堆焊时务必降低原材质在堆焊层中的熔入量,在焊接材料...
【详情】药芯焊丝电弧焊的安全操作技术:(1)药芯焊丝电弧焊时,电弧温度约为&000-I0000`C,电弧光辐...
【详情】如何选择药芯焊丝厂家?选购方式简单,产品质量好:从产品质量来看,专业药芯焊丝厂家在生产加工的时候就做...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】药芯焊丝的种类与特性:自保护药芯焊丝:自保护焊丝是指不需要保护气体或焊剂,就可进行电弧焊,从而获得合...
【详情】耐磨损药芯焊丝在采用的情况下应当留意哪些地方:药芯耐磨损焊丝的种类较多,每一种药芯耐磨损焊丝均有一定...
【详情】不锈钢药芯焊丝焊接工艺:1、要获得美观均匀的焊缝很大程度上取决于正确掌握熔池的温度。当发现熔池增大出...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】不锈钢药芯焊丝使用注意事项:焊接工艺控制:①电源种类:选择直流反接。②保护气体流量一般在15~25L...
【详情】