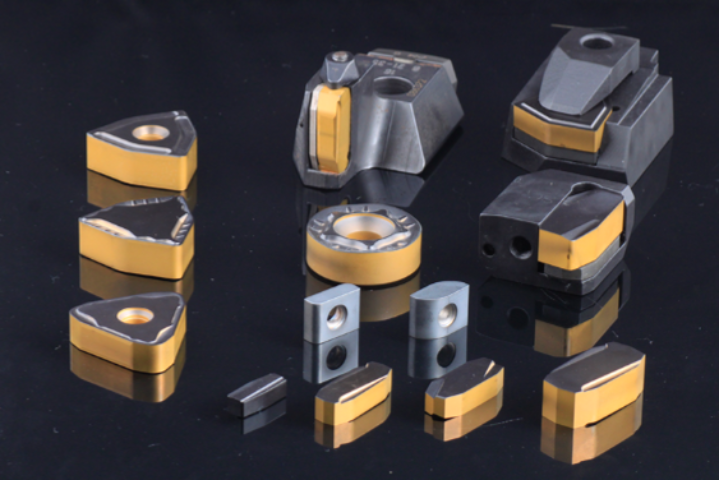
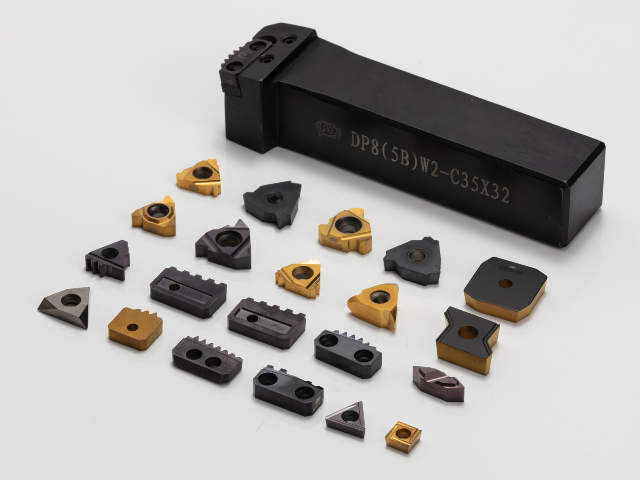
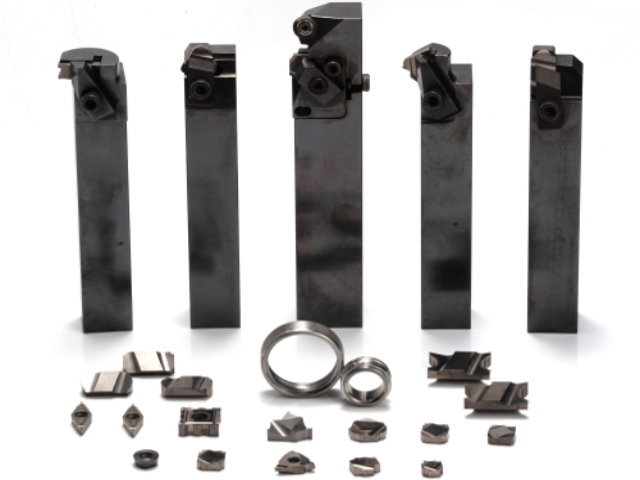
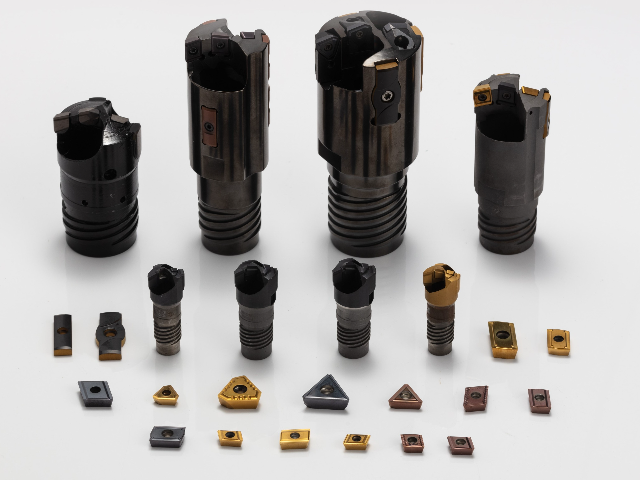
精密切削刀具的刀具磨损是不可避免的。刀具磨损会导致切削力增加、加工质量下降和刀具寿命缩短。因此,定期检查和更换磨损严重的刀具是保证加工质量和刀具寿命的重要措施。精密切削刀具的刀具破损是影响加工效果的重要因素。刀具破损可能导致工件表面质量下降、加工精度降低甚至刀具碎裂。因此,操作人员需要注意刀具的使用状态,避免过度负荷和碰撞等情况精密切削刀具的刀具寿命是衡量刀具性能的重要指标。刀具寿命的长短受到切削参数、刀具材料和切削液等因素的影响。通过合理选择切削参数、优化刀具材料和使用合适的切削液,可以延长刀具寿命,降低生产成本。精密切削刀具在航空航天、汽车制造、电子设备和医疗器械等领域具有广泛的应用。它们可以加工出高精度、高表面质量的零件,满足现代工业对产品质量和精度的要求。随着科技的不断进步,精密切削刀具的设计和制造技术也在不断发展,为各行各业提供更高效、更精确的加工解决方案。切削刀具的安装精度直接影响工件的加工精度和刀具的使用寿命。浙江轴承加工刀具采购
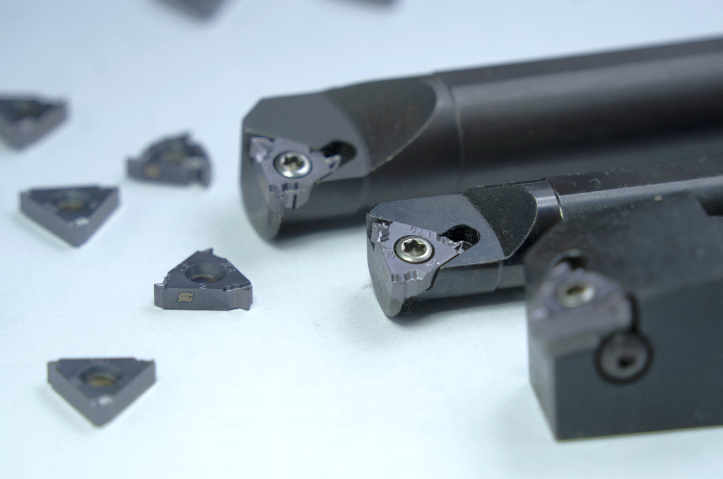
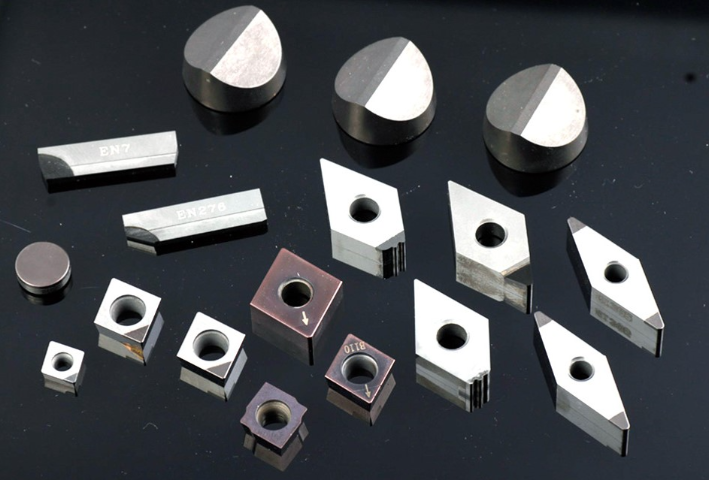
CBN切削刀具能高效切削高硬度材料。高硬度材料如淬火钢、冷硬铸铁等,传统刀具难以应对,切削时易出现严重磨损,加工效率低下。CBN切削刀具具有较高的硬度和耐磨性,其硬度仅次于金刚石,能轻松切入高硬度材料表面,在切削过程中刃口磨损缓慢,可保持长期锋利。同时,CBN材料与铁族金属的化学惰性强,不易发生粘结反应,减少了切屑与刀具的粘连,保证切削过程顺畅,能在高硬度材料加工中保持稳定的切削性能,大幅提升加工效率,为高硬度材料的精密加工提供了可靠的刀具解决方案。山东硬质合金铣刀切削刀具的发展与材料科学的进步密切相关,新型材料不断拓展其应用范围。
轴承切削刀具可适配轴承复杂结构的加工需求。轴承包含套圈、保持架、密封圈槽等多种复杂结构,不同结构的切削要求差异较大,普通刀具的通用性不足。轴承切削刀具通过系列化设计,针对不同结构特征配备刃口与刀体形式,如针对密封圈槽设计成型刃口,针对保持架窗孔采用铣削刀具,可满足轴承各部位的加工需求。这种适配性减少了刀具更换次数与调整时间,提升了工序衔接的流畅性,同时保证各复杂结构的加工精度一致性,降低因结构加工不良导致的轴承装配困难,提升整体生产的经济性。
切削刀具的刃部磨损是一个常见的问题。刃部磨损会导致切削力的增加和切削质量的下降。因此,定期的刀具维护和更换是必要的。刀具磨损的监测和预测技术可以帮助及时发现刀具磨损并采取相应的措施。切削刀具的切削稳定性也是一个重要的问题。切削过程中的振动和共振可能导致刀具的破损和加工质量的下降。因此,切削稳定性的分析和改善是刀具设计和加工过程中的关键问题。切削刀具的选择和使用也需要考虑加工过程中的冷却和润滑。适当的冷却和润滑可以降低切削温度,减少刀具磨损和延长刀具的使用寿命。常见的冷却和润滑方法包括切削液的使用和刀具表面的涂层。切削刀具的几何参数设计直接关系到切削力的大小和切削过程的稳定性。
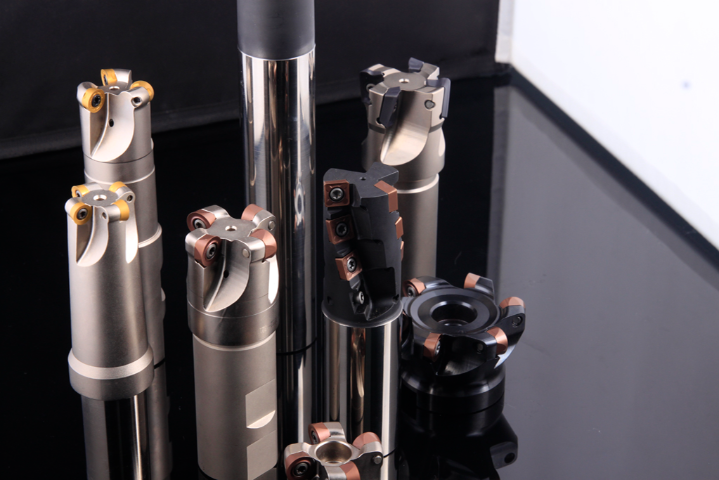
工研所的非标专门的刀体类产品具有高精度、高可靠性、高寿命的特点,产品范围覆盖石油管加工、冶金、汽车、航空航天、齿轮加工等各领域,可根据客户设备及产品特点提供专业高效化的产品切削加工方案。成都工具研究所凭借其丰富经验和专业技术为齿轮相关行业的供应做出贡献,齿轮刀具致力于提供模数范围M0.1-M50的齿轮加工整体解决方案。M0.1-M1的整体硬质合金小模数滚刀精度等级一般为AAA,加工6级精度的齿轮。应用行业涵盖汽车行业、智能传动、汽车仪器仪表等,可用于渐开线齿轮、花键、涡轮、蜗杆、同步带轮、摆线等类型齿轮专门的滚刀。M1-M3的硬质合金中模数滚刀精度等级一般分为AAA、AA分别加工6、7级精度的齿轮。应用行业涵盖汽车行业、人工智能、能源行业、非标齿轮产品。M6-M36机夹盘铣刀、机夹滚刀,合理布局、提高加工效率,可设计斜孔,齿轮精度比较高可达7级,应用行业涵盖能源、船舶、工程机械等,快速实现刀具全齿形参数化设计,实现可视化的齿形精度分析。切削刀具的耐用性与其工作环境、切削条件等因素密切相关。汽车发动机加工刀具大概多少钱
切削刀具的标准化有助于提高其互换性和通用性,降低使用成本。浙江轴承加工刀具采购
重型切削刀具能延长连续作业的时间周期。重型零件加工往往需要长时间连续切削,普通刀具因耐磨性不足或散热性能差,易在连续作业中出现过度磨损,需频繁停机更换,影响生产连续性。重型切削刀具采用高耐磨性的涂层材料和优化的散热结构,刃部可在长时间大负荷切削中保持锋利,同时良好的导热性将切削热带离刃口区域,减少热损伤导致的磨损加速。这种长效性减少了中途换刀的次数和时间,延长了单次连续作业的周期,降低了因换刀导致的生产中断,使重型加工设备的产能得到充分发挥,提升整体生产效率。浙江轴承加工刀具采购