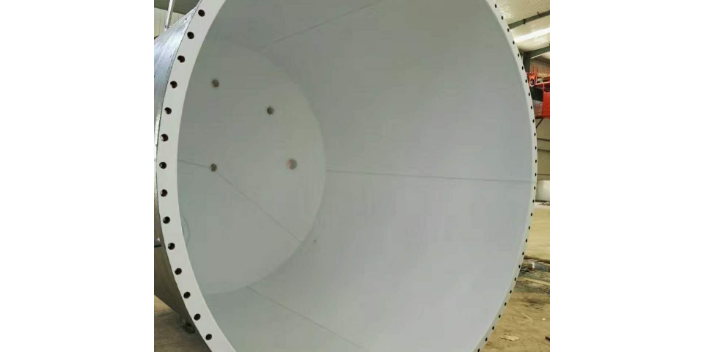
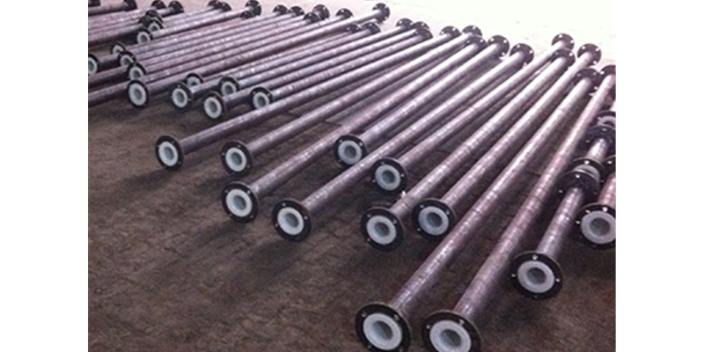
衬四氟搅拌类型的选择需要根据物料的粘度都等特性综合考虑,由于每种类型的结构不一样,所以有不同的应用,接下来我们就拿其中几种来为您介绍一下。涡轮式衬四氟搅拌由在水平圆盘上安装2~4片平直的或弯曲的叶片所构成。桨叶的外径、宽度与高度的比例,一般为20:5:4,圆周速度一般为3~8m/s。涡轮在旋转时造成高度湍动的径向流动,适用于气体及不互溶液体的分散和液液相反应过程。被搅拌液体的粘度一般不超过25Pa·s。旋桨式搅拌器由2~3片推进式螺旋桨叶构成,工作转速较高,叶片外缘的圆周速度一般为5~15m/s。旋桨式衬四氟搅拌主要造成轴向液流,产生较大的循环量,适用于搅拌低粘度(<2Pa·s)液体、乳浊液及固体微粒含量低于10%的悬浮液。搅拌器的转轴也可水平或斜向插入槽内,此时液流的循环回路不对称,可增加湍动,防止液面凹陷。淄博松尚复合材料有限公司以“真诚服务,用户满意”为服务宗旨。山西耐负压衬四氟管件生产厂家
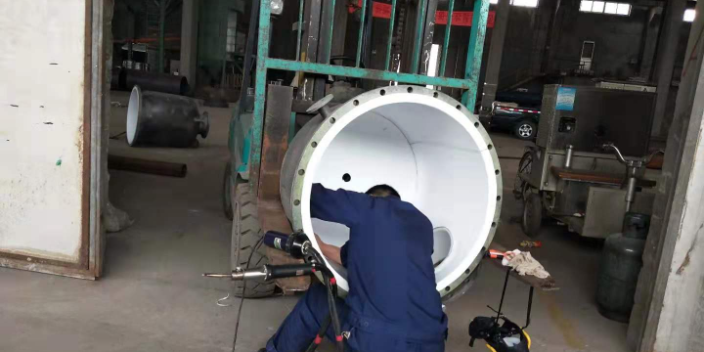
每一台衬四氟搅拌出厂前都是经过严格检验的,并且都有档案记载,当有不合格产品时,均应采取适当的解决方案,检测包括了电火花试验。一、实验仪器实验仪器为5-20KV电火花检测仪。如果式样长度较长,电火花检测仪的探头不够长,可使用加长胶杆的探头如果式样的面积较大宜选用耙式探头二、衬四氟搅拌的电火花试验原理给电火花检测仪设定一个规定的电压,其探头扫描衬四氟衬里,当衬里存在裂纹等缺点时在额定电压下会击穿形成短路:电火花检测仪会发出声音或电火花等报警信号,电火花检测仪有直流和交流两种。三、试样衬四氟搅拌压力容器的试样须符合TSGR0001:2004的要求。四、试验方法电火花检测仪试验电压要考虑衬四氟搅拌的终用途,衬里厚度。测试电压低不小于5KV,高不大于20KV。对于衬四氟搅拌电火花试验的检测的知识就简单介绍到这里了,每项试验都应严格遵守操作要求,以多次试验结果为准。山西耐负压衬四氟管件生产厂家淄博松尚复合材料有限公司创新发展,努力拼搏。
高温固化工序是钢衬四氟管道喷涂加温的一道工艺,钢衬四氟管道适合比较复杂的环境中,所以加工需要注意一些。钢衬四氟管道使用的喷涂是一种结合了耐热性、化学惰性和优异的绝缘稳定性及低摩擦性的性能较高的涂料,钢衬四氟管道喷涂的高温固化工艺是涂层好坏的重要工序。涂层固化深度浅的话则涂层粘结强度低,涂层破裂、脱落;涂层固化深度深则涂层老化多,模具腐蚀加剧,表面变得粗糙导致模具用不了。固化速度太快,涂层表面过早收缩,造成闭孔结构,毛细内压较高,涂层容易破裂。因此涂层固化时候的问题、固化时间、固化速度快慢对涂层质量或者是整个产品性能都有较高影响。钢衬四氟管道喷涂模具烘烤完成后,冷却速度的快慢也影响到涂层使用时间,因为涂层与模具基材的收缩不同,故模具在烘箱内与烘箱一起缓慢冷却的效果要好一些。
衬四氟搅拌加工方法分为多种,其中手工加工法可分为四个步骤,且加工成本低,我公司产品规格型号齐全,接下来为您介绍一下加工步骤。一、在四氟板材的反面和衬四氟搅拌桨、衬氟搅拌器的外表面上,刷两道胶水;二、将四氟板平整光滑的包覆在搅拌轴和搅拌器的外表面上;三、在四氟板与四氟板的拼接处,进行修边,就像焊接钢板一样,打V型坡口;四、用PFA焊条和焊带,将坡口焊接起来,形成一个衬四氟搅拌整体。衬四氟搅拌具备的特性:一、四氟板材密度高,抗渗透性强。二、大、小型的均可作衬里,不受任何限制。三、不受设备大小和形状的限制。四、无法运输的大型衬四氟搅拌可以到现场施工。五、局部损坏了可以现场修补,修复后可达到新的技术指标。无论是哪种加工类型的衬四氟搅拌,都应具备上述特性,只有合格的产品才能应用更加顺利、有效。淄博松尚复合材料有限公司深受各界客户好评及厚爱。
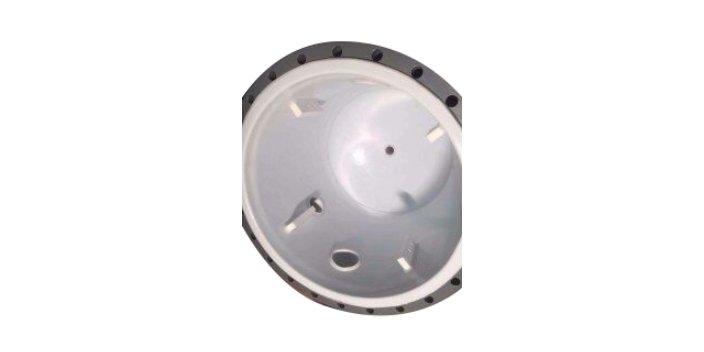
选择什么样的衬四氟搅拌,需要根据企业的产品决定,您可以把具体要求提供给我们,我们为您提出意见,以及具体的设备类型。衬四氟搅拌具有良好的搅拌性能,工作效率高,机械强度高,能够长期使用,要想将其性能发挥的淋漓尽致,就要了解清楚影响使用寿命的因素有哪些。①相同材质的衬四氟搅拌的衬塑层做得越厚,使用寿命就越长。②安装方式的影响。如果用法兰连接法兰对法兰之间用软连接。③使用的环境。衬四氟搅拌不要直接在太阳下照射。④内部介质。看衬四氟搅拌内部搅拌装的是什么液体。衬四氟搅拌既能当做储罐,还是一种理想的搅拌设备,上述几点是除了设备本身质量,影响使用寿命的因素,希望可以对您有帮助。淄博松尚复合材料有限公司生产的产品受到用户的一致称赞。山西耐负压衬四氟管件生产厂家
淄博松尚复合材料有限公司在客户和行业中树立了良好的企业形象!山西耐负压衬四氟管件生产厂家
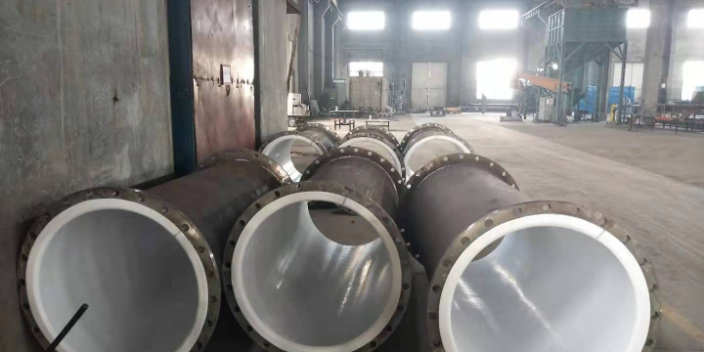
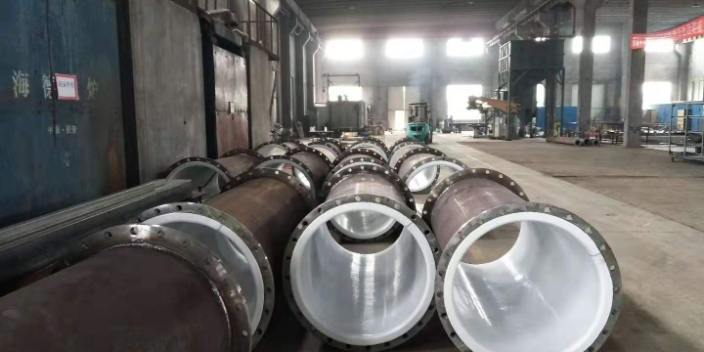
1、在清理组对卡具过程中,禁止损伤基体母材。焊接过程中严禁在基体母材上引焊弧。2、在角焊缝的圆角部位、焊角部位,其焊角高度应大于等于5mm,一般凸出角应大于或等于3mm,内角应大于或等于10mm。3、在对衬四氟管道管件的壳体进行焊接时,比较好采用双面对焊的焊接方法。这种焊接方法要求我们工人的技术水平,焊缝要平整(磨平或圆滑过渡)、无气孔、焊廇和夹渣现象,且焊缝的高度不得大于2mm。在焊接完成后,还要彻底焊接带来的飞溅物、焊接瘤等。4、衬四氟管道管件在焊接的时候必须采用连续焊接,且焊缝不得出现裂缝或连续咬边的情况。山西耐负压衬四氟管件生产厂家