防腐储罐使用注意点二。4、防腐储罐(贮罐)为常温常压储罐(贮罐)。钢塑复合储罐运用温度为-40℃~98℃,聚乙烯全塑储罐运用温度为-40℃~60℃。5、储罐(贮罐)在贮存化学物品时,应对存储物品作显着标明。放置储罐的场所附近应有杰出的排液地沟与稀释设备。6、设备的灌注与输出有必要翻开放空口,防止设备受压损坏。7、设备设备运用环境应远离震源并防止触摸明火。8、储罐(贮罐)下部如有接头或法兰衔接的管子要垂直于桶壁,比较好运用软衔接,防止装满液体后,桶壁上下不均匀胀大致使接头衔接受损致使走漏,严峻时损坏接头和桶体。9、进液口离罐底较高时,进液口应弯向罐壁让进入液体顺着罐壁落下,减小对底部的冲击。10、与设备衔接的管道及附件应防止其分量直接作用在设备上。起吊时,设备上的接收、人孔等不得作为着力点运用。11、设备上的接收应选用防酸垫片并密封,并及时替换垫片。12、设备的设备、运用、保护有必要参照国家相关规定履行。松尚复合材料通过专业的知识和可靠技术为客户提供服务。福建喷涂四氟设备批发
淄博松尚复合材料有限公司是国内生产防腐设备、衬里管道管件、阀门等防腐产品的有名的骨干企业,成立至今已有十几年时间。公司位于齐鲁石化腹地的齐鲁化学工业园区,目前占地面积35000余平方米,拥有现代化厂房及生产设备,完善的质量管理体系,先进的检测手段,高素质的员工队伍,技术力量雄厚,可承接全套防腐设备研发、生产、安装工程。水加热反应釜,当对温度要求不高时,可采用这种加热方式。其加热系统有敞开式和密闭式两种。敞开式较简单,它由循环泵、水槽、管道及控制阀门的调节器组成。当采用高压水时,设备机械强度要求高,反应釜外表面焊上蛇管,蛇管与釜壁有间隙,使热阻增加,传热效果降低。蒸汽加热反应釜,加热温度在100℃以下时,可用一个大气压以下的蒸汽来加热;当加热范围是100-180℃时,用饱和蒸汽;当温度更高时,可采用高压过热蒸汽。其他介质加热的反应釜,若工艺要求必须在高温下操作,或欲避免采用高压的加热系统时,可用其它介质来代替水和蒸汽,如矿物油(275-300℃)、联苯醚混合剂(沸点258℃)、熔盐(140-540℃)、液态铅(熔点327℃)等。重庆紧衬四氟设备松尚具备雄厚的实力和丰富的实践经验。
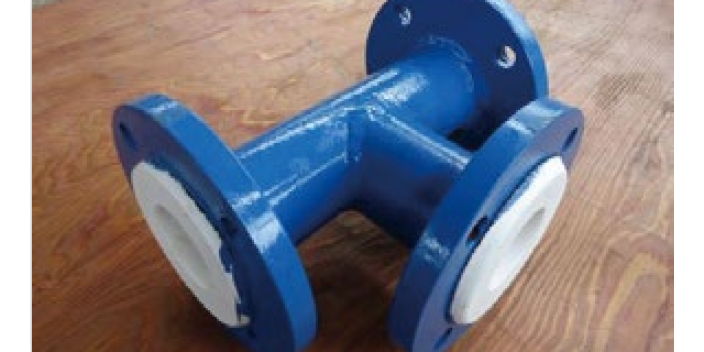
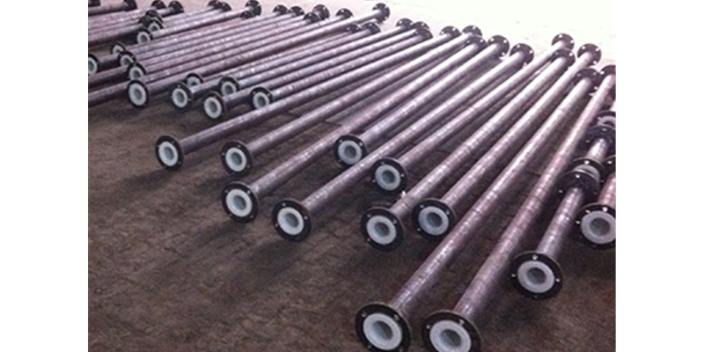
内衬四氟反应釜是将聚四氟乙烯树脂或铁氟龙特氟龙聚四氟乙烯板材采用液压工艺、等压成型工艺、热压焊接工艺,粘接工艺等特殊的加工手段均匀地衬在金属容器产品品种及用途:铁氟龙内衬制品的品种包括:聚四氟乙烯反应釜、罐、槽、泵、阀门、直管、弯管、三通、四通、补偿器、波纹管等。铁氟龙内衬制品广泛应用在强酸、强碱、高温、高压、负压等化工防腐领域。反应器是化学反应的载体,为反应提供必要的空间和条件,只要有反应的地方,反应器便必不可少。化工厂里的反应器更是多种多样。
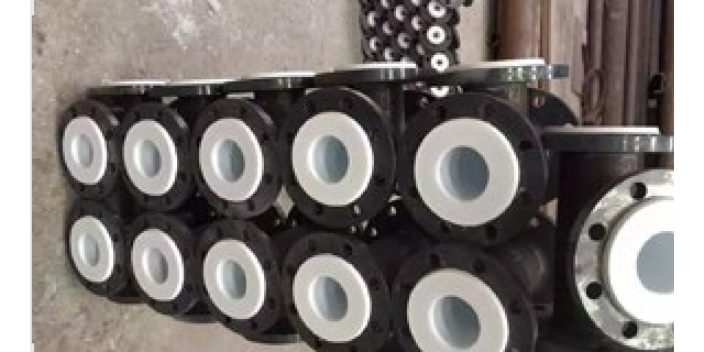
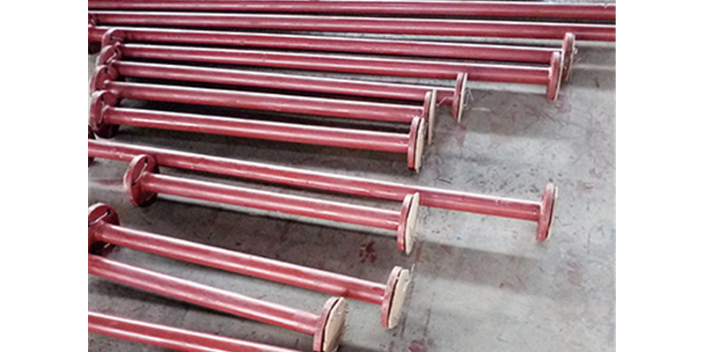
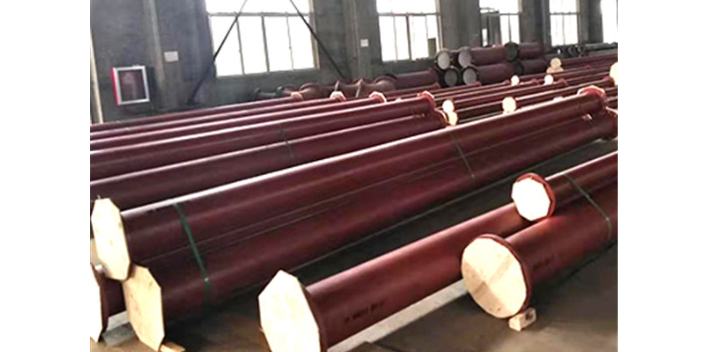
关于衬塑防腐设备的质量要求。衬塑防腐钢管能够以普通碳素钢管作为基体,内衬化学稳定性优良的热塑性塑料,经冷拉复合或滚塑成型,耐腐蚀,缓结垢,不易生长微生物的特点,是输送酸、碱、盐、有腐蚀性气体等介质的理想管道,关于它的质量要求有以下7点:1、外观应平整、光滑,无明显的不平现象;衬塑防腐设备两端法兰面平整,法兰孔对齐;2、衬里材料应无小孔、裂纹和杂质存在;3、衬塑防腐设备及管件严格按照指定尺寸制作,产品长度误差不得大于3mm;4、衬塑防腐设备的衬里层厚度为3mm;5、衬里层与衬塑防腐设备内壁紧密结合,不得有松脱现象;6、产品发货时附产品合格证、材质证明、电火检测报告等;7、衬塑防腐设备尺寸长度,包括衬塑厚度,按3mm考虑,在加工过程中尺寸尽可能精确,采用负偏差控制,不允许出现正偏差。以上内容就是对衬塑防腐设备质量要求的相关介绍,在生产的过程中要遵守这些要求,以保证能够生产出高质量的产品,为我们带来更多的利益。松尚严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。
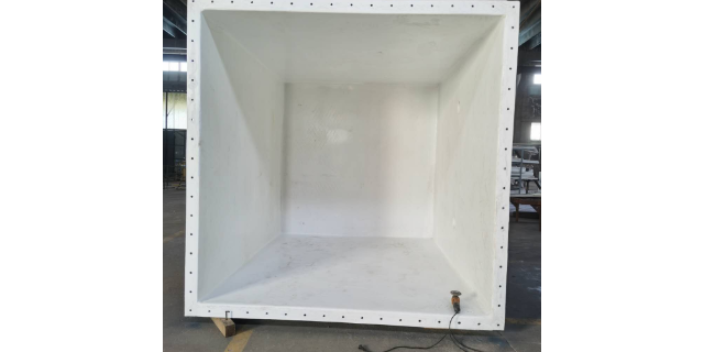
特氟龙聚四氟乙烯的特性(一)。非粘性-很少有固体物质会长久粘附在Teflon涂层上。虽然粘性材料可能会显示出一些附着力,但几乎所有物质都容易释放由于抗粘性,滑动引起的磨损非常低。对于许多应用来说,一个重要的问题是外来颗粒的积聚,而Teflon不粘涂层的优异释放品质有助于解决这些问题。低摩擦系数-摩擦力是两个物体摩擦在一起阻碍运动时产生的力。使用Teflon工业涂层时,摩擦系数通常降低到,具体取决于载荷,滑动速度和所用涂层的类型。在任何具有活动部件相互接触的应用中,润滑性非常重要。耐热性-Teflon含氟聚合物涂料可在高达550F的温度下连续运行,并可在高达600F的间歇性工作条件下使用,并保持足够的通风。涂层的热稳定性意味着它们可以在高热环境中使用而不会损失或影响任何其他性能。淄博松尚复合材料有限公司以快的速度提供前列的产品质量和好的价格及完善的售后服务。重庆紧衬四氟设备
建立双方共赢的伙伴关系是我们孜孜不断的追求。福建喷涂四氟设备批发
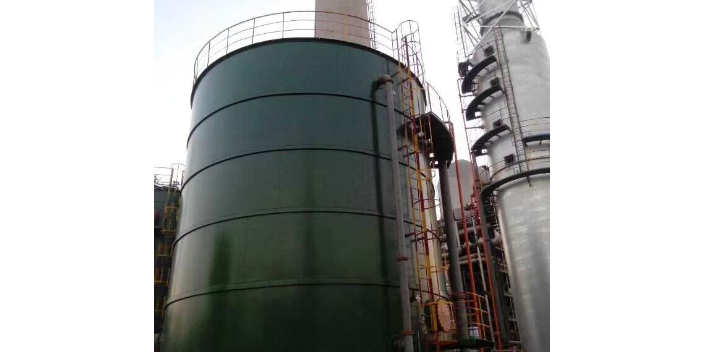
剖析钢衬塑储罐的焊接工艺。为保证钢衬塑储罐罐体的无焊缝和产品本身的质量,并确保投入生产工作和设备的安全,公司将采用高标准的焊接工艺,严格确保焊接作业的每一个环节。下面小编就阐述下钢衬塑储挂的焊接工艺流程。希望能够给大家带来更实质和更有价值的帮助!钢衬塑储罐的焊接包括:罐体本身焊接成型、法兰管口的焊接、人孔和封头的焊接。钢衬塑储罐结构壳体有Q235B碳钢板焊接而成,235B钢板有一定的伸长率、强度,良好的韧性和铸造性,易于冲压和焊接,主要用于机械上质量要求较高的焊接结构件。为提高钢衬塑储罐罐体结构的整体质量,对焊接工作要做一下具体规定:1、钢衬塑储罐罐体各部位焊接前的准备工作:(1)先焊纵焊缝,后焊环焊缝。当焊完相邻两圈壁板的纵焊缝后,再焊其间的环焊缝;先焊外侧焊缝,后焊内侧焊缝,在焊接内侧前,应清焊根(使用碳弧气刨清根并砂轮打磨)。(2)壁板纵缝焊接:采用焊条电弧焊或气体保护焊工艺,分段退焊。壁板纵缝下端留出50~100mm,在环缝组对后焊接。(3)壁板环缝焊接:主要采用焊条电弧焊,多层多道焊。对于板厚1Omm以上的环缝,也可采用埋弧自动横焊工艺,由多台焊机沿罐壁圆周对称均布),同一方向施焊。福建喷涂四氟设备批发