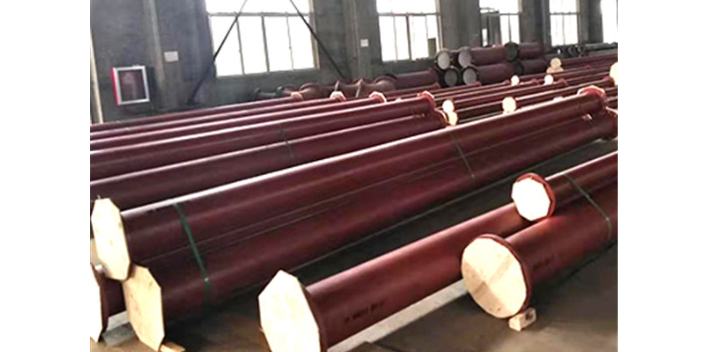
随着现代建筑行业对管道质量要求的逐渐加强,衬四氟管道以其良好的性能强度而成为热门,但是我们在实际使用时为了延长管道的使用寿命通常会设置合适的补偿器来做好保护和固定工作。为了使四氟波纹管处于杰出的作业状况,装置时不能用抵偿器的变形,包含轴向、横向、改变等来调正管系方位装置差错。衬四氟管抵偿器装置结束后,在体系运行前要拆除一切涂黄色的运送固定螺杆。抵偿器用的波纹管是用薄壁不锈钢板成型的,因而在运送、吊装和焊接时期要注意不要敲击、划伤、引弧、焊接飞溅等因素使波纹管损坏。衬四氟管道补偿器为了保证其使用效果就需要尽量避免可能对其造成影响的因素,所以我们在实际使用时需要提前勘察并确定好具体的安装位置还要做好充分的清理和维护工作,从而确保补偿器的后期使用效果。淄博松尚复合材料有限公司重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!新疆耐负压衬四氟软连接生产厂家
衬四氟管道的公差:上面我们说过衬四氟管道的较大长度是4米,那么管道长度很长时就会产生较多的连接处,每一个连接处就会有四氟密封面,比如设计100米的管道若按照100米钢管连接起来就会导致长度大于100米,所以整个管线连接处直管与直管连接处我们需要考虑6毫米的连接尺寸,直管与弯头或者三通的连接处需要考虑15毫米的连接尺寸,弯头与弯头或者弯头与三通的连接处需要考虑20毫米的连接尺寸。这样我们设计好的管道在现场安装时才不会产生大的误差。广东不锈钢衬四氟软连接价格淄博松尚复合材料有限公司拥有业内专业人士和高技术人才。
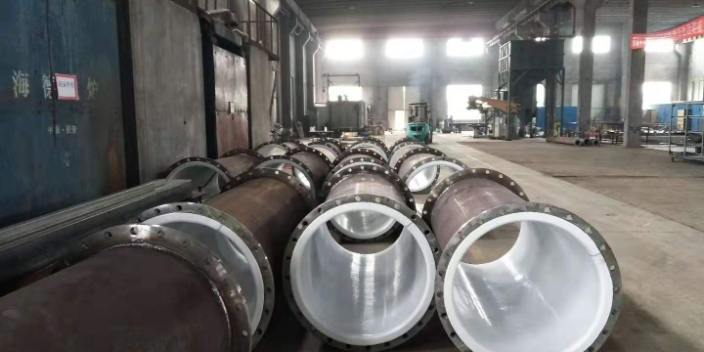
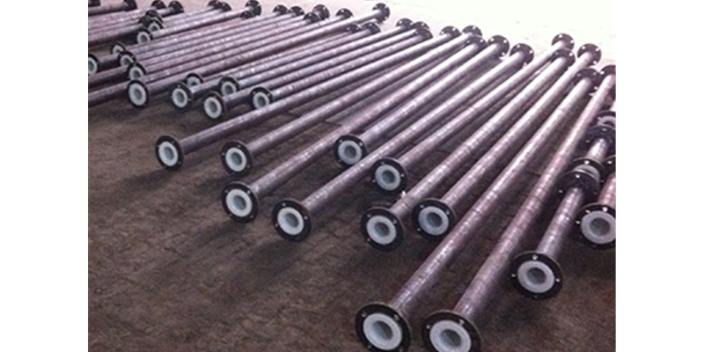
衬四氟管道经过多年来的实际使用,直接影响其使用寿命和性能稳定的因素是温度,压力,介质等,好的材料和先进的制造工艺方法是衬四氟管道产品的质量保证。要想管道的使用效果更加好,我们在进行施工安装的时候也要做好防范措施,注意一些细节问题。衬四氟管道的连接方式:首先内衬四氟管道的连接方式均为法兰连接,管道内衬后是无法攻丝等一些操作为保证管路的密封性能须采用法兰连接。适当的采用一些活套法兰可以避免很多安装不对孔现象。衬四氟管道的长度问题:衬四氟管道的长度受限与氟塑料工艺制品通常单根四氟管道的标准长度为,也就是说我们在设计管道的时候管道的较大长度不能超过4米,例如100米直管设计时可分为25根长度为4米的管道。
随着经济的不断发展,行业中对衬四氟管道的实际需求量不断增加,并且其性能作用是非常突出的。其中一个特点就是防腐性能特别好,那么,在使用的时候需要了解的是什么呢?下面就来听听行业专业人员为大家详细的介绍用户就根据使用要求和接头的特性合理选用衬四氟管道的型号。(包括工作压力,所用介质的性质和流量、温度、腐蚀性及环境温度、数量以及管路的连接形式等)用户如需将接一端直接与硬管焊接时应注意如下几点:(1)据从事衬塑管道研发生产的行业专业人员讲,用钩具将插套内橡胶密封圈取出,待焊接后接头完全冷却,再将密封圈装入插套内。(2)若没有钩具,也可采用湿布或棉纱塞满插套内密封圈的内径,以防止高温焊接损坏密封性能。(3)快速不可置于金属板等导电体上,以免断路电流烧坏内部,影响密封性能及配合精度。淄博松尚复合材料有限公司不断从事技术革新,改进生产工艺,提高技术水平!
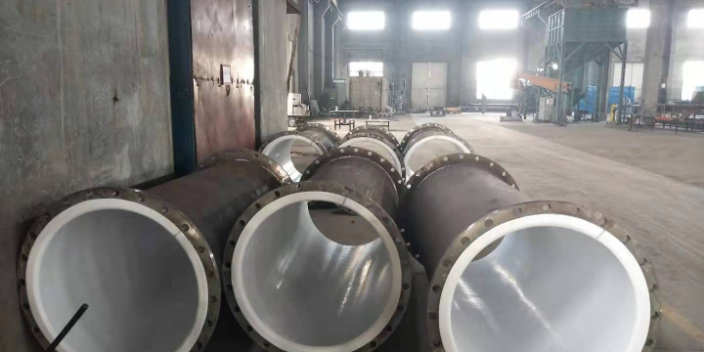
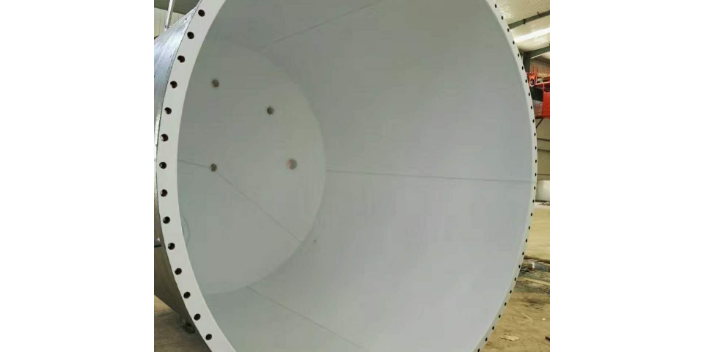
衬四氟管道是如何制作而成的呢?1.将无缝钢管按实际尺寸下料,将钢管与焊环进行焊接,环内可采用手工氩弧焊,焊接中出现的飞溅用锉刀处理干净,且将角焊缝磨成圆角,不得有尖刃;2.在钢管端部钻一个小的孔,作好明显标记,不得堵塞;此孔用来排出加热时钢管与四氟乙烯管间的残气,并在试压时用来调查四氟乙烯管是不是损坏漏气。钢管在施衬前应进行预拼装。拼装时接口处要加恰当厚度的石棉巴金垫,以便施衬后契合总的尺度需求。对拼装后的无缝钢管要进行喷砂处置,以铲除内壁铁锈,再用压缩空气将管内腔吹扫洁净;3.将四氟乙烯管插入钢管内;若是有些四氟乙烯管不圆而插不进时,应选用热水、蒸汽或中频加热炉等对四氟乙烯管加热,加热的温度不超越100℃。将四氟乙烯管堵截时要思考翻边的长度。通常在焊环面以上留出35-40一长度。翻边前要先在四氟乙烯管上套一个石棉巴金垫片。分两步进行四氟乙烯管的翻边,步先翻成喇叭口,这次翻边所用的胎具是锥形的铸铝件;4.翻边时,用氧一乙炔焰加热胎具;用半导体外表式温度计丈量胎具温度。胎具温度不行过高,温度操控在260℃-280℃之间。翻边时将加热好的锥形胎具渐渐下压,当胎具压到焊环边际时就不要再压了,这时要用水来冷却。欢迎各界朋友莅临参观。四川防腐衬四氟管件生产厂家
淄博松尚复合材料有限公司始终秉承“品质、锐意进取”的经营理念。新疆耐负压衬四氟软连接生产厂家
衬四氟搅拌的生产工序无论是哪一项都是至关重要的,合格的设备为很多反应场所提供了便利,加工中其中一项便是翻边,那么是如何成型的呢?一、测量衬四氟搅拌边缘的宽度,将四氟板留比封口处稍高一点,高度不要超过边缘的螺丝固定处,多余的部分剪掉,修理平整;二、用两个喷灯对四氟板进行灼烧,外面的喷灯烧四氟板与衬四氟搅拌边缘的狭缝处,里面的喷灯烧四氟板边缘处,带四氟板边缘呈半透明时,停止灼烧;三、用翻边帮将四氟板进行挤压翻遍;四、用封头与衬四氟搅拌固定,让翻边的四氟板成型,然后取下封头;五、在衬四氟搅拌边缘与四氟板的狭缝出涂上胶粘剂;六、在将封头与衬四氟搅拌进行固定,让后用蒸汽打压,待打压完成及其翻边制作完成。衬四氟搅拌加工处理虽然简单,但是很多过程是操作人员严格遵循程序操作的,终获得适用有效的搅拌设备。新疆耐负压衬四氟软连接生产厂家