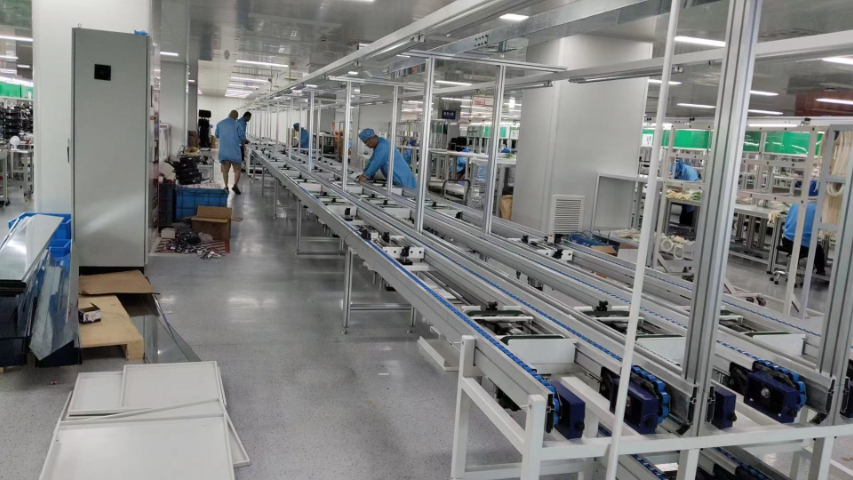
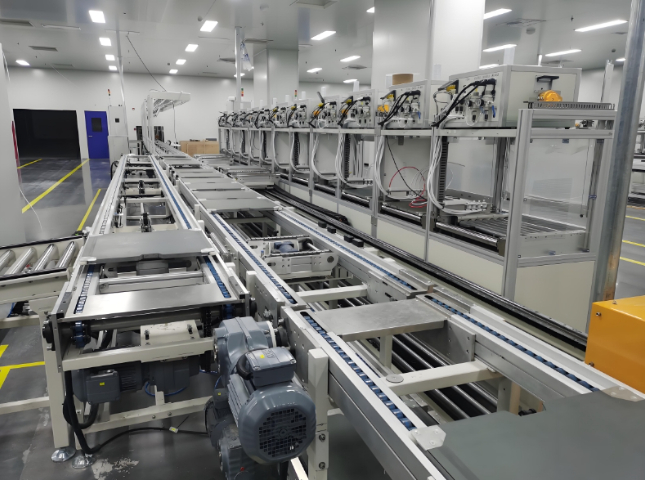
- 品牌
- 倍速链
- 型号
- DY0001
- 加工定制
- 是
故而可以更简单地调试每台所述机加工机台9进行加工的工作时间,产品在从右到左的6台所述机加工机台9所在的工位上的加工时间分别为180s、180s、180s、180s、175s和175s,加工时间整体上相差不大,故而产品可以配合所述输送带8进行持续的输送;所述清洗烘干装置3包括外形为方型的底座17和设置在所述底座17上的环形转盘18,所述环形转盘18的外沿上均匀设置有8个供产品放置的模座19,所述环形转盘18的上端的一侧设置有清洗喷头,所述清洗喷头提供洗涤剂对产品进行清洁工作,所述环形转盘18的中部不可旋转,所述环形转盘18的中部上设置有固定吹风机20和加热器21,所述加热器21为现有技术,所述加热器21具有所述固定吹风机20的抽气区域的空气加热的功能;机械手将产品从所述机加工模块2加工完毕的产品夹取并放置到所述模座19上,所述环形转盘18旋转依次将所述模座19上的产品正对着所述清洗喷头进行清洁处理和对着所述固定吹风机20进行烘干处理;所述塞头压装机4和所述定位销压装机5均包括电气箱22和感应定位装置,所述电气箱22中包含大量电气元件,所述感应定位装置包括激光感应器,用于感应产品所在的位置,用于定位,所述感应定位装置与所述电气元件相电性配合。自动输送生产线厂家价格有特点。自动打包生产线哪家好
是先通过工人手动将摞放好的纸板放置在印刷开槽机的传送带上,通过传送带与印刷开槽机进纸口的挡板的配合使得纸板逐个进入印刷开槽机中,由于传送带上堆放的纸板量并不多,因此随着纸板的运输,传送带堆放的纸板的高度不断下降,为了保持纸板印刷开槽的流畅,工人添板的频率则需要很快,需要反复搬动纸板,这样就增加了工人的工作量。因此上述生产线在进行瓦楞纸箱生产的过程中,依然存在浪费人力,其自动化程度依然有待提高。技术实现要素:本发明的目的是提供一种瓦楞纸箱自动化生产线,具有可以减少瓦楞纸箱生产过程中的工人的工作量,提高整个生产线的自动化程度的效果。本发明的上述技术目的是通过以下技术方案得以实现的:一种瓦楞纸箱自动化生产线,包括印刷开槽机,所述印刷开槽机的机架上固定连接有基座,所述基座位于印刷开槽机的进板口处,所述基座上沿竖直方向转动连接有转轴,所述转轴上固定连接有安装块,所述基座上设置有用于转动转轴的驱动装置,所述安装块朝向印刷开槽机的侧壁上开设有若干用于放置纸板的容纳槽,所述容纳槽与安装块的顶面贯通,所述容纳槽中沿竖直方向滑动连接有用于承接纸板的托板,所述托板沿水平方向设置。徐州新能源生产线仓库生产线定做,满足不同需求。
并自所述分料装置向所述传送带倾斜设置;及第二接料盘,所述第二接料盘位于所述传送带的下方,所述第二接料盘自所述传送带向所述传送机构倾斜设置,且所述第二接料盘的两端分别连通所述传送带和所述传送机构。在本发明的一实施例中,所述第二移料装置包括:第二传送机构,所述第二传送机构自所述去毛刺装置向所述冲压成型装置方向延伸设置;下料机械手,所述下料机械手设于所述第二传送机构的一侧,并靠近所述去毛刺装置设置;第二上料机械手,所述第二上料机械手位于所述第二传送机构一侧,并靠近所述整型装置设置;及翻转机构,所述翻转机构设于所述第二传送机构一侧,并位于所述下料机械手和所述第二下料机械手之间。在本发明的一实施例中,所述第三移料装置包括:第三传送机构,所述第三传送机构自所述冲压成型装置向所述整型装置方向延伸设置;第二下料机械手,所述第二下料机械手设于所述第三传送机构的一侧,并靠近所述冲压成型设置;第三上料机械手,所述第三上料机械手位于所述第三传送机构一侧,并靠近所述整型装置设置;及第二接料组件,所述第二接料组件设于所述第三传送机构上方,并靠近所述第二下料机械手设置。
所述感应定位装置将产品的位置信息传输到所述电气箱22中进行储存和记录;所述定位销压装机5内还设置双工位上下销定位装置,利用定位销进行精细定位,所述定位销压装机5内设置有伺服电机为机械部件提供动力;所述塞头压装机4的作用是将产品进行堵塞密封,所述定位销压装机5的作用是利用定位销的定位实现高精度堵塞密封;所述试漏机6为干式气密试漏机,所述试漏机6包括充气气嘴、压力计和电子读表,所述试漏机6利用干燥的空气对被测产品内腔进行充气、平衡、饱压、测量、排气,测试结果定量显示,运行可靠。所述出料检测模块7包括第二输送带10、成品检验站11、出料机械手和用于卸料的自动旋转台23,所述第二输送带10与所述输送带8相配合连接;所述第二输送带10为产品输送到外部的地方,所述自动旋转台23与所述第二输送带10的末端相配合,当产品从所述第二输送带10输送到末端的所述自动旋转台23上时,所述自动旋转台23旋转并使产品脱离所述第二输送带10,之后产品静止地处于所述自动旋转台23上,供所述出料机械手夹取并放置到所述成品检验站11上,所述成品检验站11的上端设置有一个大型平台供产品放置。本实用新型还包括若干扫描仪。倍速链自动生产线技术指导增产能。
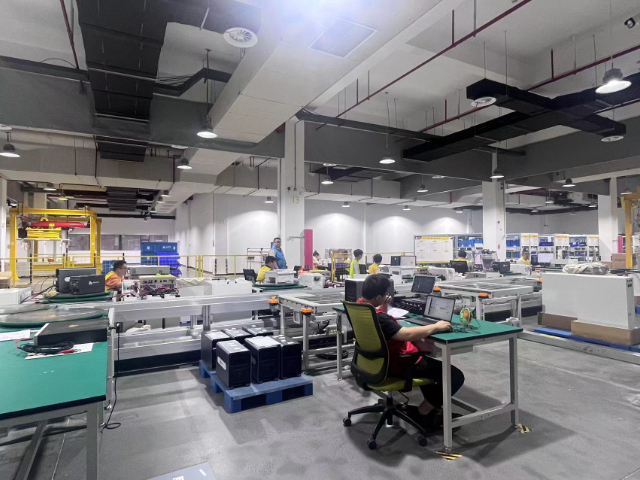
什么是自动化生产线自动化生产线是指按照工艺过程,把一条生产线上的机器联结起来,形成包括上料、下料、装卸和产品加工等全部工序都能自动控制、自动测量和自动连续的生产线。自动化生产线的条件[2](1)很高的产品需求量。要求有很高的生产量;(2)稳定的产品设计。自动化生产线很难应对设计的频繁变更;(3)较长的产品寿命。在大多数情况下产品寿命至少是几年;(4)多种加工工艺。产品制造过程中需要使用多种加工工艺。自动化生产线的特点[3]1)产品或零件在各工位的工艺操作和辅助工作以及工位间的输送等均能自动进行,具有较高的自动化程度。2)生产节奏性更为严格,产品或零件在各加工位置的停留时间相等或成倍数。3)产品对象通常是固定不变的,或在较小范围内变化,而且在改变品种时要花费许多时间进行人工凋整。4)全线具有统一的控制系统,普遍采用机电一体化技术。5)自动化生产线初始投资较多。自动化生产线的基本组成[3]自动化生产线由基本工艺设备及各种辅助装置、控制系统和工件的传输系统组成,根据产品或零件的具体情况、工艺要求、工艺过程、生产率要求和自动化程度等因素不同,自动线的结构及其复杂程度,往往有很大差别,但一般自动线都由几个基本部分组成。倍速链生产线厂的供应稳定吗?黄山生产线配件
自动输送生产线厂家价格有优势。自动打包生产线哪家好
此类生产线建线前必须进行充分的市场预测和分析,不能盲目建线。3.组合机床自动线组合机床不*具有机床的结构简单,生产率和自动化程度高的特点,而且由于大部分部件是通用部件,还具有设计制造周期短、成本低等。以这种通用化程度高的组合机床为主要装备,加上工件输送、转位和排屑等辅助设备所组成的自动线称为组合机床自动线(如图5-2所示)。此类自动线主要适用于箱体和杂类工件的大批量生产,设计制造简单、使用可靠、生产效率高。其应用较机床生产线更为普遍。4.柔性制造自动线(FlebleManufacturinLine——FML)“柔性”是指生产形式和自动化制造设备对加工任务的适应性。前述三类机械加工自动线主要适用于单一品种(或少量品种)的大批量生产,难以满足产品向多品种、中大批量生产方向发展的需求。为了解决这一矛盾,便出现了以数控机床或由数控操作的组合机床为主要加工装备组成的自动线(FML),它具有一定的柔性。实现柔性化的关键是其基本组成设备——加工单元的柔性。FML一般由自动化加工设备、托板(工件)输送系统和控制系统组成。(二)按自动线生产节拍特性分类自动线完成一个工作循环所需要的时间称为自动线的生产节拍。 自动打包生产线哪家好


- 苏州附近生产线 2026-01-19
- 仓库生产线厂家电话 2026-01-19
- 上海生产线故障维修 2026-01-19
- 江苏工业自动化生产线价格 2026-01-18
- 马鞍山汽车制造生产线 2026-01-18
- 蚌埠医药制造生产线及功能 2026-01-18
- 浙江电子产品生产线模块化设计 2026-01-17
- 舟山电子产品生产线智能自动化型 2026-01-17
- 宿迁工业自动化生产线定制化设计与制造 2026-01-16
- 舟山生产线智能自动化型 2026-01-16
- 南京工业生产线及功能 2026-01-16
- 扬州医药制造生产线 2026-01-15