
- 品牌
- 桐尔
- 型号
- JTX650
- 用途
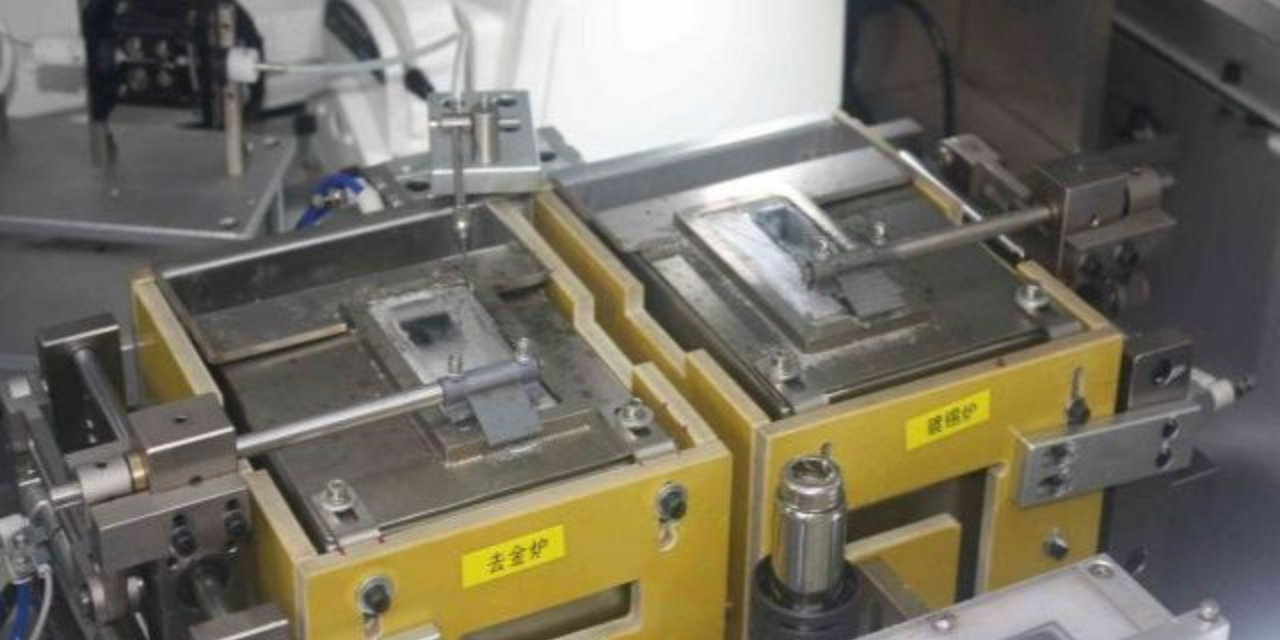
- 去金搪锡/除金搪锡
- 产地
- 上海闵行区
- 厂家
- 上海桐尔
- 所适用芯片种类
- QFP、LQFP、RQFP、TOFP
该焊锡膜c的厚度自上而逐渐变薄。具本地说,本发明中的密集引脚器件b是指具有密集引脚的器件,如集成电路ic;所述密集引脚b1是指引脚之间的间隙较小。由于所述喷嘴本体1外侧表面设有为弧形斜面13,该出锡口11出锡量为恒定时,流经具有弧形斜面10的喷嘴本体1时,形成自上而下逐渐变薄的锡膜c。在搪锡时根据引脚密集情况确定引脚通过不同厚度的锡膜c位置进行搪锡,又能通过表面弧形斜面10结构保证在搪锡时,密集引脚器件b的引脚b1与弧形斜面10接触面较小,不同时由于锡流从出锡口11上自下f方向流动,其生产一定的动量,使得在搪焊过程中不容易在两引脚之间形成连锡现象,避免搪焊时出现连锡现象。所述锡膜在喷嘴本体11弧形斜面10的厚度和搪锡时与焊锡接触位置可以根据出锡量和流经弧形斜面11面积通过有限次的试验和获得经验值进行确定。所述喷嘴本体1可以采用如下结构,该喷嘴本体1外侧由弧形斜面10形成圆锥形,所述出锡口11位于锥形喷嘴的顶部。根据需要,所述喷嘴本体11弧形斜面10至少设有一折流槽12,该折流槽12将弧形斜面10分成两个不连续的***弧形斜面13和第二弧形斜面14.由于折流槽12可以使锡流沿f方向从第二弧形斜面14表面下来具有一定阻力。更换除金工艺的情况有很多,需要根据实际情况综合考虑,包括产品要求、环保法规、市场变化、操作便捷;江苏哪些搪锡机图片
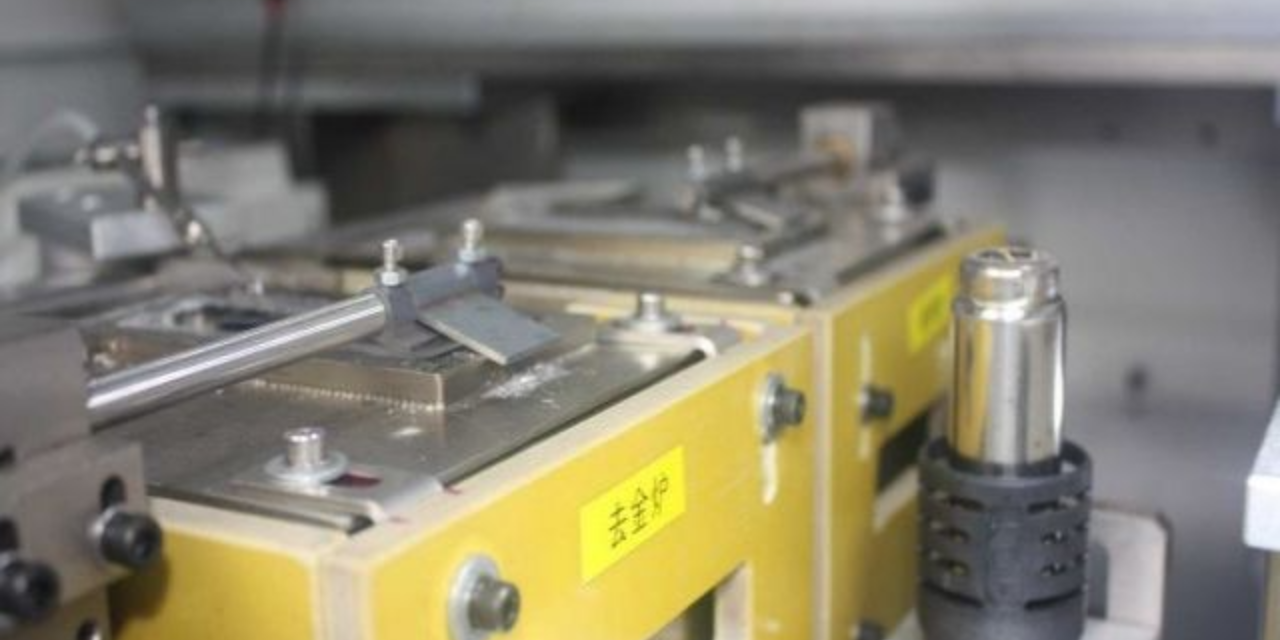
引脚间距**小)及“QFP”搪锡工艺6)通孔元件的搪锡工艺—“平波喷嘴”系统工作时需要定位工装配套使用,在加工过程中利用工装将元件固定。通过程序控制自动运行完成搪锡过程。首先,工装带着元件移动至助焊剂工作站,浸沾助焊剂后对元件进行必要的预热;然后进入***镀层锡锅,去除已有涂层。当元件引脚浸***镀层锡锅中时,工装带动元件进行由锡锅的一侧向另一侧的反复移动过程,产生的“涮洗”的动作,有助于将需要去除的镀层溶解到净化锡锅中。完成后,托盘回到助焊剂工作站,再次让引脚浸沾助焊剂后,进入搪锡锡锅,开始进行**终的搪锡作业。7)Chips、LCCs和MELFs的“Drag”搪锡工艺—“瀑布形波峰喷嘴”如果使用通孔元件的浸焊工艺对此类元件进行搪锡作业,由于表面张力的作用会使得引脚上残留过多的焊料。而利用平波“Drag”工艺,能够有效地完成此类元件的搪锡工作。当元件贴着波峰在通过、离开时,a焊料向下移动的动作会将吸附在引脚上的多余焊料带走,使得拖焊后LCC上的焊盘共面性和芯片接头尺寸满足各种工艺的要求。在“Drag”工艺中,也会用到两个锡锅。8)精密引脚间距QFP的搪锡工艺—“侧向波峰喷嘴”QFP元件通过滑块QFP定位系统移动到拾取位置。真空吸嘴。浙江安装搪锡机报价全自动去金搪锡机的设备主要作用是去除电子元器件引脚上的金镀层,并将引脚搪锡。
电连接器焊杯的搪锡次数**多不得超过三次。②用于印制电路板上的针式电连接器可用锡锅进行搪锡,搪锡时电连接器本体垂直向下,搪锡部位。③镀金电连接器焊杯的搪锡与除金a)焊杯表面若镀金层厚度小于μm,可进行一次搪锡处理,否则应二次搪锡处理以达到除金的目的。b)有热保护要求的电连接器焊杯搪锡时,应用浸有微量无水乙醇的无尘纸或医用脱脂棉对根部绝缘体进行搪锡过热保护。(4)清洗搪锡后要用浸有微量无水乙醇或异丙醇的无尘纸或医用脱脂棉擦洗干净电连接器的焊杯、焊针及根部。1)局部电镀-焊杯镀锡为确保焊接可靠性,对电连接器接触偶镀金焊杯进行搪锡是必须的;然而电连接器接触偶并非整体全部镀金。在电子产品中,电连接器接触偶镀层电镀通常有三种类型:完全电镀,局部电镀和双重电镀。出于对成本的考虑一般采用局部电镀或双重电镀,见图23。电连接器的接触偶采取分段电镀工艺,即镀金层用于接触偶的插接部分,而接触偶的与导线的焊接连接部分则进行镀锡处理;无论是插接部分的镀金和焊接部分的镀锡,在镀金或镀锡处理前均需进行镀Ni处理,即双重电镀。当印制电路板相匹配的微矩形连接器镀金引线应用选择型波峰焊接时,由于波峰焊本身是动态焊料波。
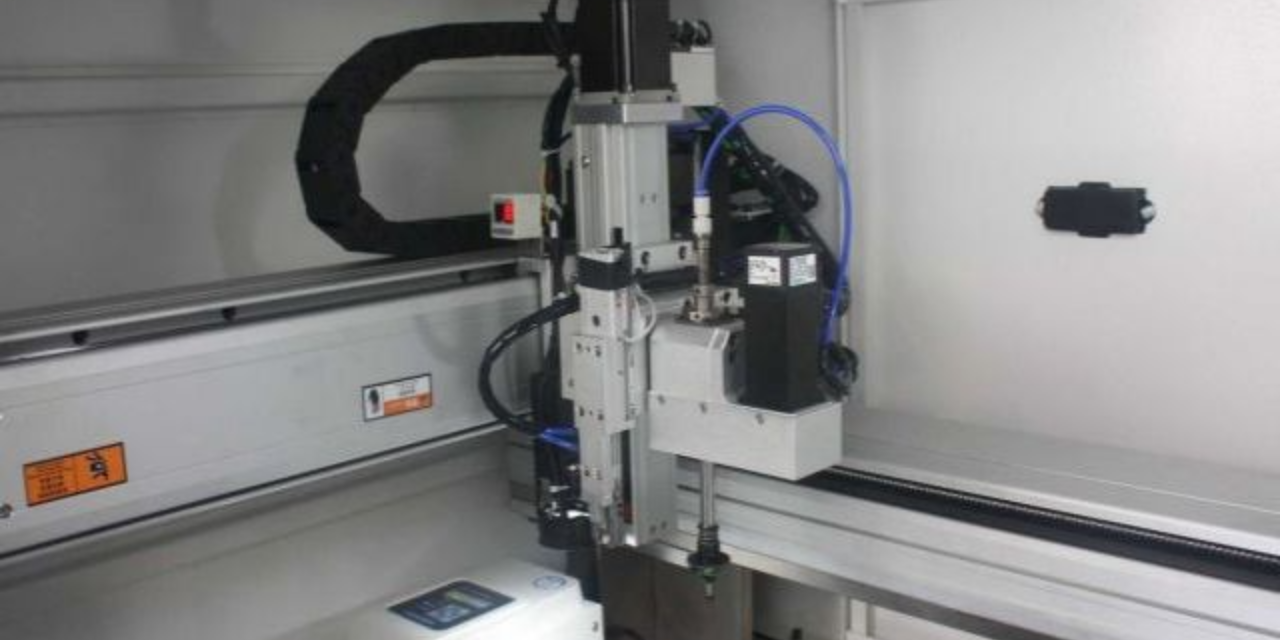
而其Ni底层厚度一般为50μm~90μm等等。高可靠电连接器技术标准中规定:整个接触件镀金层厚度应大于μm,底镀层一般适宜采用Cu或Ni。电连接器接触偶金镀层厚度存在μm到30μm的巨大差异,而我们电子装联工艺人员既不了解也很难把控,极易给金脆化的产生留下**,造成焊接质量失控。2)电连接器基座绝缘材料的耐热性要求电连接器焊杯镀金涂层除金的**大担忧是基座的绝缘材料的耐温性和引脚的间距。电连接器镀金引脚搪锡处理时并没有把电连接器基座的绝缘材料浸没在熔融焊锡中,热量是通过电连接器的引脚传递到电连接器基座的绝缘材料的,如果该电连接器基座的绝缘材料连这一点温度都承受不了,那么如何能满足进行波峰焊和再流焊的要求?绝缘体材料必须具有**的电气性能和作为结构件所需的机械性能。材料的耐热、耐湿、耐振动、耐冲击和尺寸稳定性指标很重要。**,尤其是航天产品对电连接器的绝缘材料有着十分严格的要求:由于受温度冲击的影响,航天电连接器绝缘体一般均不选用PVC(聚氯乙烯)塑料,更不允许选用再生塑料。常选用钛酸乙二烯模压化合物(DAP)、增强玻璃纤维热塑性聚酯树脂、增强玻璃纤维聚苯硫化物(PPS)和聚四氟乙烯(PTFE)制作绝缘体。全自动搪锡机采用先进的自动化技术,能够实现高效.
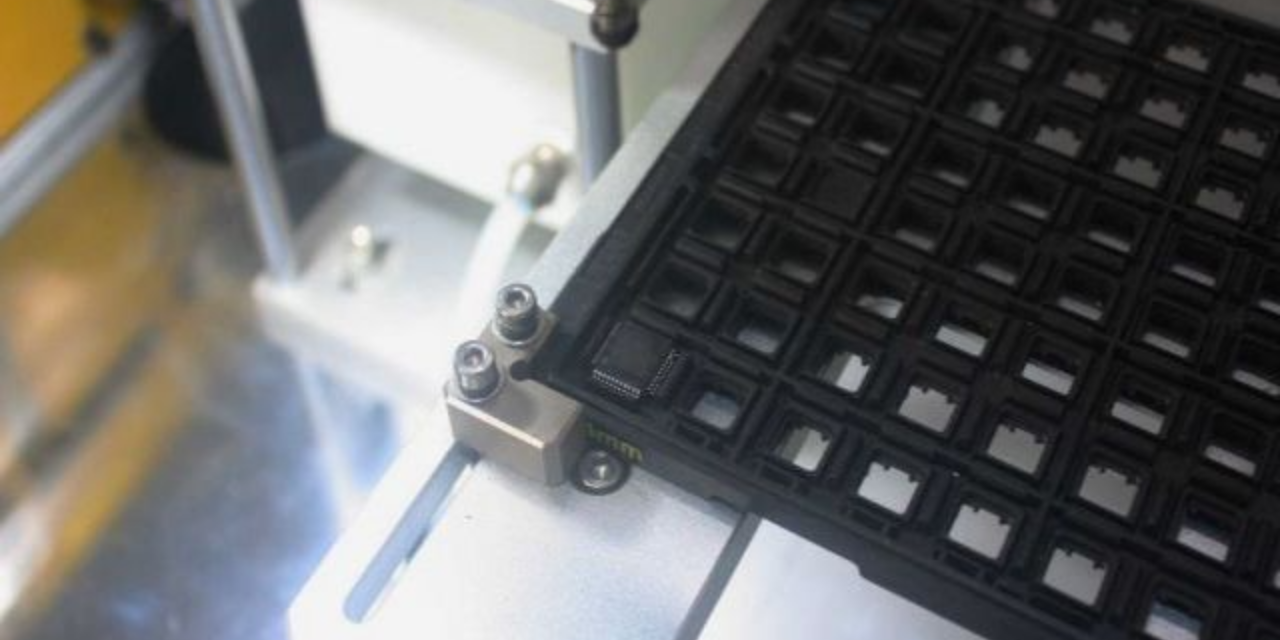
力学强度下降,产生“金脆”现象,影响电气连接的可靠性。按照焊点可靠性要求,焊缝焊料中的金浓度应小于3wt%(限制浓度)。由此可以判定失效的原因是由于焊缝焊料中的金元素浓度过高而导致接点抗剪强度退化,**终引发“金脆断裂”。5.镀金引线/焊端的除金规定美国NASA及美国军标DOD-STD-2000-1B,IPCJ-STD-001DCN和我国QJ3012,QJ3117A及SJ20632都相继作出“在需要钎接部位的金涂敷层,应在钎接之前全部消除,因为这种脆性的金-锡化合物所构成的连接部,是特别不可靠的。因此现在凡是需要锡焊的表面都不允许镀金,原来已有的也必须除去”的规定。GJB128A、GJB548B、QJ3267和由******科工局下达、**电子科技集团牵头,**电子科技集团旗下四十多个研究所电子装联工艺人员集体研究制定,得到****科工局、航天科技集团和中兴通信等*****认可,通过**鉴定和验收,并以**电子科技集团名义下发实施的“电子装联焊接工艺质量控制要求”相继确定镀金引线的搪锡与除金的规定及提出具体实施工艺。关于镀金引线/焊端不能直接用铅锡合金焊接,必须在焊接前除金的要求**早可以追溯到三十年前:★1985年3月,欧洲空间局(ESA)在《高可靠性电连接的手工焊接》。自动对料盘中的器件进行取放:全自动除金搪锡机会自动对料盘中的器件进行取放。重庆使用搪锡机哪家强
在现代制造业中,全自动搪锡机已经成为不可或缺的重要设备之一。江苏哪些搪锡机图片
有足够的金元素向焊料中扩散而产生脆性。5)搪锡锡锅焊料中的金含量当锡锅搪锡时,对锅内焊料应定期更换,当溶于焊料中的金含量达到3%时,也会引起金脆。4.“金脆化”产生机理以图10所示的Au-Pb-Sn合金相图(176℃等温截面)为例,在含Sn量较多时,焊料中的Sn和Au容易形成针状AuSn4、AuSn2、AuSn等金属间化合物,在含金量较少的情况下,生成的AuSn4为多数;针状的AuSn4为脆性化合物,在测试、应用及试验的环境条件下极易脆断,导致焊接断裂失效。焊接时,Au与Sn-Pb焊料的相容性非常好,金在熔融状态的Sn-Pb合金中属于一种可熔金属,而且溶解速率很快。浸析的速度,通常可以用固体金属在焊料中的溶解率来表征。溶解率通常是用一根规定直径的导线完全溶解在焊料中所需的时间来表示。各种金属在Sn-Pb焊料中的溶解速度见图11。从图11可以看出,在焊接过程中,**先溶解到焊料中的是金,形成如图10所示的Au-Sn化合物。金在焊料中的熔解率随温度变化,在高温度下,6ms~7ms内,金的熔解和Au-Sn化合物的形成过程就可以结束。在直接焊接金镀层时,生成的Au-Sn合金层非常薄,当金的含量达到3%时,表面上焊点形成很好,但明显地表现出脆性,埋下**。必然带来结合部的性能变脆。江苏哪些搪锡机图片


在现代电子制造业的快速发展中,焊接技术的创新与提升成为了企业竞争力的关键。上海桐尔电子科技有限公司,凭借其***的研发实力和对品质的不懈追求,推出了JTX650全自动除金搪锡机,这是一款集自动化、智能化于一体的**焊接设备。***,我们将深入了解这款设备如何**行业新潮流,以及它如何帮助企业实现高效、精细的生产需求。高效自动化,提升生产效率上海桐尔JTX650全自动除金搪锡机,以其全自动的设计理念,***提升了生产效率。该设备通过精确控制焊接过程中的每一个环节,从除金到搪锡,都能自动完成,减少了人工操作的需求,降低了生产成本。全自动的操作流程不*提升了生产速度,更保证了焊接质量的一...
- 重庆直销搪锡机实时价格 2026-03-09
- 江苏半自动搪锡机哪里好 2026-03-09
- 陕西台式搪锡机生产厂家 2026-03-06
- 重庆制造搪锡机优势 2026-03-06
- 浙江智能搪锡机应用范围 2026-03-04
- 江苏半自动搪锡机简介 2026-03-04
- 浙江机械搪锡机简介 2026-03-04
- 江苏安装搪锡机作用 2026-03-03
- 安徽半自动搪锡机产品介绍 2026-03-02
- 浙江全自动搪锡机认真负责 2026-03-02


- 江苏直销搪锡机销售厂 2026-02-24
- 湖北全自动搪锡机厂家电话 2026-02-24
- 湖北台式搪锡机厂家直销 2026-02-24
- 安徽加工搪锡机厂家 2026-02-13
- 甘肃自动搪锡机售后服务 2026-02-13
- 陕西全自动搪锡机价格 2026-02-11


- 江苏半自动搪锡机哪里好 03-09
- 陕西台式搪锡机生产厂家 03-06
- 重庆制造搪锡机优势 03-06
- 上海使用全自动半钢电缆成型系统售后服务 03-06
- 闵行区台式全自动半钢电缆成型系统哪里好 03-06
- 浙江智能搪锡机应用范围 03-04
- 江苏半自动搪锡机简介 03-04
- 苏州台式全自动半钢电缆成型系统报价行情 03-04
- 浙江机械搪锡机简介 03-04
- 南京国产全自动半钢电缆成型系统工厂直销 03-03