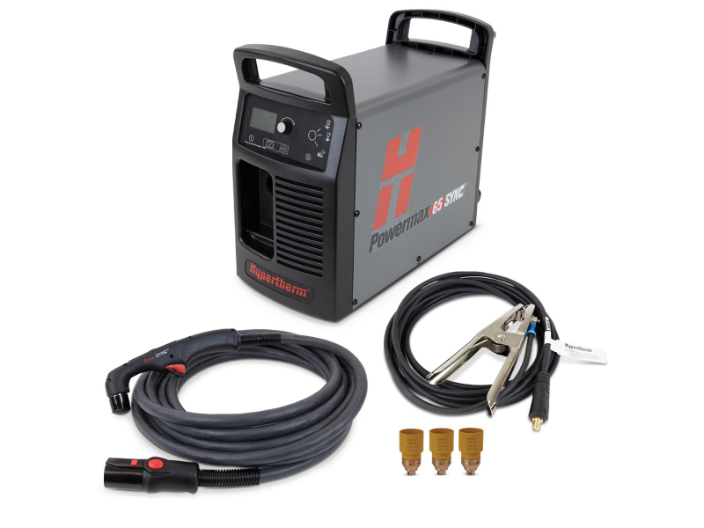
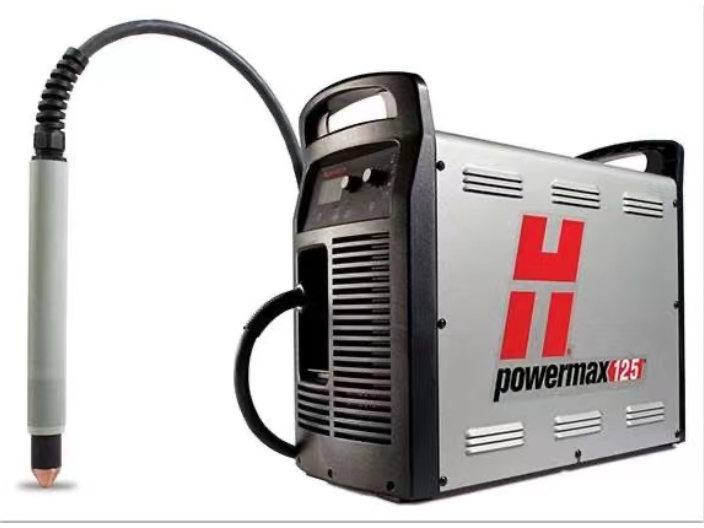
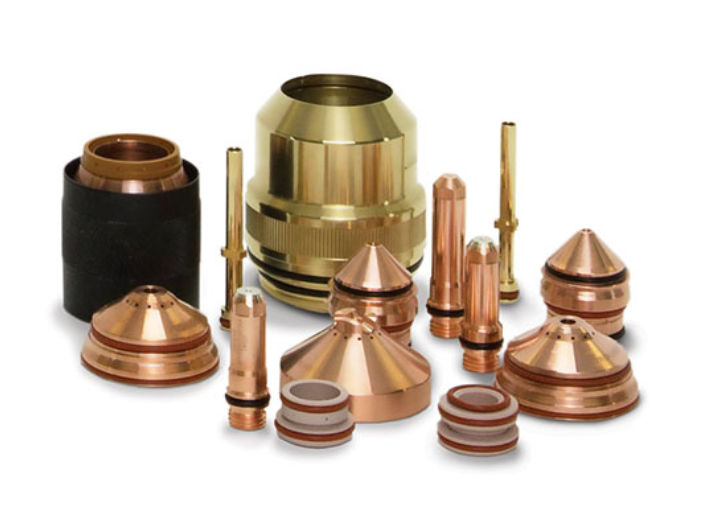
等离子切割凭借其高速度、厚板切割能力和低成本的优势,在重工业和通用机械制造行业中应用普遍。在钢结构制造行业,等离子切割用于切割钢结构件、桥梁构件、厂房框架等。钢结构件通常尺寸较大、厚度较厚,等离子切割可实现高效的切割,提高生产效率。例如,采用等离子切割技术切割桥梁的钢梁、钢柱等构件,可实现大厚度钢板的快速切割,保证构件的尺寸精度和焊接质量;切割厂房框架的型钢,可替代传统的火焰切割,提高切割效率和切口质量。在船舶制造行业,等离子切割用于切割船体板材、船用零部件等。激光等离子切割机采用先进的冷却系统,确保长时间稳定运行。昆山自动等离子切割批发
熔化切割是利用激光将材料熔化后,由非氧化性气体(如氮气、氩气)吹除熔渣;汽化切割则是通过较高能量使材料直接汽化,适用于高熔点材料;氧助熔化切割则借助氧气与金属的反应放热,加速材料熔化,提高切割效率,常用于碳钢切割。激光切割的关键在于激光源的稳定性和光束质量。目前主流的激光源包括 CO₂激光、光纤激光和碟片激光。CO₂激光波长为 10.6μm,适用于厚板切割;光纤激光波长为 1.06μm,具有转换效率高、能耗低、光束质量好等优势,广泛应用于中薄板切割;碟片激光则在高功率切割领域表现突出,可实现厚板的高效精细切割。昆山自动等离子切割批发供气系统要稳定地提供切割所需的气体,如氧气、氮气等,以维持等离子弧的形成。
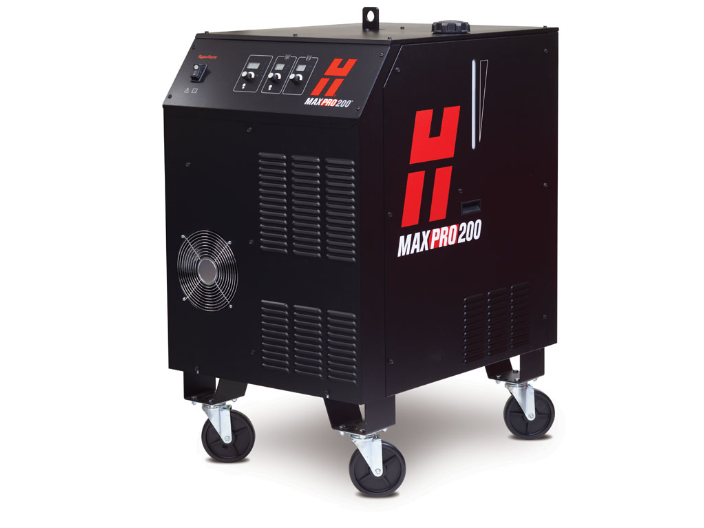
激光等离子切割技术以其高精度、高效率、灵活性强等诸多优势在现代制造业中展现出巨大的潜力和应用价值。它已经在金属加工、航空航天、电子电器、医疗器械等多个领域得到了广泛的应用并取得了明显成效。然而,该技术仍面临一些挑战如设备成本高、厚板切割困难、材料适应性有限等问题需要进一步解决和完善。未来随着科技的不断进步和创新实践的深入探索这些问题有望逐步得到解决推动激光等离子切割技术向更高水平发展。预计在未来几年内我们将看到以下几个方面的发展趋势:一是设备性能不断提升且价格逐渐降低使其更加普及化;二是与其他先进制造技术如增材制造、机器人技术深度融合形成一体化解决方案;三是智能化水平进一步提高实现自适应优化切割过程;四是绿色环保理念贯穿始终注重节能减排和资源循环利用;五是在更多新兴领域如新能源、生物医学工程等方面开拓新的应用场景。
激光切割的重心在于通过受激辐射放大原理,将光能聚焦至微米级光斑,形成超高温热源。以CO₂激光器为例,其工作物质为混合气体,通过高频放电激发产生波长10.6μm的激光束,经反射镜组聚焦后,功率密度可达10⁸-10¹⁰W/cm²。当光斑照射材料表面时,能量吸收引发以下过程:熔化阶段:材料表面温度骤升至熔点,形成熔融层;气化阶段:持续能量输入使熔融层汽化,产生高压蒸汽;吹除阶段:辅助气体(如氮气、氧气)将熔融物从切缝吹出,形成清洁切口。以切割6mm碳钢板为例,1.5kW光纤激光器配合氮气辅助,切割速度可达12m/min,切缝宽度只0.3mm,热影响区小于0.5mm,较传统火焰切割效率提升5倍,材料利用率提高15%。借助高精度的传感器和反馈系统,数控等离子切割能够确保切割精度和稳定性。
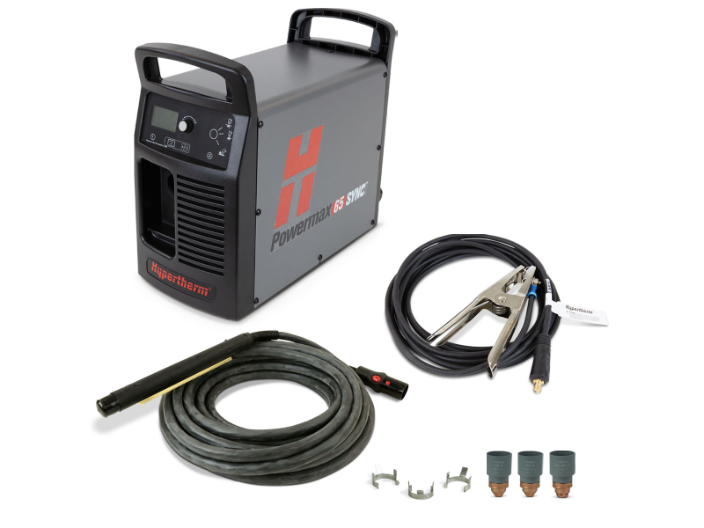
自动化上下料系统和机器人辅助操作将进一步减少人工干预,提高生产效率和产品质量的稳定性。多功能一体化发展:除了单纯的切割功能外,未来的设备可能会集成更多的加工功能于一体,如焊接、打标、雕刻等。这样可以在同一台设备上完成多个工序,简化生产流程,降低设备占地面积和成本。同时,多功能一体化的设备也便于实现生产过程的数字化管理和追溯。绿色制造理念的应用:在全球倡导可持续发展的背景下,未来的激光等离子切割技术将更加注重节能减排和资源循环利用。一方面,通过优化工艺参数减少能耗;另一方面,开发新型的工作气体回收系统和废料处理方法,降低环境污染。此外,研究可降解的工作气体替代品也是一个重要的研究方向。确保工作场所通风良好,因为切割过程中会产生一些有害气体,如臭氧等,通风可降低其浓度。广东电火花等离子切割联系人
数控系统是设备的大脑,负责控制切割路径、速度等各项参数,确保切割的准确性和高效性。昆山自动等离子切割批发
光学系统主要由聚焦镜、反射镜、光束传输光纤等组成,负责将激光源产生的激光束传输并聚焦到工件表面。聚焦镜的作用是将激光束聚焦为极小的光斑,提高焦点处的功率密度;反射镜用于改变激光束的传输方向,适用于 CO₂激光切割机;光束传输光纤则用于传输光纤激光,具有传输效率高、柔性好等优势。运动系统由机床主体、伺服电机、滚珠丝杠、导轨等组成,负责带动工件或激光头进行精细的运动,实现复杂形状的切割。机床主体通常采用龙门式结构,具有刚性好、稳定性高的特点;伺服电机和滚珠丝杠用于实现高精度的位置控制,定位精度可达 ±0.01mm;导轨则保证运动部件的平稳运行。昆山自动等离子切割批发