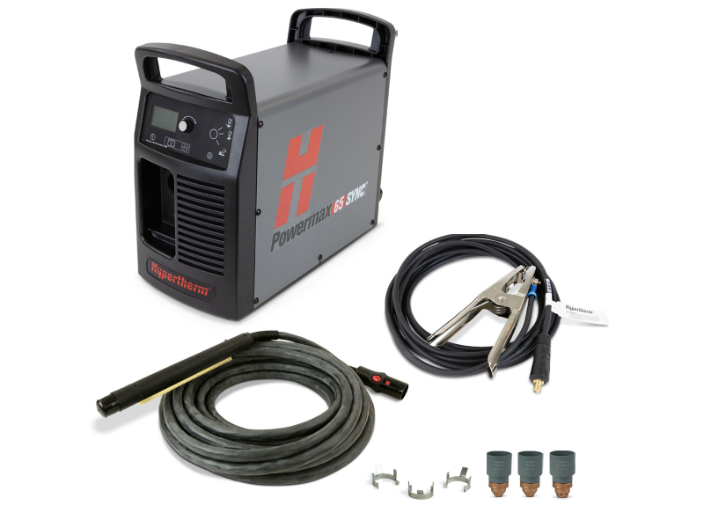
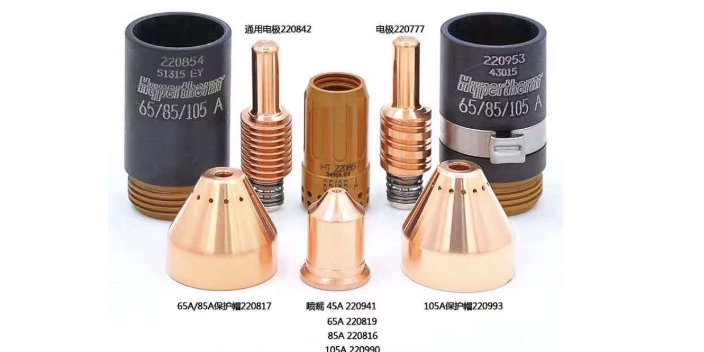
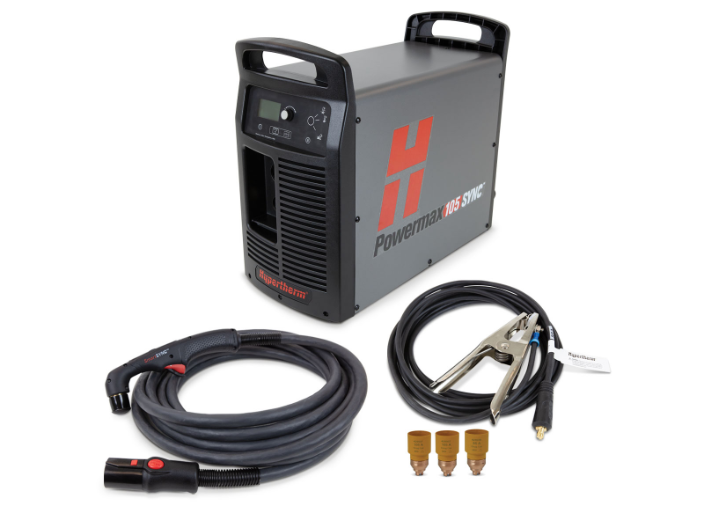
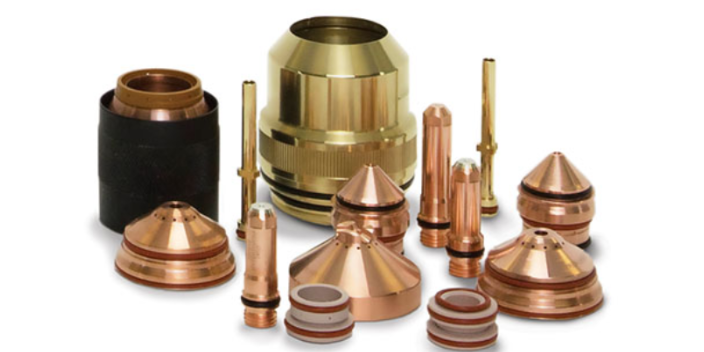
月度检修主要包括检查等离子电源的输出参数、切割***的同心度、数控系统的定位精度等,确保设备性能稳定;季度检修重点检查伺服电机、减速器等传动部件的运行状态,更换磨损严重的轴承、密封件等配件;年度检修则需要对设备进行全方面的拆解检查,更换老化的电缆线、电极座等部件,对数控系统进行软件升级与参数校准,确保设备处于比较好运行状态。此外,设备的维护保养还需要注意配件的更换规范,必须使用海宝原厂配件,避免使用假冒伪劣配件导致设备故障或切割质量下降。同时,建立完善的维护保养档案,记录每次维护的时间、内容、更换的配件等信息,为设备的全生命周期管理提供支持。数控系统让海宝等离子切割机在切割过程中更加稳定、可靠。江苏龙门式海宝等离子电源
割炬技术也是海宝等离子的一大亮点。海宝的割炬设计精巧,采用了特殊的材料和结构,能够有效提高割炬的使用寿命和切割性能。其割炬内部的气体通道、电极和喷嘴等部件经过精心设计和优化,能够确保等离子弧的稳定性和集中性,减少能量损失,提高切割速度和精度。同时,海宝还开发了多种类型的割炬,以满足不同应用场景的需求,如手持割炬适用于现场切割和维修作业,机用割炬则适用于自动化切割设备。随着工业 4.0 和智能制造的不断发展,海宝等离子也在积极探索新的发展方向。在技术研发方面,海宝将继续加大对等离子切割技术的创新力度,不断提高切割精度、切割速度和能源效率。同时,公司还将致力于开发更加智能化的切割设备和控制系统,实现切割过程的自动化、智能化控制。例如,通过引入人工智能和机器学习技术,使切割设备能够自动识别材料类型和厚度,并根据预设的工艺参数自动调整切割过程,提高生产效率和产品质量。浙江小型海宝等离子冷却液数控海宝等离子切割,大幅提升了金属材料的切割效率与利用率。
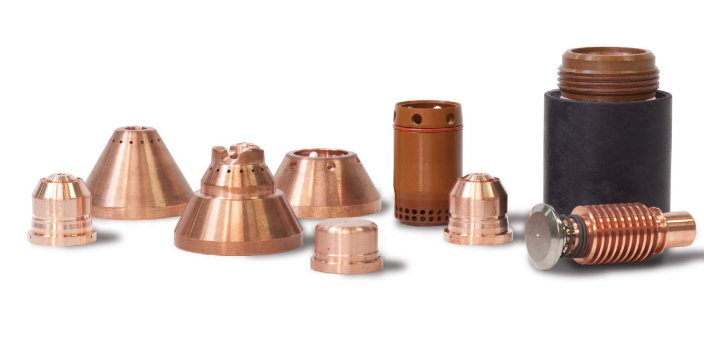
值得注意的是,海宝系统的电弧引燃过程具备“无接触引燃”特性。传统等离子切割系统需要电极与工件接触才能引燃电弧,容易导致电极磨损和工件表面划伤,而海宝采用的“非转移弧引燃”技术,先在电极与喷嘴之间引燃非转移弧,待电弧稳定后再通过电流转移技术将电弧引导至电极与工件之间,形成转移弧。这一技术不*避免了电极与工件的直接接触,还延长了电极的使用寿命(海宝HPRXD系列电极寿命可达1000切割小时),同时确保了电弧引燃的稳定性,引燃成功率可达99.9%以上。
展望未来,海宝等离子技术的发展将紧密围绕两大主题:深度智能化与绿色可持续。人工智能与自适应工艺:未来的系统将能通过内置传感器和AI算法,实时感知板材材质、厚度甚至表面状态的变化,并自动调整所有工艺参数,实现真正的“自适应切割”,将对操作人员技能的依赖降到比较低。数字孪生与全流程优化:从设计端的CAD模型直接生成比较好切割路径和工艺参数,在虚拟环境中进行模拟和验证,再驱动物理设备执行,实现设计-制造的无缝闭环。能效提升与环保材料:进一步降低设备能耗,研发更长寿命、可循环利用的易损件,减少消耗品废弃物,是**制造履行社会责任的内在要求。数控海宝等离子切割机,以其出色的切割效果,赢得了用户的普遍赞誉。
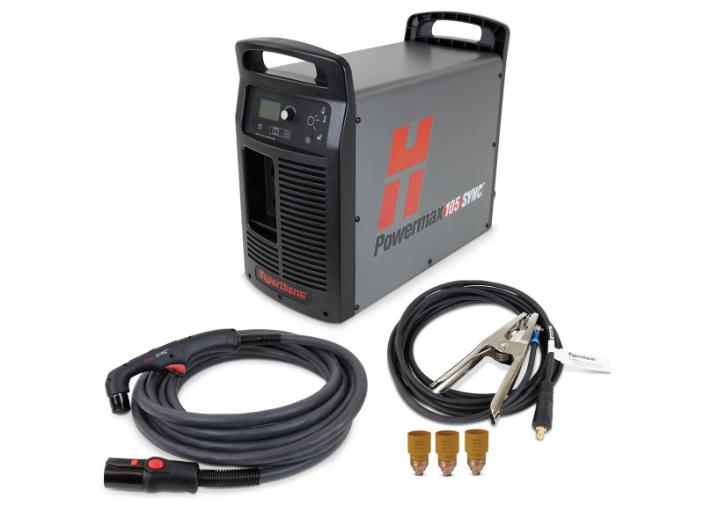
台式多功能海宝等离子:聚焦 “中小批量、高精度” 加工,适用于精密零部件制造、五金加工等场景,**型号为 Maxpro200、Maxpro300。Maxpro300 系统配备 1.5m×3m 数控工作台,定位精度 ±0.05mm/m,重复定位精度 ±0.03mm/m;切割厚度范围 0.5-50mm(碳钢)、0.5-40mm(不锈钢),比较大切割电流 300A;支持切割、坡口(0-45°)、标记功能,坡口加工速度可达 0.8m/min(针对 20mm 厚碳钢 V 型坡口);配备海宝 EDGE® Pro 控制系统,支持 CAD 图形导入与参数自动匹配,操作效率提升 30%。某精密五金企业使用 Maxpro300 加工不锈钢零件,切口光洁度 Ra≤6.3μm,无需后续打磨,零件合格率从 90% 提升至 98%。海宝等离子切割机,让制造业的自动化水平迈上了新的台阶。昆山龙门式海宝等离子切割
目前,科学家们正在努力提高海宝等离子的能量转换效率,以实现商业化应用。江苏龙门式海宝等离子电源
气体消耗参数:工作气体与保护气体的消耗量直接影响运行成本,海宝系统通过优化气体配比与流量控制,降低气体消耗。以 HPR400XD 为例,切割碳钢时氧气消耗量 15-25L/min(根据电流调整,100A 时 15L/min,400A 时 25L/min),保护气体(压缩空气)消耗量 10-15L/min;切割不锈钢时氮气消耗量 20-30L/min,氢气混合比 5%-10%(消耗量 2-3L/min);相比普通等离子系统,气体消耗降低 20%,某企业使用 HPR400XD 切割不锈钢零件,每月气体成本节省约 8000 元。江苏龙门式海宝等离子电源