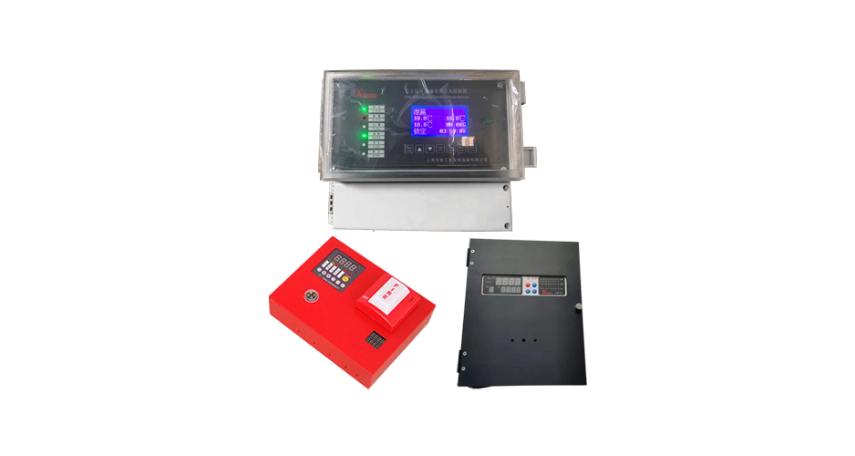
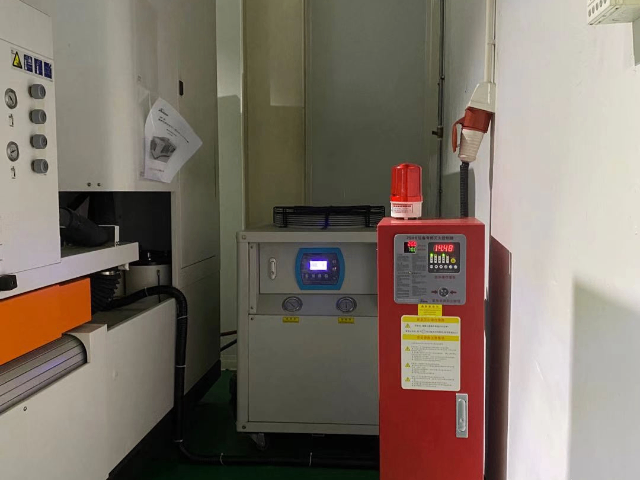
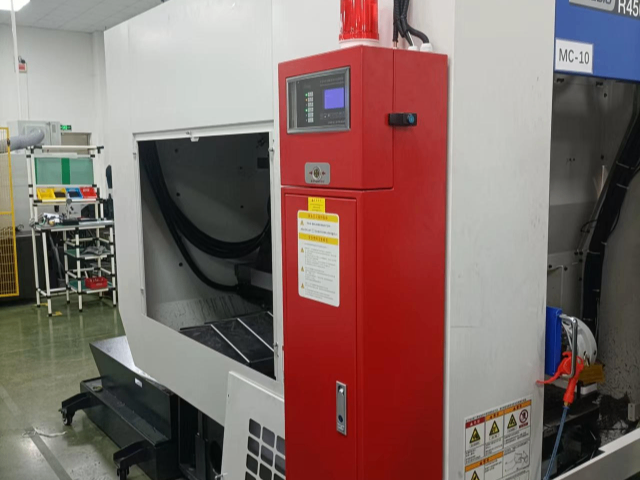
随着科技的不断发展和进步,SOD废液回收系统自动灭火装置的性能和功能将不断提升和完善。装置将更加智能化、自动化和环保化,为用户提供更加全方面、高效、安全的火灾防控解决方案。SOD废液回收系统自动灭火装置是针对化学实验室、工业生产中产生的含SOD(超氧化物歧化酶)废液回收处理系统而设计的专门用于灭火设备。该装置集成了先进的火灾探测、自动报警与快速灭火技术,能够在废液回收处理过程中一旦发生火灾时,迅速响应并有效控制火情,保障人员安全与生产连续性。灭火装置配备了高灵敏度的火灾探测器,包括烟感、温感及特殊气体探测器,能够多方位、实时监测废液回收区域内的火灾隐患。探测器通过智能算法分析环境参数,一旦发现异常立即触发报警系统,并向控制中心发送火灾信号。SOD废液回收系统自动灭火装置能通过数据分析,预防火灾。成都大型废液回收灭火装置解决方案
SOD废液回收系统自动灭火装置是专为处理含有超氧化物歧化酶(SOD)废液的场所设计的安全保障设备。该装置集成了先进的火灾探测与灭火技术,能够在一时间发现火情并迅速启动灭火程序,有效防止火灾蔓延,保护人员安全与设备完好。装置采用高精度、高灵敏度的火灾探测器,如烟雾探测器、温度探测器和火焰探测器等,这些探测器能够实时监测废液回收区域内的环境变化,一旦探测到火灾迹象,立即发送信号至控制中心。控制中心接收到火灾信号后,会自动分析火情严重程度,并根据预设的灭火策略启动相应的灭火装置。智能控制系统能够确保灭火行动的准确性和及时性,较大限度地减少火灾损失。深圳化学品废液灭火装置规格SOD废液回收系统自动灭火装置能与消防演练计划结合使用。
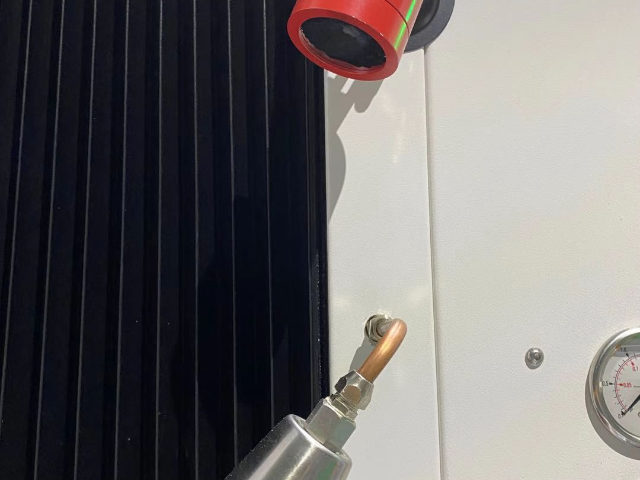
装置内置的数字通讯模块,能够将实时监测数据传输至中间控制室或远程监控平台。一旦发生火灾,系统不只会在现场发出声光报警,还会通过通讯模块向相关人员发送紧急通知,确保火情得到及时响应。针对SOD废液的特性,该灭火装置采用了高效且环保的灭火药剂,如二氧化碳、惰性气体或特殊化学灭火剂。这些药剂能够快速有效地扑灭初期火灾,同时减少对环境的污染。当探测器检测到火灾信号时,控制器会自动启动灭火程序。灭火药剂通过精密设计的喷嘴系统准确喷洒至着火区域,迅速降低火场温度并隔绝氧气供应,从而有效控制火势蔓延。
安全是SOD废液回收系统自动灭火装置的关键性能之一。装置在设计时充分考虑了各种潜在的安全风险,并采取了相应的防护措施。如内置应急电源、多重防护网等,确保在断电或其他紧急情况下仍能正常工作,保障人员和设备的安全。该自动灭火装置适用于各类含有SOD废液的处理场所,如实验室、化工厂、制药厂等。无论废液处理量大小、处理工艺复杂程度如何,该装置都能提供可靠的灭火保障。装置的安装过程简单快捷,无需对原有废液处理系统进行大规模改造。同时,装置的日常维护也相对简便,只需定期检查探测器、控制器等关键部件的工作状态,确保系统始终处于良好运行状态即可。SOD废液回收系统自动灭火装置能自动记录维护日志。
考虑到SOD废液回收过程中可能存在的炸裂风险,该灭火装置采用了防爆设计。所有电气元件均经过防爆处理,外壳采用强度高的防爆材料制成,确保在炸裂环境下仍能正常工作。装置具有良好的环境适应性,能够在各种恶劣环境下正常工作。无论是高温、低温还是潮湿环境,都不会影响装置的性能和稳定性。针对不同规模和需求的SOD废液回收系统,该灭火装置提供定制化解决方案。用户可以根据自身实际情况选择合适的探测器类型、灭火剂种类及控制系统配置等。专业的安装团队负责灭火装置的安装与调试工作。在安装过程中,团队会根据现场实际情况进行布局设计,确保探测器的覆盖范围较大化且不影响其他设备的正常运行。调试完成后,还会进行多次模拟火灾测试以验证系统的可靠性和稳定性。SOD废液回收系统自动灭火装置能与气体泄漏检测系统联动。河南有机废液回收灭火装置选择
SOD废液回收系统自动灭火装置使用环保型灭火剂,不对环境造成污染。成都大型废液回收灭火装置解决方案
随着环保意识的增强和工业安全要求的提高,SOD废液回收系统自动灭火装置的市场需求不断增长。未来,该装置有望在更多领域得到应用和推广,为企业的安全生产和环保事业做出更大贡献。根据用户反馈情况来看,该灭火装置在实际应用中表现优异。用户普遍反映其探测灵敏度高、灭火速度快、操作简便等特点得到了充分验证。同时,用户也对该装置提供的定制化服务和专业维护保养表示满意。SOD废液回收系统自动灭火装置是一款集安全性、环保性、智能化于一体的先进安全设备。随着技术的不断进步和市场需求的不断增长,该装置有望在未来发展中不断创新升级,为企业的安全生产和环保事业提供更加全方面、高效的解决方案。成都大型废液回收灭火装置解决方案