尼龙注塑磁的生产工艺以注塑成型为重心,具有流程简化、效率高的特点,与传统磁性部件生产存在明显差异。首先是原料预处理环节,需将磁性粉末与尼龙颗粒按比例混合,经双螺杆挤出机加热熔融、混炼均匀,制成磁粉含量稳定的复合颗粒,确保后续注塑过程中磁性分布均匀;其次是注塑成型环节,将复合颗粒投入注塑机,加热至22...
注塑磁基本参数
- 品牌
- ABM磁
- 型号
- 齐全
- 尺寸
- 齐全
- 重量
- 齐全
- 产地
- 深圳市
- 可售卖地
- 全国
- 是否定制
- 是
- 材质
- 齐全
- 配送方式
- 齐全
注塑磁企业商机
电机注塑磁转子的使用维护需关注四点,以保障性能与寿命。一是控制温度:尼龙基体转子长期耐温≤100℃,PPS基体≤200℃,需避免电机过载发烫,超温时立即停机,防止基体软化、磁粉退磁。二是防冲击振动:虽有韧性,但摔落、碰撞可能导致转子开裂、磁极错位,引发电机异响,需确保电机安装稳固,避免外力冲击。三是保持清洁干燥:灰尘、油污会增加转动阻力,水分可能腐蚀部件,需定期清理电机散热孔,检查洗衣机等设备的密封,防止进水。四是故障处理:若电机卡顿、噪音大、转速降,可能是转子损坏,需停止使用,由专业人员拆解检查,更换时需匹配轴径、磁极数量等参数,避免自行更换导致电机故障。注塑磁铁的定制化能力是其在市场中脱颖而出的重要因素。马鞍波电机注塑磁转子售价
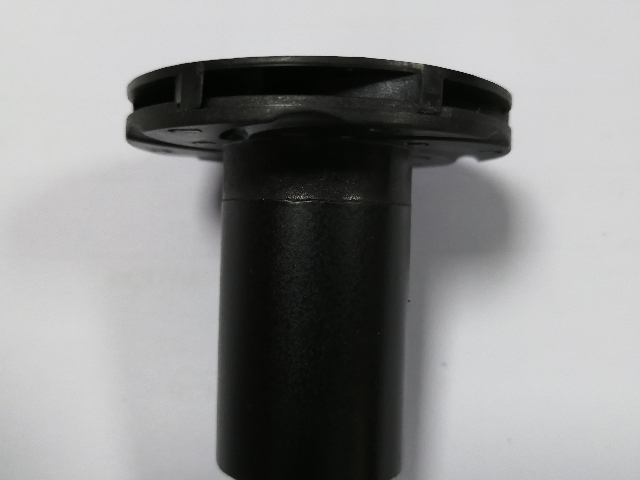
PPS基体作为PPS注塑磁的重心载体,赋予其多项适配严苛环境的关键优势。首先是耐高温稳定性,PPS的玻璃化转变温度约100℃,熔点达280℃,在150-200℃长期工作环境下,仍能保持稳定的物理结构与力学性能,不会出现软化、变形等问题,避免因基体失效导致磁性粉末脱落或磁性能衰减,适配汽车发动机周边、工业窑炉配套设备等高温场景。其次是力学强度与刚性,PPS材料的弯曲强度可达100-130MPa,冲击强度≥5kJ/m²,制成的注塑磁部件能承受设备运转时的振动与载荷冲击,如工业压缩机电机中的PPS注塑磁转子,可长期承受高频振动而不易损坏。再者是耐化学腐蚀性,PPS分子结构稳定,对硫酸、盐酸、机油、齿轮油等介质无明显反应,即使在化工设备的腐蚀性环境中,也能隔绝磁性粉末与腐蚀介质接触,延长部件使用寿命。此外,PPS材料的成型收缩率低(0.5%-1.5%),有助于提升注塑磁部件的尺寸精度,满足精密设备的装配需求。瓦形永磁塑磁转子批发厂家注塑磁转子的轻量化特性源于其独特的材料构成和结构设计。
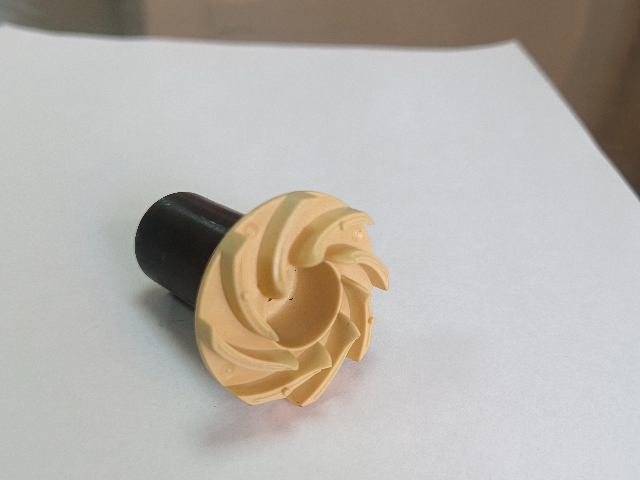
转子注塑磁的重心功能在于其磁性,该特性是日常设备稳定运转的关键动力支撑。在家庭常用电器中,电风扇扇叶的持续转动、洗衣机滚筒的高速脱水,均依赖转子注塑磁与电机线圈的协同作用——通过磁性产生稳定的转动力矩,驱动重心部件运行。其磁性作用具有均匀性特点,可避免设备运行过程中出现转速波动或明显振动,确保电器运行的稳定性。简言之,转子注塑磁通过磁性形成的“隐形驱动力”,为各类小型电器的正常工作提供保障,是日常生活中诸多设备实现运转功能的重要基础部件。
磁性转子的使用维护需关注多方面要点,以延长使用寿命,保障设备稳定运行。首先是温度控制,不同类型转子耐温上限不同:铁氧体转子长期耐温100-150℃,普通钕铁硼转子80-120℃,使用时需避免设备过载运行导致温度超标,如电机出现异常发烫,应立即停机冷却,防止磁体退磁与基体变形。其次是防冲击与振动,磁性转子虽有基体支撑,但剧烈冲击(如设备摔落)或长期高频振动,可能导致磁钢脱落、磁极错位,需确保设备安装稳固,避免外力冲击,在振动较大的场景(如矿山设备),需加装减震装置。再者是防腐蚀与潮湿,在潮湿或腐蚀性环境(如水泵、化工设备),需定期检查转子密封状况,避免水或腐蚀性介质接触磁体,烧结磁钢转子可涂抹防锈涂层,注塑转子需确保基体无开裂,防止磁粉受潮锈蚀。结尾是定期检测,建议每6-12个月检测一次转子磁性能(用高斯计测量表面磁强)与结构状态,若磁强衰减超过20%或出现磁钢松动、基体开裂,需及时更换转子,避免影响设备运行效率或引发故障。与其他磁性材料相比,注塑磁具有鲜明的差异化特性。
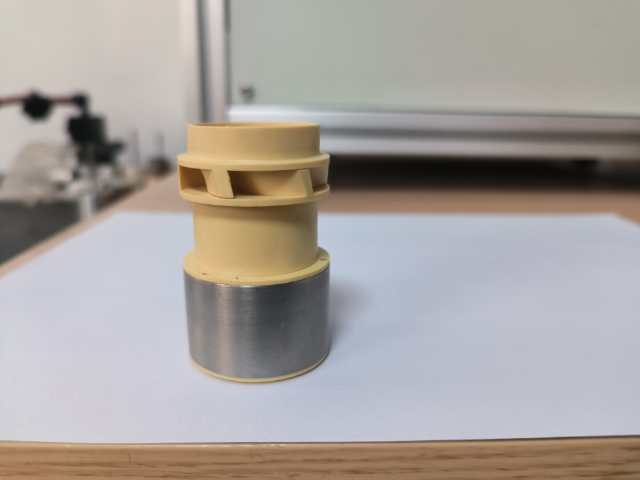
如果拿转子注塑磁和传统磁性转子对比,很容易发现三个明显区别。首先是“结构集成度”不同,传统转子是“金属基体+磁钢”的组合,比如先做一个铁制的转子底座,再把单独的磁钢片粘在上面;而转子注塑磁是磁性材料和塑料基体一体化的,没有“拼接”的痕迹。其次是“重量和体积”不同,传统转子用金属底座,比较重、体积也大;转子注塑磁用塑料基体,重量能轻30%以上,体积也更小,适合装在小型设备里。结尾是“安装和维护”不同,传统转子的磁钢是粘贴或镶嵌的,时间长了可能会脱落;转子注塑磁是整体的,没有磁钢脱落的风险,安装时也不用额外调整磁钢位置,直接装转轴就行,后续维护更省心,不过它的磁性通常比用高牌号磁钢的传统转子弱一点,不适合用在需要较强磁性的重型设备里。永磁塑磁转子的制造采用注塑工艺,具备明显的生产效率优势。空调用注塑磁体批发厂家
转子注塑磁具有诸多独特的功能特性。马鞍波电机注塑磁转子售价
电机注塑磁转子的注塑成型需经三步关键工艺,每步参数控制直接影响产品质量。一步原料预处理:按60%-85%的磁粉占比(依性能需求调整),将磁粉与高分子颗粒混合,通过双螺杆挤出机加热熔融(尼龙220-240℃、PPS300-320℃),充分混炼制成复合颗粒,确保磁粉分布均匀。第二步注塑成型:将复合颗粒投入注塑机,熔融后以80-120MPa压力注入定制模具(精度±0.02mm),模具需匹配转子轴孔、槽型、磁极数量等细节,冷却后取出毛坯。第三步后处理:先去毛刺、修边,再用充磁机按设计(2极、4极等)充磁,结尾检测尺寸(轴孔直径、同轴度等)与磁性能(表面磁强、磁通量),合格后方可用于电机组装,全程需严格把控,确保转子精度与性能达标。马鞍波电机注塑磁转子售价
与注塑磁相关的文章
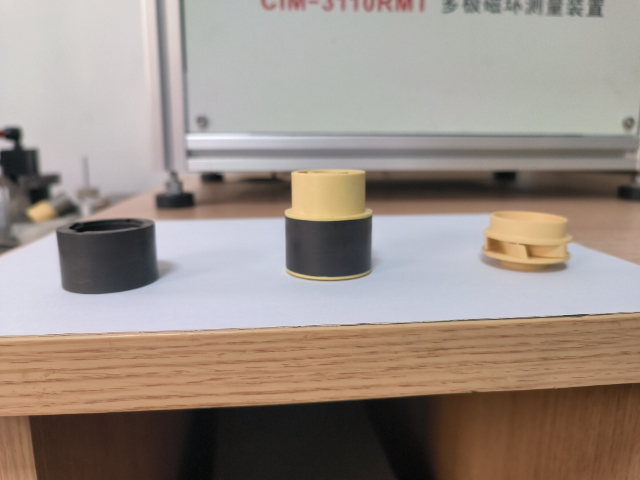
冷却风扇用磁转子
- 感应器应用磁性转子售价 2026-03-10
- 异形水泵转子磁转子多少钱 2026-03-09
- 小家电用注塑磁环报价 2026-03-08
- 8极磁转子售价 2026-03-07
- 扇叶注塑钕铁硼生产厂家 2026-03-06
- 水泵用磁转子注塑多少钱 2026-03-05
- 环形水泵磁铁转子定制 2026-03-05
- 饮水机用水泵磁铁转子批发 2026-03-03
- 汽车冷却泵磁性转子厂家电话 2026-03-01
- 异形磁性转子报价 2026-03-01
- 耐高温水泵转子磁铁批发价格 2026-02-28
- 饮水机用注塑磁体多少钱 2026-02-28
与注塑磁相关的产品
与注塑磁相关的新闻
-
耐高温水泵磁铁转子 2026-02-10 07:03:39水泵铁氧体是指专门应用于水泵电机或磁性部件的铁氧体磁性材料,主要成分为氧化铁与锌、锰、镍等金属氧化物,通过烧结或注塑工艺制成,重心作用是在水泵中提供稳定磁场,实现电能与机械能的转化,驱动水泵叶轮旋转以完成液体输送。在水泵系统中,它多作为电机转子的重心磁性部件——当电机定子线圈通电产生磁场时,水泵铁氧...
-
钐钴PPS注塑磁 2026-02-09 10:04:20水泵铁氧体根据水泵电机结构与安装需求,呈现多种常见产品形态与结构,以适配不同类型水泵的设计。从形态来看,主要分为烧结铁氧体与注塑铁氧体两类:烧结铁氧体多为块状或环形,如圆形环状的转子铁芯磁钢,内径与水泵电机转轴匹配,外径根据电机定子尺寸设计,表面经打磨处理以确保尺寸精度,适配传统水泵电机的叠片式转子...
-
8极注塑磁水泵转子批发价格 2026-02-08 14:03:31磁性转子是一种集成磁性材料与基体结构,依靠磁场作用实现动力传递或运动控制的重心部件,普遍应用于电机、传感器、传动设备等领域。其重心功能是通过自身磁性与外部磁场(如定子线圈磁场)的相互作用,将电能转化为机械能,驱动设备运转——在电机中,磁性转子在定子磁场的牵引下产生持续转矩,带动转轴与负载(如叶轮、齿...
-
特殊镀层塑磁批发 2026-02-05 10:03:57尼龙注塑磁凭借其性能特点,在日常与工业领域均有普遍应用,覆盖多个细分场景。在家庭家电领域,洗衣机滚筒电机、空调室内风机电机、微波炉转盘电机等均常用尼龙注塑磁,其轻量化与耐潮性可适配家电使用环境,确保设备稳定运行;在汽车电子领域,汽车门锁电机、车窗升降电机、雨刮器电机等小型电机中,尼龙注塑磁的韧性与抗...
与注塑磁相关的问题
新闻资讯
产品推荐
-
高速电机用扇型磁铁哪家好
2026-03-07 -
山西耐温150度以上磁性过滤器哪家好
2026-03-06 -
N57扇型磁铁
2026-03-06 -
扇叶注塑钕铁硼生产厂家
2026-03-06 -
瓦形散热器磁铁生产厂家
2026-03-05 -
水泵用磁转子注塑多少钱
2026-03-05 -
环形水泵磁铁转子定制
2026-03-05 -
高速电机用油泵电机磁钢售价
2026-03-04 -
N42磁体报价
2026-03-04