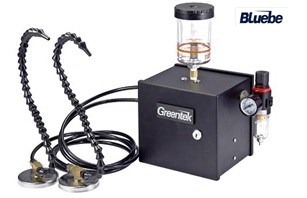
MQL系统的工作流程可分为四个阶段:油液吸入、雾化混合、定向输送与油膜形成。以文丘里式系统为例,压缩空气从三通管入口进入,流经吸液装置的“收缩-扩张”孔时,流速增加导致压强降低,形成负压区将储油装置中的润滑剂吸入气流;通过调节流量阀控制导液软管中润滑剂的流速,实现供油量的精确计量。随后,润滑剂在压缩空气的推动下进入混合室,与气流充分混合形成油气微粒;部分系统采用机械雾化装置(如高速旋转盘)进一步细化油滴,确保雾化均匀性。混合后的油气微粒通过耐油耐压管路输送至喷嘴,在喷嘴收缩段加速至超音速,形成细密的油雾束;喷嘴设计(如旋流结构)使油雾产生旋转运动,增强穿透力,确保油雾能够深入切削区微观缝隙。之后,油雾微粒在切削刃表面形成0.1-1微米的润滑油膜,通过物理吸附与化学吸附双重作用,明显降低摩擦系数(μ≤0.1),同时利用压缩空气的冲击力带走切削热(温度降低10℃左右)与切屑,实现润滑与冷却的协同优化。微量润滑系统通过优化的传感器布局,全方面准确地感知设备的润滑需求并实现微量润滑。连云港齿轮微量润滑系统品牌
尽管MQL系统具有明显优势,但其应用仍受限于特定场景。首先,在重载切削(如铸铁粗加工)中,MQL系统的冷却能力不足(热量带走效率只为传统切削液的40%-60%),易导致工件热变形;其次,部分超硬材料(如陶瓷、金刚石)加工中,润滑剂难以形成有效润滑膜,需结合超临界CO2或低温冷风技术;此外,MQL系统的初始投资较高(智能型系统价格达20-50万元),中小企业推广难度较大。未来突破方向包括:开发高性能润滑剂(如纳米颗粒增强型植物油),提升极压性能与高温稳定性;优化喷嘴结构(如采用旋流雾化喷嘴),提高油雾均匀性与喷射距离;集成AI算法,实现加工参数的实时自适应调整;探索MQL与增材制造、超精密加工等前沿技术的融合,拓展其在微纳制造领域的应用边界。通过材料科学、流体力学与智能控制的交叉创新,MQL技术有望成为未来绿色制造的关键支撑之一。山西车削微量润滑系统怎么选微量润滑系统在铝合金、钛合金等难加工材料中效果突出。

MQL技术的演进可分为四个阶段:1950年代,德国学者初次提出“微量润滑”概念,但受限于气动控制技术,只能实现粗略的油量调节;1970年代,随着环保意识觉醒与油价上涨,日本企业开始研发文丘里式雾化装置,将润滑剂用量降至每小时数百毫升;1990年代,德国DMG、美国MAG等机床制造商将MQL系统集成至数控机床,实现供油量、气压、喷射频率的数字化控制,标志着技术进入工业化应用阶段;2000年后,随着纳米材料与智能传感技术的发展,MQL系统逐步向智能化、复合化方向升级:2018年,德国开晟公司推出低温冷气-微量油雾复合系统,通过-5℃冷气包裹油雾,解决传统MQL在高温加工中的烟雾问题;2022年,中国科研团队开发出基于机器视觉的自适应MQL系统,可根据切削温度实时调整供油量,使加工表面粗糙度Ra值降低至0.8μm以下。
单通道与双通道系统是MQL系统的两大主流结构,其设计差异直接影响雾化效果与适用场景。单通道系统将润滑油与压缩空气在混合室内预先混合,通过单一管路输送至喷嘴;其优势在于结构紧凑(管路数量减少50%),成本较低,但油气混合均匀性受管路长度影响,长距离输送易导致油雾凝结。双通道系统则将润滑油与压缩空气分离输送,在喷嘴或刀柄处实现混合;其设计通过单独控制油路与气路参数(如油压0.1-1MPa、气压0.3-0.6MPa),可灵活调整油气比例(1:10-1:100),适应不同加工需求——高油气比(1:10)适用于重载切削,低油气比(1:100)适用于精密加工。此外,双通道系统的喷嘴设计更复杂(如旋流喷嘴、多孔喷嘴),能够产生更细密的油雾(平均粒径<2微米),提高润滑膜均匀性,但设备成本较单通道系统高30%。微量润滑系统提升轨道交通零部件制造的表面完整性。

微量润滑系统的工作原理基于气液两相流体的动力学特性。系统通过压缩空气驱动润滑剂,经特殊设计的喷嘴形成微米级油雾颗粒(直径通常为0.5-5微米)。这一过程涉及三种关键雾化机制:文丘里效应通过收缩-扩张通道产生负压吸油;机械雾化利用高速旋转盘分散液滴;压力雾化则通过高压小孔喷射实现准确控制。气液混合后,流体以高速(可达200m/s以上)喷射至切削区,其动力粘度明显低于单相液体(公式μ=μf-(μf-μg)x,其中μf为液体粘度,μg为气体粘度,x为质量系数),有效降低滞流层厚度,提升传热效率。试验表明,气液两相流的冷却效果较传统切削液提升30%以上,同时油雾颗粒的强渗透性可深入刀具前刀面微孔,形成0.1-1微米的超薄油膜,明显减少摩擦系数。微量润滑系统减少车间油雾和异味,改善操作环境健康性。泰州齿轮微量润滑系统价格表
微量润滑系统凭借高效的油气混合方式,为机械制造等领域带来清洁且经济的润滑方案。连云港齿轮微量润滑系统品牌
全球MQL系统市场呈现“欧美主导、亚洲崛起”的竞争格局。德国、美国和日本企业占据高级市场,如德国Bielomatik的文丘里式系统、美国Unist的脉冲式系统和日本Nachi的智能控制系统,以高精度(供油误差<1%)、高可靠性和长寿命(MTBF>5000小时)著称,但价格较高(单套系统售价5-10万美元)。亚洲企业(如中国台湾的福裕、中国大陆的金兆节能)则聚焦中低端市场,通过性价比优势(单套系统售价1-3万美元)和快速响应服务(交货周期<4周)抢占份额。区域差异方面,欧洲市场以汽车和航空航天加工为主,对系统精度和环保性要求高;北美市场受页岩气变革推动,能源装备加工需求旺盛,偏好大流量(供油量>50ml/min)系统;亚洲市场(尤其是中国)因制造业规模庞大,对成本敏感,更青睐经济型系统,同时在新兴领域(如3D打印、复合材料)的应用增长迅速。连云港齿轮微量润滑系统品牌
尽管微量润滑系统优势明显,但其推广仍面临三大挑战:一是技术瓶颈,如深孔加工中油气混合均匀性控制、高温...
【详情】MQL系统的精密性体现在其关键组件的协同设计上。以典型外喷油系统为例,腔体作为润滑剂储存与初步加压单...
【详情】全球MQL系统市场呈现“欧美主导、亚洲崛起”的竞争格局。德国、美国和日本企业占据高级市场,如德国Bi...
【详情】相较于传统湿式润滑,MQL系统在效率、成本与环保性方面具有明显优势。传统方法需每小时使用数百升切削液...
【详情】微量润滑系统的维护需遵循“预防为主、定期检测”的原则。日常保养包括每日检查储油装置液位、清洁喷嘴堵塞...
【详情】微量润滑系统(Minimum Quantity Lubrication,MQL)是一种通过精密控制润...
【详情】MQL系统的应用已从传统金属切削领域延伸至金属成形、特种加工及新兴制造场景。在金属成形加工中,MQL...
【详情】MQL系统的未来将围绕智能化、多功能化与绿色化三大方向演进。智能化方面,系统将集成物联网(IoT)传...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】针对不同加工材料,润滑剂需具备特定性能:加工钛合金时需添加二硫化钼极压添加剂,提升抗黏结能力;加工铝...
【详情】当前MQL技术仍面临三大挑战:其一,超硬材料加工适应性不足。在陶瓷、硬质合金等材料的切削中,现有润滑...
【详情】