通过调节压缩空气压力至10bar,观察喷嘴雾化效果(油雾应呈均匀锥形,粒径分布集中),确保符合设计要求。对于内喷油系统,还需每半年检查主轴冷却通道与旋转接头的磨损情况(用内窥镜观察通道内壁是否有划痕),及时更换密封件(如O型圈、骨架油封)以防止润滑剂泄漏。通过标准化维护流程,系统使用寿命可延长至8-10年,故障率降低60%以上。随着工业4.0与物联网技术的发展,MQL系统正向智能化方向升级。智能MQL系统通过集成温度传感器(精度±1℃)、振动传感器(灵敏度0.1g)与流量传感器(分辨率0.01ml/h),实时监测切削温度、刀具磨损与润滑剂流量等参数,并通过数据分析算法(如支持向量机、神经网络)预测刀具寿命与加工质量。例如,日本发那科(FANUC)开发的智能MQL系统,可基于切削力信号(采样频率10kHz)动态调整润滑剂流量——当切削力超过设定阈值时,系统自动增加流量20%,避免刀具过热损坏;当切削力稳定时,系统降低流量至较优值,节约润滑剂。微量润滑系统助力企业实现降本增效与ESG目标协同发展。徐州进口微量润滑系统厂家直销

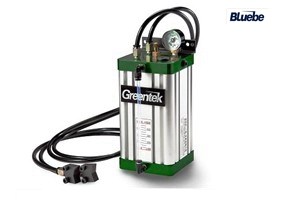
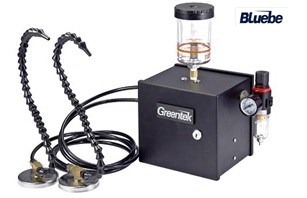
MQL系统由六大关键模块构成:储油装置、压缩空气系统、精确供油装置、混合雾化装置、输送管路及喷嘴组件。储油装置通常采用透明容器设计,容量0.5-2升,配备液位指示器与防泄漏结构;压缩空气系统提供0.3-0.6MPa稳定气源,通过空气过滤器、调压阀实现压力准确控制;供油装置采用文丘里式或泵式结构,供油精度可达0.1-100ml/h;混合雾化装置通过特殊设计的收缩-扩张通道,使润滑油在负压作用下被吸入气流并雾化;输送管路采用耐油耐压软管,确保油雾无泄漏传输;喷嘴组件则根据加工需求分为单通道与双通道结构,前者油雾在发生器内混合,后者在喷嘴处动态混合。系统工作模式分为外部供给型与内部供给型:外部系统通过喷嘴将油雾喷射至开放加工区域,适用于平面铣削、外圆车削等场景;内部系统则通过刀具内部通道将油雾直接输送至切削刃,尤其适用于深孔钻削、攻丝等封闭加工环境。例如,在钛合金攻丝加工中,内部MQL系统可将润滑剂准确输送至螺纹底部,使刀具寿命提升3倍以上。山东进口微量润滑系统采购微量润滑系统促进切屑断屑,便于自动排屑与清理。
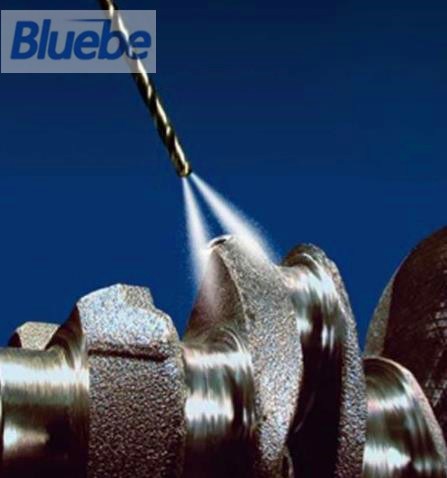
内部微量润滑系统(Internal MQL)与外部系统(External MQL)的关键差异在于油气输送路径与适用场景。内部系统通过特殊设计的刀具(如内冷钻头、铣刀)内置油气通道,将油雾直接输送至切削刃,通道直径通常为0.3-2mm,需采用精密加工工艺(如电火花加工)确保密封性;刀具与机床主轴通过旋转接头连接,实现油雾在旋转状态下的稳定输送。这一设计使内部系统能够深入深孔(孔径≥5mm)、内腔等封闭区域,解决外部系统因空间限制导致的润滑盲区问题。外部系统则通过外部喷嘴将油雾喷射至开放加工区域,喷嘴可灵活调整角度(0-360°)与位置(距离工件5-50mm),适应平面铣削、外圆车削等场景;其结构简单(只需安装喷嘴与管路),成本较内部系统低40%,但精确度受气流扰动影响较大,在复杂曲面加工中易出现润滑不均。
MQL系统的冷却效果源于气液两相流的独特传热机制。当油雾颗粒撞击高温切削区时,部分液滴迅速汽化( latent heat of vaporization),吸收大量热量(每千克水汽化需2260kJ热量),同时压缩空气的膨胀做功(绝热膨胀降温)进一步强化冷却。实验数据显示,MQL系统的冷却效率可达传统切削液的80%-90%,且无切削液循环系统的热滞后问题。以高速铣削钛合金为例,采用MQL系统后,切削区温度从800℃降至500℃以下,有效抑制了刀具的月牙洼磨损和工件的热变形。此外,气液两相流的低粘度特性(μ<μf)减少了流体滞流层厚度,使热量更易通过对流和传导传递至油雾,形成“动态冷却循环”。这种机制不只提升了加工精度(形位公差控制精度提升50%),还延长了刀具寿命(硬质合金刀具寿命延长2-3倍)。微量润滑系统通过独特的油气混合腔设计,让润滑剂与空气充分混合后准确喷出。

微量润滑系统的应用边界正不断突破。在金属加工领域,其已覆盖车削、铣削、钻削、磨削等主流工艺,并在难加工材料(如钛合金、高温合金)加工中展现优势。例如,在航空发动机叶片加工中,微量润滑系统通过精确控制油雾喷射角度,成功解决了薄壁件变形问题,使加工精度达到IT5级。在金属成形领域,系统被应用于冲压、拉深、弯曲等工艺,其润滑膜可承受高达500MPa的接触压力,明显降低模具磨损。近年来,微量润滑技术还向复合材料加工(如碳纤维增强树脂基复合材料)与增材制造(3D打印)领域延伸,通过开发专门用润滑剂与喷嘴结构,解决了传统方法易产生的层间剥离与热应力集中问题。微量润滑系统可添加极压添加剂,应对重载切削工况。盐城先进微量润滑系统厂商有哪些
微量润滑系统具备自动清洗功能,定期清理内部管道确保微量润滑系统畅通无阻。徐州进口微量润滑系统厂家直销
MQL技术的研发可追溯至20世纪50年代,但受限于当时材料科学与气动控制技术,其应用长期局限于实验室环境。1970年代,随着环保意识增强与油价上涨,德国、美国等国家重启MQL研究,并通过实验验证了其在铝合金加工中的可行性。1990年代,德国DMG、美国MAG等机床厂商将MQL系统集成至数控机床,推动了工业级应用;进入21世纪,随着植物油基润滑剂与智能控制技术的突破,MQL系统逐步扩展至黑色金属加工、复合材料切削等高难度领域。目前,全球MQL市场以德国、日本品牌为主导(如德国Blaser、日本Yushiro),其产品占据高级市场60%以上份额;中国厂商则通过技术引进与自主创新,在中低端市场(如锯切、冲压领域)实现快速渗透,国产系统市场占有率已超30%。未来,随着智能制造与绿色制造的深度融合,MQL系统将向智能化(集成IoT传感器)、多功能化(结合低温冷风、水雾技术)方向演进。徐州进口微量润滑系统厂家直销
尽管微量润滑系统优势明显,但其推广仍面临三大挑战:一是技术瓶颈,如深孔加工中油气混合均匀性控制、高温...
【详情】MQL系统的精密性体现在其关键组件的协同设计上。以典型外喷油系统为例,腔体作为润滑剂储存与初步加压单...
【详情】全球MQL系统市场呈现“欧美主导、亚洲崛起”的竞争格局。德国、美国和日本企业占据高级市场,如德国Bi...
【详情】相较于传统湿式润滑,MQL系统在效率、成本与环保性方面具有明显优势。传统方法需每小时使用数百升切削液...
【详情】微量润滑系统的维护需遵循“预防为主、定期检测”的原则。日常保养包括每日检查储油装置液位、清洁喷嘴堵塞...
【详情】微量润滑系统(Minimum Quantity Lubrication,MQL)是一种通过精密控制润...
【详情】MQL系统的应用已从传统金属切削领域延伸至金属成形、特种加工及新兴制造场景。在金属成形加工中,MQL...
【详情】MQL系统的未来将围绕智能化、多功能化与绿色化三大方向演进。智能化方面,系统将集成物联网(IoT)传...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】针对不同加工材料,润滑剂需具备特定性能:加工钛合金时需添加二硫化钼极压添加剂,提升抗黏结能力;加工铝...
【详情】当前MQL技术仍面临三大挑战:其一,超硬材料加工适应性不足。在陶瓷、硬质合金等材料的切削中,现有润滑...
【详情】