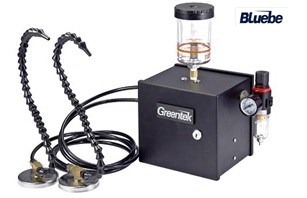
MQL系统的工作流程可分为四个阶段:油液吸入、雾化混合、定向输送与油膜形成。以文丘里式系统为例,压缩空气从三通管入口进入,流经吸液装置的“收缩-扩张”孔时,流速增加导致压强降低,形成负压区将储油装置中的润滑剂吸入气流;通过调节流量阀控制导液软管中润滑剂的流速,实现供油量的精确计量。随后,润滑剂在压缩空气的推动下进入混合室,与气流充分混合形成油气微粒;部分系统采用机械雾化装置(如高速旋转盘)进一步细化油滴,确保雾化均匀性。混合后的油气微粒通过耐油耐压管路输送至喷嘴,在喷嘴收缩段加速至超音速,形成细密的油雾束;喷嘴设计(如旋流结构)使油雾产生旋转运动,增强穿透力,确保油雾能够深入切削区微观缝隙。之后,油雾微粒在切削刃表面形成0.1-1微米的润滑油膜,通过物理吸附与化学吸附双重作用,明显降低摩擦系数(μ≤0.1),同时利用压缩空气的冲击力带走切削热(温度降低10℃左右)与切屑,实现润滑与冷却的协同优化。微量润滑系统通过精细控制润滑剂用量,有效减少摩擦,助力工业设备稳定运行。齿轮微量润滑系统厂家

微量润滑系统的性能高度依赖润滑剂的选择,其关键要求包括低粘度(40℃时运动粘度1-100mm²/s)、高渗透性(能快速渗透至切削微区)、强表面附着性(防止被离心力甩离)、极压抗磨性(在高温高压下保持润滑膜完整性)以及环保可降解性(生物降解周期≤21天)。当前主流润滑剂以植物油基为主,如美国瑞安勃等品牌开发的脂类切削油,其分子结构中含有长链脂肪酸和天然抗氧化剂,不只润滑性能优于矿物油,且挥发性低、雾化特性优良,可减少操作环境中的油雾浓度。选型时需综合考虑加工材料(如铝合金需低粘度油以避免粘刀,不锈钢则需高极压添加剂)、加工工艺(钻削需高渗透性油,磨削需强冷却性油)及环保法规(如欧盟REACH标准对挥发性有机化合物VOC的限制)。例如,在航空钛合金加工中,需选用含硫、磷极压添加剂的合成酯类油,以应对高温下钛合金与刀具的粘结倾向。泰州正规微量润滑系统哪家可靠微量润滑系统以其节能降耗的明显成效,成为工业企业降低生产成本的得力助手。

微量润滑系统的冷却效果源于气液两相流体的多物理场协同作用。首先,高速喷射的气流通过强制对流带走80%以上的切削热,其传热系数可达传统切削液的2-3倍;其次,油雾颗粒在接触高温工件时发生汽化吸热(汽化潜热约2000kJ/kg),形成二次冷却效应;之后,气流冲击产生的压力波可破坏切屑与刀具间的粘结层,促进热量传导。试验数据显示,在铝合金铣削中,微量润滑系统可使切削区温度较干式切削降低45%,较湿式切削降低18%,同时刀具磨损量减少60%。值得注意的是,系统通过优化喷嘴结构(如采用旋流喷嘴)可进一步提升冷却均匀性,避免局部过热导致的工件变形。
MQL系统的润滑剂选择直接影响加工效果与环境兼容性。传统矿物基切削液含硫、氯等添加剂,易产生有害雾气,危害操作人员健康,且生物降解周期长达数年,不符合绿色制造要求。当前主流润滑剂以低粘度植物油基为主,如美国瑞安勃开发的Bio-SynXtra系列脂类切削油,其20℃时粘度只5-15mm²/s,40℃时降至3-10mm²/s,具备高渗透性与较强附着力,可在刀具表面形成0.1-0.5μm厚的润滑膜,承受剪切应力达50MPa。此类润滑剂的关键优势在于环保性——实验表明,其生物降解率在21天内可达90%以上,且挥发性低(20℃时蒸发损失率<0.5%/h),减少车间空气污染。微量润滑系统通过优化的油路设计,保证微量润滑剂无阻碍地到达关键润滑点。
MQL技术的未来发展方向将聚焦于智能化和复合化。智能化方面,通过集成传感器(如温度传感器、压力传感器)和AI算法,系统可实时监测切削状态(如切削力、切削温度)并动态调整供油量和气压,实现自适应润滑。例如,德国某公司开发的智能MQL系统,可根据刀具磨损程度自动增加润滑剂流量,使刀具寿命延长15%。复合化方面,MQL技术将与低温冷风(−10℃至−50℃冷气)、超临界CO2和纳米流体等技术融合,形成多相冷却润滑体系。如MQL与低温冷风结合,可同时实现强冷却(降温20-30℃)和低摩擦(摩擦系数μ<0.03),适用于高温合金加工;MQL与纳米流体(含SiO2或MoS2纳米颗粒)结合,可提升润滑膜的承载能力(极压性能提升50%),适用于硬质材料加工。微量润滑系统凭借高效的油气混合方式,为机械制造等领域带来清洁且经济的润滑方案。宿迁先进微量润滑系统市场价
微量润滑系统采用数字化控制手段,实现对微量润滑过程的精确管理与监控。齿轮微量润滑系统厂家
微量润滑系统是一种通过准确控制润滑剂用量,以气液两相混合形式实现金属切削加工中冷却与润滑的绿色制造技术。其关键在于将传统切削液的大流量连续供给模式,转变为微量、准确、按需供给的雾化喷射模式。系统通过压缩空气与润滑剂的混合雾化,生成平均粒径5-50μm的油雾颗粒,这些颗粒在高速气流携带下穿透切削区,在刀具与工件接触面形成动态润滑膜,同时通过体积膨胀吸热效应带走切削热量。与传统湿式切削相比,MQL系统将润滑剂消耗量从每小时数升降至毫升级,减少95%以上的切削液使用,且无需循环处理废液,明显降低资源消耗与环境污染。齿轮微量润滑系统厂家
尽管微量润滑系统优势明显,但其推广仍面临三大挑战:一是技术瓶颈,如深孔加工中油气混合均匀性控制、高温...
【详情】MQL系统的精密性体现在其关键组件的协同设计上。以典型外喷油系统为例,腔体作为润滑剂储存与初步加压单...
【详情】全球MQL系统市场呈现“欧美主导、亚洲崛起”的竞争格局。德国、美国和日本企业占据高级市场,如德国Bi...
【详情】相较于传统湿式润滑,MQL系统在效率、成本与环保性方面具有明显优势。传统方法需每小时使用数百升切削液...
【详情】微量润滑系统的维护需遵循“预防为主、定期检测”的原则。日常保养包括每日检查储油装置液位、清洁喷嘴堵塞...
【详情】微量润滑系统(Minimum Quantity Lubrication,MQL)是一种通过精密控制润...
【详情】MQL系统的应用已从传统金属切削领域延伸至金属成形、特种加工及新兴制造场景。在金属成形加工中,MQL...
【详情】MQL系统的未来将围绕智能化、多功能化与绿色化三大方向演进。智能化方面,系统将集成物联网(IoT)传...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】MQL系统的维护保养需聚焦四大关键模块:储油装置、压缩空气系统、喷嘴组件与管路。储油装置需每周检查液...
【详情】针对不同加工材料,润滑剂需具备特定性能:加工钛合金时需添加二硫化钼极压添加剂,提升抗黏结能力;加工铝...
【详情】当前MQL技术仍面临三大挑战:其一,超硬材料加工适应性不足。在陶瓷、硬质合金等材料的切削中,现有润滑...
【详情】