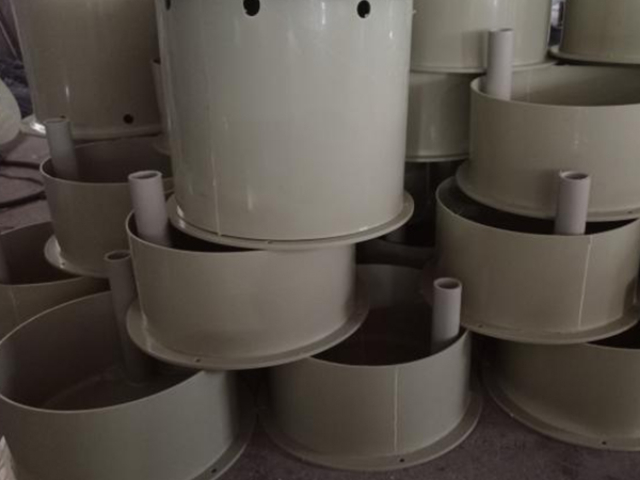
PVC焊接在化工管道系统中的应用面临着特殊挑战。化工环境通常存在各种腐蚀性介质,这就要求PVC焊接接头不*要有足够的机械强度,还要具备突出的耐化学腐蚀性。在焊接前,需对PVC管道材料进行严格筛选,确保其化学组成适合特定的化工介质环境。焊接过程中,为了增强焊缝的耐腐蚀性能,可以采用特殊配方的焊条或在焊接后对焊缝进行防腐处理,如涂覆耐腐蚀涂层。同时,由于化工生产的连续性要求,PVC化工管道焊接的质量稳定性至关重要。因此,要建立完善的焊接质量监控体系,对每一道焊缝进行严格的检测,包括外观检查、无损探伤以及模拟化工工况的耐腐蚀试验等,确保管道系统在长期运行中不会因焊接质量问题而发生泄漏或腐蚀失效,保障化工生产的安全与稳定。铝合金搅拌摩擦焊使 6061-T6 铝合金接头延伸率达母材 85%。重庆PE焊接商家

PVC电气绝缘套管的焊接对绝缘性能要求较高。由于其在电气设备中用于保护电线电缆,防止触电与短路事故发生,所以焊接后的套管必须保持完整的绝缘结构。在焊接过程中,除了要保证焊缝的机械强度外,还需避免因焊接操作引入杂质或产生局部缺陷而降低绝缘性能。热空气焊接时,应使用纯净、干燥的热空气源,防止水分或灰尘混入焊接区域。焊接后,对套管进行绝缘电阻测试是必不可少的环节,通过专业仪器检测其绝缘电阻值是否符合电气安全标准。只有焊接质量合格的PVC绝缘套管才能有效保障电气系统的安全稳定运行,防止因绝缘失效引发的电气火灾等严重事故。重庆PE焊接商家光固化 3D 打印导板精确匹配骨科手术。
上海罗苹实业的等离子弧焊工艺适用于精密焊接。在传感器壳体焊接中,采用微束等离子弧焊,焊接电流 5-30A,离子气流量 0.5-1.0L/min,保护气流量 10-15L/min,配备高精度的等离子弧焊*,喷嘴直径 0.8-1.2mm。通过调整等离子弧的压缩程度和焊接参数,使焊缝的熔透均匀,背面成形良好,焊缝宽度控制在 0.8-1.2mm 之间。对厚度 1mm 的不锈钢壳体,焊接后进行氦质谱检漏,泄漏率≤1×10⁻⁹Pa・m³/s,满足高真空环境下的密封要求。公司为航空航天领域制造的传感器壳体,经高低温循环试验(-55℃至 + 125℃,循环 100 次),密封性能无明显变化,确保传感器在极端环境下正常工作。
在PVC焊接过程中,可能会遇到一些常见问题,如焊接接头强度不足、密封性差或表面不平整等。这些问题通常是由于温度控制不当、压力不均匀或焊接表面不清洁引起的。例如,如果焊接温度过高,可能会导致材料降解,从而降低接头的强度;而温度过低则无法形成有效的连接。解决这些问题的方法是严格控制焊接参数,确保温度、压力和时间在合理范围内。此外,焊接前应彻底清洁焊接表面,并使用适当的夹具固定焊接部件,以确保焊接过程中的稳定性。抑菌 PP 菜板抑菌率≥99.9% 用于食品加工。
PP焊接在玩具制造行业中也扮演着重要角色。PP塑料由于其轻便、色彩鲜艳、不易破裂等特点,是制造玩具的理想材料之一。PP玩具的焊接需要注重安全性和趣味性。在安全性方面,焊接处必须牢固,不能有尖锐的边角或易脱落的部件,以免对儿童造成伤害。例如,在焊接塑料玩具车的车身和轮子时,要采用强度较高的焊接工艺,确保轮子在儿童玩耍过程中不会脱落。在趣味性方面,焊接可以创造出各种独特的玩具造型。通过巧妙地设计焊接结构,可以使玩具具有更多的功能和玩法,如可折叠、可拼接的玩具组件。同时,PP玩具焊接也要符合相关的玩具安全标准,对焊接材料的环保性、焊接工艺的可靠性等进行严格把控,为儿童提供安全、有趣的玩具产品。TPE 表带亲肤耐汗适用于可穿戴设备。云南PVC焊接
硬质合金刀具高频感应钎焊抗剪强度≥400MPa。重庆PE焊接商家
螺柱焊技术在钢结构建筑中提高施工效率。上海罗苹实业采用电弧螺柱焊工艺,对直径 10-25mm 的低碳钢螺柱,使用专门使用的螺柱焊机,焊接时间 80-150ms,焊接电流 800-1500A,根据螺柱直径调整焊接参数。焊接时采用陶瓷保护套,确保电弧稳定,熔池保护良好。在钢结构厂房建设中,公司通过螺柱焊工艺安装楼承板,单台设备日均可焊接螺柱 5000 个以上,较传统栓钉连接工艺效率提升 3 倍。经拉拔试验,螺柱与钢板的连接强度达到螺柱本身的抗拉强度,断裂位置发生在螺柱本身,而非焊接接头,确保连接质量稳定可靠。同时,焊接后的螺柱垂直度偏差≤1°,满足建筑施工的精度要求。重庆PE焊接商家