上海罗苹实业的钎焊技术在换热器制造中得到有效应用,尤其在铜制换热器钎焊加工上形成了成熟流程。公司采用氮气保护炉中钎焊工艺,选用Cu-P合金作为钎料,钎焊温度控制在710-720℃,保温时间15-20分钟,炉内氮气纯度≥99.99%,霜点≤-40℃。焊前对铜管表面进行脱脂与酸洗处理,去除油污和氧化膜,确保钎焊质量。焊后进行严格的耐压测试和气密性测试,在1.5MPa水压下保压30分钟无泄漏,在0.8MPa气压下保压1小时,泄漏率≤10mL/min。经检测,换热器的导热系数可达300W/(m·K)以上,较同类产品提高10%,能很好满足制冷设备对换热效率的需求,为多家制冷设备制造商提供了稳定的焊接配套服务。面向压力容器焊接,罗苹实业提供的焊条熔敷效率较好,适配厚壁容器焊接,缩短施工周期。山西PE焊接报价

在塑料玩具的超声波点焊加工中,上海罗苹实业采用微型超声波焊接系统。系统频率 40kHz,功率 300-500W,焊接压力 0.2-0.5kN,焊接时间 0.1-0.3 秒。针对玩具外壳的拼接,设计多个点焊点位,每个点位直径 1-2mm,通过精密治具确保点焊位置精度≤0.1mm,同时优化焊接参数,避免焊接过程中损坏玩具表面的印刷图案。某玩具制造商的塑料玩偶项目中,该工艺实现了 99.5% 的焊接合格率,点焊处的剥离强度达 3MPa,满足儿童玩具的安全标准,且单件焊接时间从传统工艺的 1 秒缩短至 0.2 秒,年产能提升 4 倍。广东PE焊接联系人上海罗苹实业的塑料制品焊接,采用先进夹具固定,保证焊接时部件位置精确,成型美观。

针对塑料管道的热熔承插焊接,上海罗苹实业开发了便携式热熔焊机。焊机重量只 8kg,适合现场施工,加热温度控制在 210±5℃,加热时间根据管道规格设定为 4-10 秒,承插压力 0.8-1.2MPa,保压时间 15-25 秒。为确保焊接质量,焊机内置温度控制系统,加热板温度波动≤±3℃,同时配备承插深度标尺,确保插入深度准确。某建筑小区的给排水管道安装项目中,该焊机实现了高效的现场焊接,焊接接口经 1.0MPa 水压试验保压 24 小时无渗漏,施工人员经 1 小时培训即可熟练操作,施工成本较传统设备降低 40%,且焊接质量合格率达 100%。
上海罗苹实业在塑料防腐管道的红外焊接加工中,采用高频红外加热设备。加热波长设定为 2-5μm,可精确作用于 PP 管道的焊接界面,加热温度控制在 220-240℃,加热时间根据管道壁厚设定为 8-15 秒(壁厚 3-8mm)。焊接时采用液压驱动的对接装置,对接压力稳定在 1.2-1.8MPa,保压冷却时间 25-40 秒,确保焊缝充分融合。针对长距离管道焊接,开发了可移动红外焊接工作站,配备自动定心系统,使管道同轴度误差≤0.3mm。某化工园区的防腐管道项目中,该工艺焊接的 1000m 长 PP 管道,经 0.4MPa 气密性测试保压 24 小时无渗漏,焊缝的耐腐蚀性与管材本体一致,在 20% 硝酸环境下已稳定运行 3 年,无焊缝腐蚀现象。针对通讯塔焊接,罗苹实业高空焊接设备便携性好,适配户外高空作业,保障焊接安全与质量。

在汽车内饰塑料件的振动摩擦焊接领域,上海罗苹实业为多家主机厂提供定制化服务。针对车门内饰板与加强筋的焊接,采用伺服驱动的振动摩擦焊接机,振动频率设定为 200-240Hz,振幅控制在 0.8-1.2mm,焊接压力根据部件厚度调节为 3-5kN,焊接时间精确控制在 15-25 秒。为解决焊接过程中产生的飞边问题,在模具设计中预留飞边槽,同时优化焊接参数,将飞边厚度控制在 0.1mm 以内。某新能源汽车的车门内饰板焊接项目中,该工艺实现了 98% 的焊接合格率,焊缝的剥离强度达 12MPa,远超行业 8MPa 的标准要求,且单件焊接周期从传统工艺的 40 秒缩短至 22 秒,年产能突破 80 万套。罗苹实业焊接夹具夹持牢固,适配管件焊接定位,减少焊接偏差,提升作业效率。江苏PVC焊接联系方式
针对桥梁钢结构焊接,罗苹实业焊接检测设备灵敏度较好,可及时发现焊接缺陷,保障桥梁安全。山西PE焊接报价
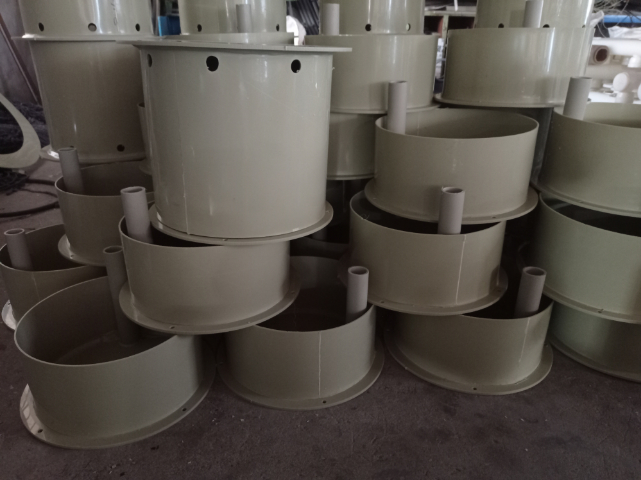
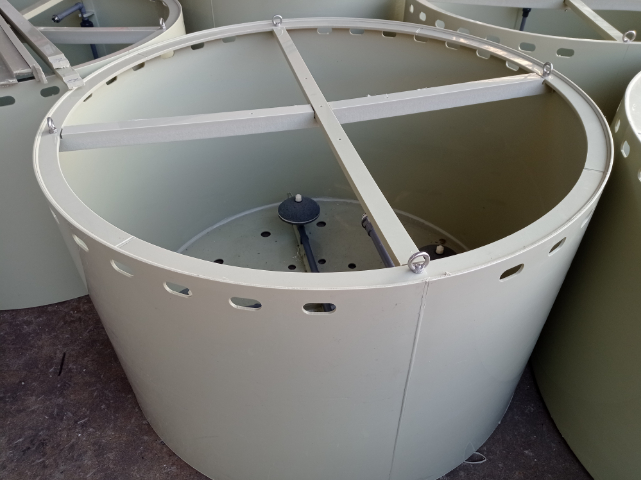
针对塑料化粪池等大型曲面塑料制品焊接,上海罗苹实业开发了专属使用曲面焊接小车,有效解决了弧形焊缝焊接难题。小车搭载可调角度热风焊枪,可适应300-1500mm的曲率半径,焊接温度控制在230-250℃,热风流量12-14L/min,选用直径3.0mm的焊条,焊接速度60-90mm/min。焊接前,对弧形板材对接处进行预压处理,使对接间隙≤0.3mm,同时采用双焊条并行焊接工艺,既提升了焊缝强度,又提高了焊接效率。在某农村环境整治项目的20m³塑料化粪池焊接中,该工艺焊接的化粪池经72小时满水试验无渗漏,在载重15吨的车辆碾压测试中,焊缝处无开裂或变形,使用寿命可达50年,维护成本较传统混凝土化粪池降低70%,展现出良好的实用性与经济性。山西PE焊接报价