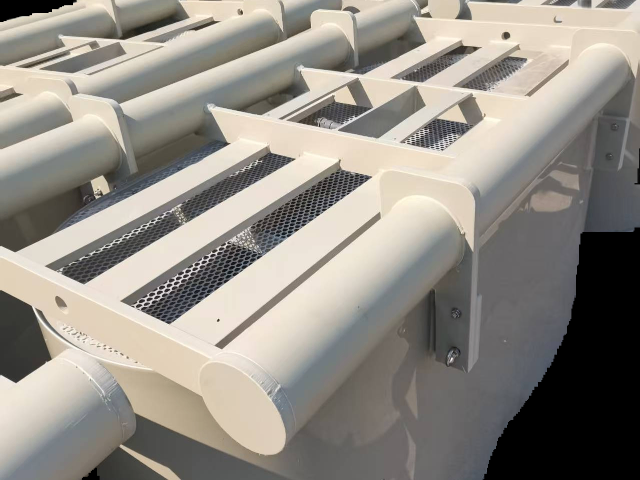
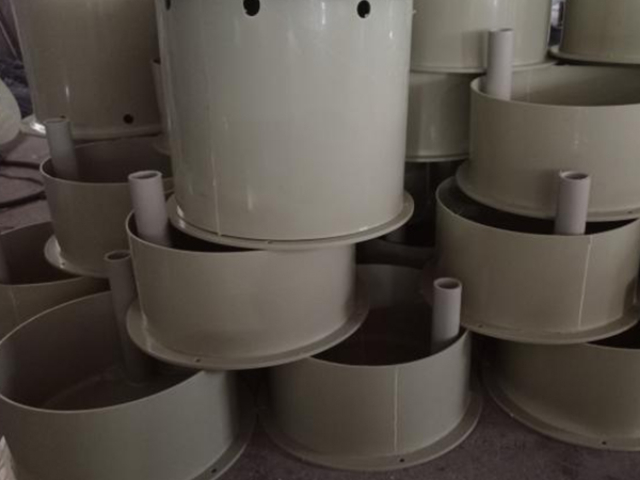
塑料制品机械强度的普遍分布特性,使其能满足不同场景的多样化需求。上海罗苹实业承接的大型塑料结构件加工业务,如工业设备塑料外壳,选用玻纤增强 PA66 材料,其弯曲强度可达 180MPa,可承受 100kg 的静态压力不变形。加工时采用有限元分析(FEA)优化结构设计,在应力集中部位增加加强筋,使外壳的固有频率避开设备运行振动频率。通过高压注塑工艺,将熔体温度控制在 280-300℃,模具温度保持在 80-100℃,确保材料充分填充,产品的尺寸精度控制在 ±0.1mm,表面粗糙度 Ra<1.6μm,与其他金属部件的配合间隙不超过 0.3mm,实现完美装配。拥有专业技术团队,为客户提供从设计到生产的一站式服务。云南塑料制品加工推荐厂家
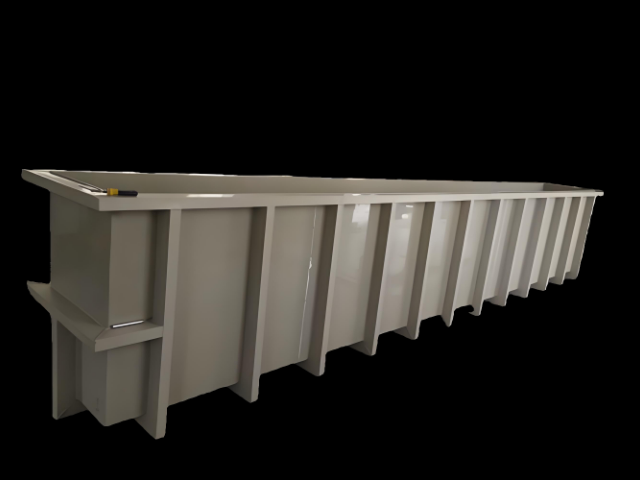
塑料制品的轻量化特性助力航空航天减重,上海罗苹实业加工的碳纤维增强 PA66 部件采用长纤维注塑工艺(LFT-D)。碳纤维含量 30%(长度 12mm),密度 1.3g/cm³,经美国 UL 认证拉伸强度达 185MPa,弯曲模量≥8GPa。加工时使用 KraussMaffei LRX 注塑机,螺杆转速 120-150r/min,背压 5-8MPa,通过 Moldflow 2023 模内流动分析优化 3 点浇口设计,熔体温度控制在 280-300℃,模具温度 80-100℃。部件经 UT 无损检测(探头频率 5MHz)孔隙率 < 0.8%,应用于商飞 C919 客舱行李架支架,较铝合金部件减重 42%,同时满足 FAA FAR 25.853 阻燃要求。云南塑料制品加工推荐厂家对塑料制品进行精细打磨,提升产品质感与外观。

在汽车内饰加工中,PP 焊接的焊缝均匀平滑优势得到充分体现。上海罗苹实业为汽车内饰件生产企业提供的 PP 焊接加工服务,针对聚丙烯汽车座椅部件,采用激光焊接技术,激光功率控制在 300-500W,焊接速度 50-80mm/s,聚焦光斑直径 0.3mm,使焊缝宽度控制在 0.5-0.8mm,表面粗糙度 Ra<0.8μm,实现无缝拼接效果。通过优化焊接轨迹,采用螺旋式焊接路径,使座椅部件的焊接变形量小于 0.1mm,经动态疲劳测试,可承受 5 万次循环载荷无开裂。公司还引入视觉检测系统,对每一条焊缝进行 100% 外观检查,确保产品质量的一致性和可靠性,为汽车内饰的品质高提供有力支撑。
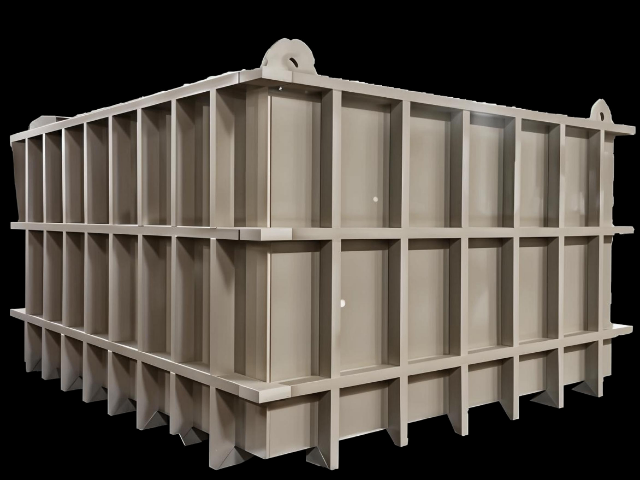
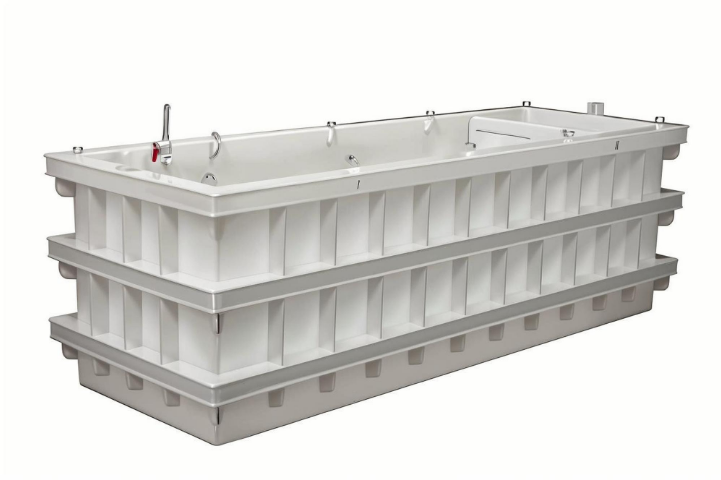
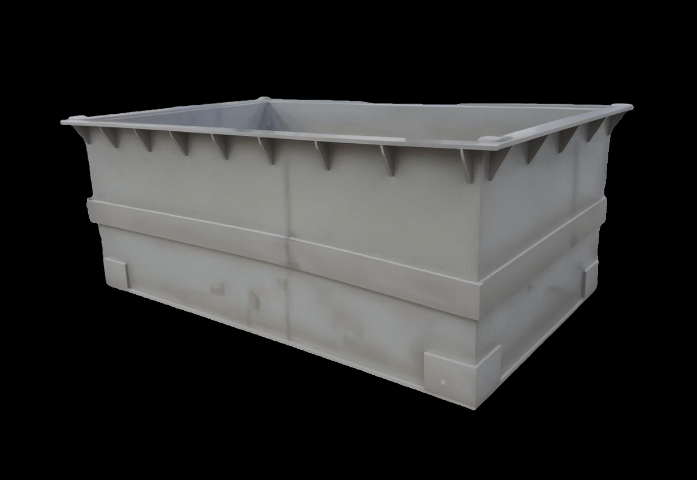
电镀槽加工的成本控制是企业关注的重点之一。在材料采购方面,要综合考虑材料的价格、质量和性能。虽然材料价格可能较高,但从长远来看,其良好的耐腐蚀性和较长的使用寿命可以降低更换成本。在加工工艺选择上,要根据实际需求选择合适的工艺,避免过度追求工艺而增加不必要的成本。例如,对于一些普通电镀槽,采用常规的焊接和加工方法即可满足要求,无需使用昂贵的特种加工技术。同时,在生产过程中,要优化加工流程,减少废料产生,提高材料利用率。合理安排人力和设备资源,避免设备闲置和人员冗余,通过精细化管理降低电镀槽加工的总成本,提高企业的经济效益和市场竞争力。严格把控加工流程,从选材到成品,保障产品质量上乘。
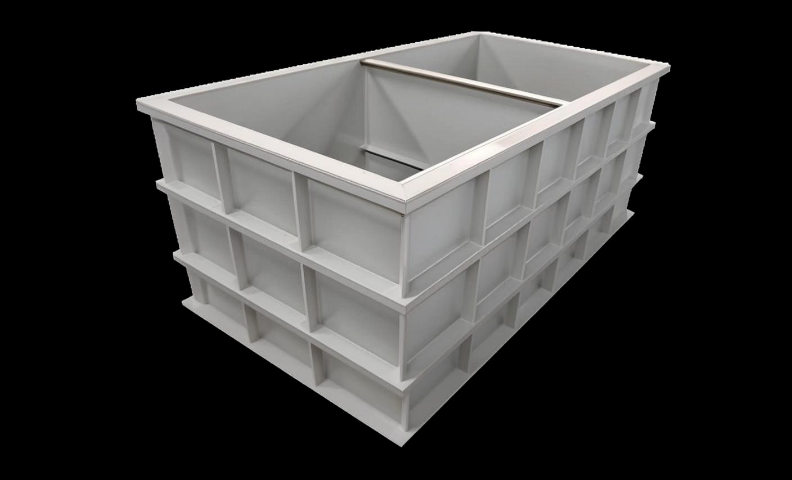
塑料制品的化学稳定性保障医疗安全,上海罗苹实业加工的 PP 医疗托盘采用 ISO 7 级洁净室(悬浮粒子≥0.5μm 计数≤352000 个 /m³)注塑成型。材料选用北欧化工 BB302HP,符合 ISO 10993-5:2009 生物相容性标准(细胞毒性≤1 级),模具经镀铬处理(镀层厚度 20μm)表面粗糙度 Ra<0.2μm,产品经环氧乙烷灭菌(浓度 600mg/L,温度 55℃±5℃,时间 12h)后残留量 < 5μg/g。通过 USP Class VI 生物测试(70℃×14 天),托盘边缘圆弧半径≥3mm,便于清洁,适用于上海瑞金医院手术室器械消毒,配合高温蒸汽灭菌(134℃×30min,压力 2.1bar)循环使用 60 次性能无衰减。加工过程中采用清洁能源,减少碳排放,助力可持续发展。天津储酸罐塑料制品加工推荐厂家
生产的电镀槽使用寿命长,为企业节省设备更换成本。云南塑料制品加工推荐厂家
抑菌塑料在食品加工设备中的卫生解决方案上海罗苹实业加工的 PP 抑菌菜板,添加 0.5% 纳米银抑菌剂(粒径 50nm),通过挤出成型(温度 210℃,模具温度 70℃),板材厚度 20mm。抑菌率(大肠杆菌、金黄色葡萄球菌)≥99.9%,耐洗涤性(洗涤剂浸泡 24h,抑菌率保留≥90%),通过 GB 4806.7 检测,重金属迁移量≤0.01mg/L。适用于盒马鲜生中央厨房,替代传统木质菜板,微生物污染风险降低 85%,年供货量 3 万件。如需了解更多塑料制品加工技术与应用案例,欢迎登录上海罗苹实业官网查询。云南塑料制品加工推荐厂家