摩擦焊技术的熟练运用,使上海罗苹实业在异种金属连接业务中具备明显优势,尤其在铜铝过渡接头焊接方面积累了丰富经验。公司使用专属使用摩擦焊机,通过精确控制摩擦压力120-150MPa、摩擦时间3-5s、顶锻压力200-250MPa、顶锻时间1-2s,并优化摩擦速度和顶锻量,能使接头界面形成均匀扩散层。经检测,焊接后的铜铝过渡接头导电率可达铜母材的85%,抗拉强度≥200MPa。在为电力行业生产铜铝过渡排的合作项目中,相关产品经1000A大电流测试,接头温升≤50K,低于国家标准要求的70K,满足电力传输低损耗需求。同时,接头抗腐蚀性能良好,在盐雾环境中试验1000小时,接触电阻增长不超过10%,确保了电力连接的可靠性与稳定性。罗苹实业焊接培训服务注重实操,适配企业焊工技能提升需求,助力规范焊接操作流程。安徽PVC焊接大概多少钱
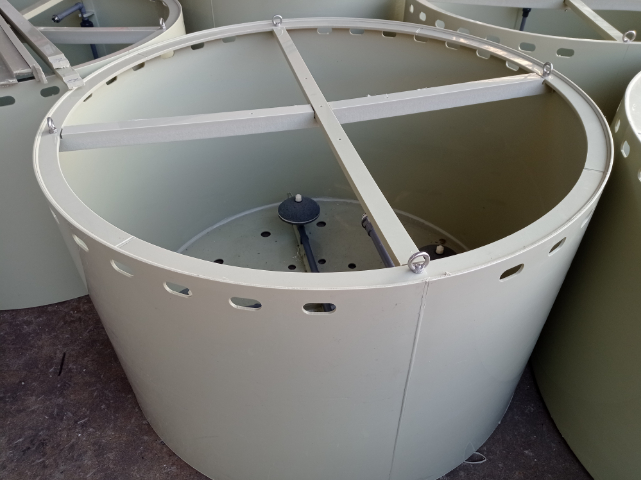
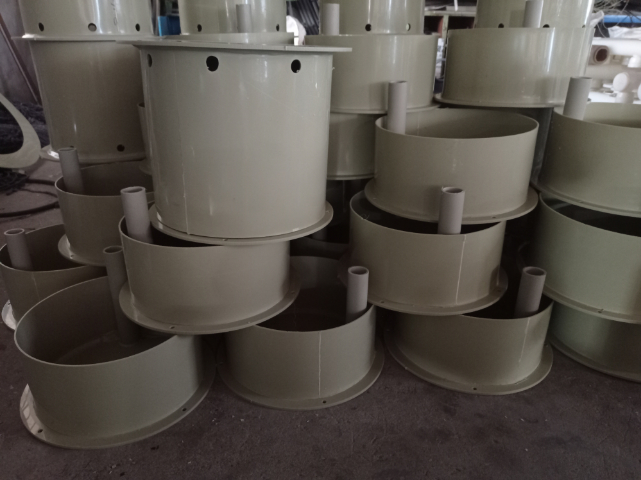
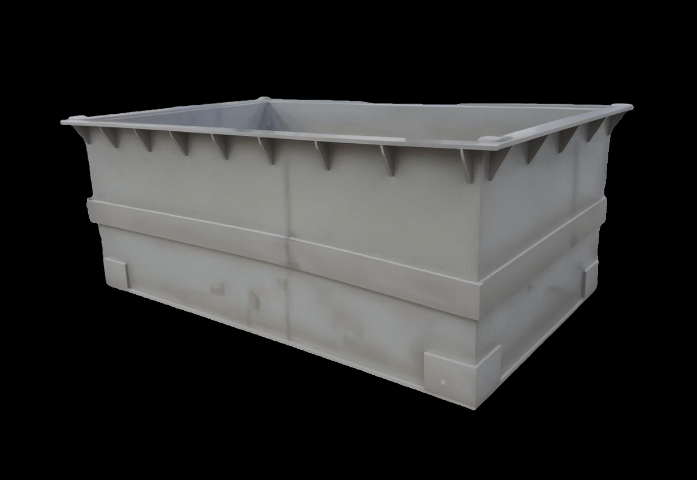
上海罗苹实业在汽车保险杠的热板焊接领域,采用大型龙门式热板焊接机。焊接机工作台尺寸 3000mm×1500mm,可容纳完整保险杠部件,热板温度控制在 210-230℃,加热时间 25-35 秒,对接压力 6-8kN,保压时间 40-50 秒。为确保保险杠的外观质量,在焊接模具中设置冷却水路,将焊接后的保险杠温度快速降至 60℃以下,减少表面收缩变形,同时优化热板设计,避免焊接飞边产生。某汽车制造商的保险杠焊接项目中,该工艺实现了 97% 的焊接合格率,焊缝的抗冲击强度达 25kJ/m²,保险杠在 - 40℃至 80℃的高低温循环测试中无开裂,满足汽车行业的严苛标准。浙江PP焊接哪家好上海罗苹实业焊接的塑料养殖水槽,类似酸洗槽耐腐蚀,适合水产养殖长期使用。
上海罗苹实业将电阻焊技术普遍应用于汽车零部件制造,尤其在汽车座椅骨架点焊工艺上形成了标准化作业流程。公司采用中频逆变焊机,根据不同板材厚度(0.8-3mm)和材质(低碳钢、强钢)建立完善的焊接参数数据库,自动匹配合适的焊接参数,焊接电流控制在10-15kA,焊接时间10-20周波,电极压力4-6kN。生产线配备在线焊点监测系统,可实时检测焊接电流、电极压力和焊接时间曲线,通过分析曲线形态判断焊点质量,及时发现异常并报警。经破坏性试验,焊点压痕深度不超过板材厚度的30%,熔核直径≥5mm,抗拉剪力≥3kN,为汽车安全性能提供了坚实保障,凭借稳定的质量表现获得多家汽车零部件制造商的认可。
上海罗苹实业在塑料医疗器械焊接领域严格遵循行业标准,采用绿光激光焊接机开展精密焊接加工。设备激光波长532nm,输出功率300-500W,焊接速度30-60mm/min,可实现塑料部件的高精度焊接。针对输液器接口焊接,公司设计环形焊接轨迹,通过视觉定位系统确保焊接精度≤0.01mm,同时采用无菌焊接环境,避免焊接过程中产生的微粒污染。焊接完成后,每件产品均需进气密性测试(0.1MPa保压10分钟)和生物相容性测试,确保符合ISO 13485标准。在某医疗设备企业输液器项目中,该工艺焊接的接口合格率达99.9%,泄漏率低于0.001%,年产能突破1000万套,完美适配医疗行业对高洁净度、高可靠性的严苛要求。上海罗苹实业有限公司的焊接接地线导电性好,适配焊接安全防护,减少触电风险。

上海罗苹实业在塑料管道的电熔承插焊接中,开发了智能温控电熔焊机。焊机内置参数数据库,可识别不同规格的电熔管件,自动设定焊接电压(16-39.5V)、电流(5-50A)和时间(5-40 秒)。焊接过程中,通过热电偶实时监测管件温度,当温度达到 200-220℃时,自动切换至保温模式,防止过热导致管件变形。焊接后,采用专属使用量具检测接口的圆度误差,确保≤0.5mm。某小区的给排水管道改造项目中,该工艺焊接的 PE 管道经 1.0MPa 水压试验保压 24 小时无渗漏,接口的抗冲击性能达 10kJ/m²,施工效率较人工焊接提升 2 倍,且后期维护成本降低 50%。针对太阳能设备的塑料部件焊接,上海罗苹实业确保焊接部件耐候性强。云南PE焊接联系人
罗苹实业焊接防护装备透气性较好,适配焊工长时间作业,减少闷热不适,提升操作安全性。安徽PVC焊接大概多少钱
在塑料管道的热风承插焊接中,上海罗苹实业开发了专属使用承插焊接工具。工具包含热风加热套与承插定位器,加热套温度控制在 210-230℃,加热时间根据管道规格设定为 5-12 秒(DN32-DN110),承插定位器确保插入深度误差≤1mm。焊接时先将管道插口加热至熔融状态,再快速插入承口,保持承插压力 0.5-1.0MPa,保压冷却时间 15-25 秒。针对埋地管道焊接,在焊接后采用防腐胶带缠绕焊缝,增强耐腐蚀性。某市政排水管道项目中,该工艺焊接的 PE 管道经 1.0MPa 水压试验保压 24 小时无渗漏,接口的抗剪切强度达 8MPa,施工效率较传统热熔对接工艺提升 40%,且适合狭窄空间作业。安徽PVC焊接大概多少钱