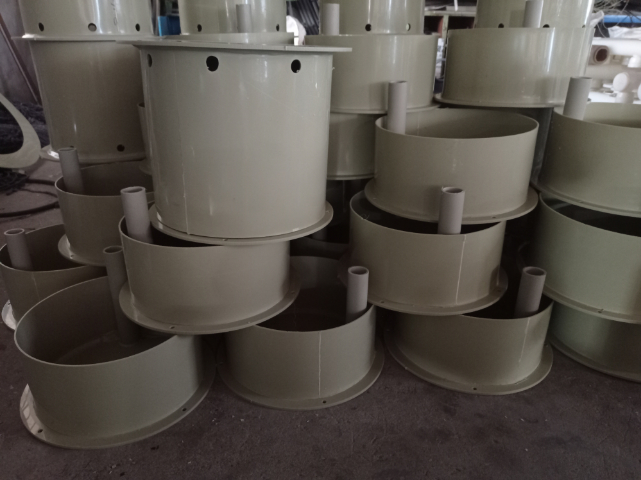
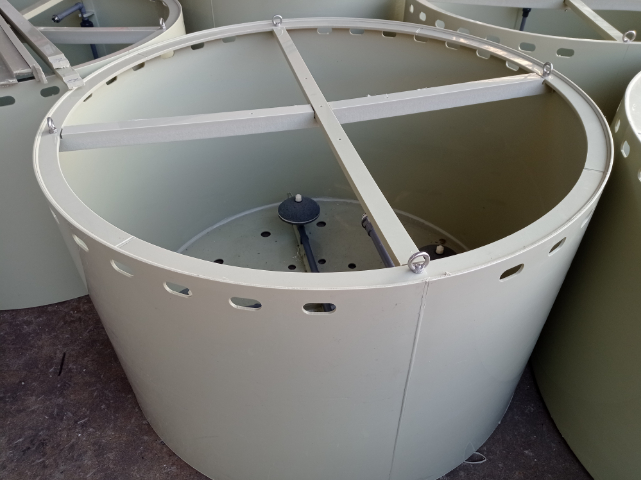
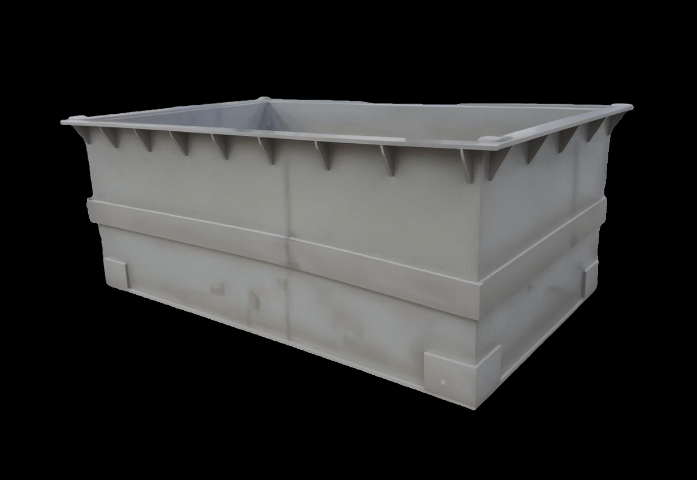
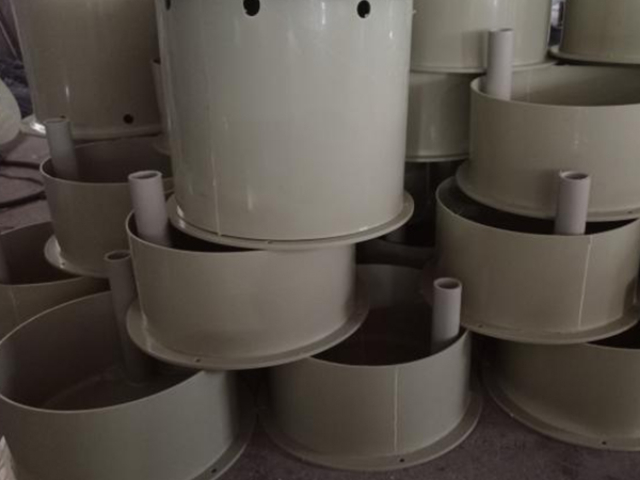
针对塑料大型储罐的挤出缠绕焊接,上海罗苹实业采用数控挤出缠绕焊接机。设备配备双挤出螺杆(直径 50mm),可同步挤出两条直径 4mm 的 PP 焊条,挤出温度 200-230℃,挤出速度 8-12m/min,缠绕角度 45°±2°,焊接压力 15-20kN。焊接时通过激光测距仪实时监测储罐直径,自动调整缠绕半径,确保焊缝均匀分布。针对储罐的顶部与筒体焊接,采用多角度焊接头,实现 360° 无死角焊接。某石油化工企业的 100m³ 塑料储罐项目中,该工艺焊接的储罐经 15kV 电火花检测无渗漏,在 0.6MPa 压力下保压 30 分钟无变形,焊缝的耐油性优异,在柴油存储环境下已稳定运行 4 年,无焊缝老化现象。上海罗苹实业在电镀槽焊接中,选用质优焊条,焊缝强度高于母材,适应复杂电镀环境。四川PP焊接报价

在塑料托盘的振动摩擦焊接领域,上海罗苹实业采用卧式振动摩擦焊接机。设备振动频率 180-220Hz,振幅 1.0-1.5mm,焊接压力 5-8kN,焊接时间控制在 20-30 秒。针对托盘支撑脚与面板的焊接,设计 “十” 字形焊接纹路,增加焊接接触面积,同时在焊接模具中设置定位销,确保支撑脚与面板的垂直度误差≤0.5°。为减少焊接后托盘的变形,在焊接完成后采用冷风吹拂快速降温,降温时间控制在 10-15 秒,使托盘温度从熔融状态降至常温。某物流仓储企业的重型塑料托盘项目中,该工艺焊接的托盘承重可达 2500kg,在 - 30℃低温环境下进行 1.5m 跌落测试,焊接点无脱落,使用寿命较传统焊接工艺的托盘延长 1.8 倍,年产能达 120 万套。江西PE焊接推荐厂家上海罗苹实业焊接的塑料展示架,结构焊接稳固,展示商品安全且美观。
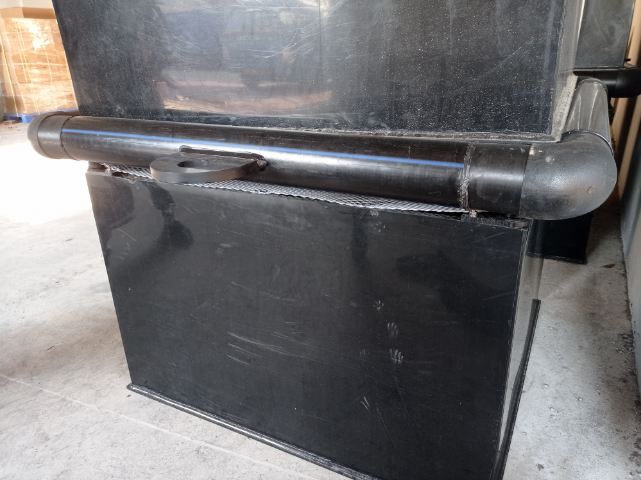
上海罗苹实业在塑料风机叶轮的激光焊接加工中,采用光纤激光焊接机,激光波长 1064nm,输出功率 500-800W,焊接速度 50-100mm/min。针对叶轮叶片与轮毂的焊接,设计环形焊接轨迹,通过视觉定位系统确保激光焦点定位精度≤0.02mm,同时采用惰性气体保护,防止焊接区域氧化。为验证焊接质量,每件叶轮均需进行动平衡测试(精度等级 G2.5)和压力测试(0.8MPa 保压 10 分钟)。某环保设备企业的离心式塑料风机项目中,该工艺焊接的叶轮运行噪音低至 65dB,比传统焊接工艺降低 12dB,叶轮的使用寿命从 2 年延长至 5 年,且维护成本降低 60%。
在大型塑料储罐焊接业务中,上海罗苹实业采用数控挤出缠绕焊接工艺,展现出强大的大型塑料制品焊接能力。公司所用设备配备双挤出螺杆(直径50mm),可同步挤出两条直径4mm的PP焊条,挤出温度控制在200-230℃,挤出速度8-12m/min,缠绕角度45°±2°,焊接压力15-20kN。焊接过程中,通过激光测距仪实时监测储罐直径,自动调整缠绕半径,确保焊缝均匀分布;针对储罐顶部与筒体焊接,采用多角度焊接头实现360°无死角焊接。在某石油化工企业100m³塑料储罐项目中,该工艺焊接的储罐经15kV电火花检测无渗漏,在0.6MPa压力下保压30分钟无变形,焊缝耐油性优异,在柴油存储环境下已稳定运行4年,无焊缝老化现象,充分适配化工领域大型存储设备的使用需求。罗苹实业的焊接设备,适配钢结构厂房焊接,升温稳定,助力提升焊接接头强度,保障厂房结构稳固。
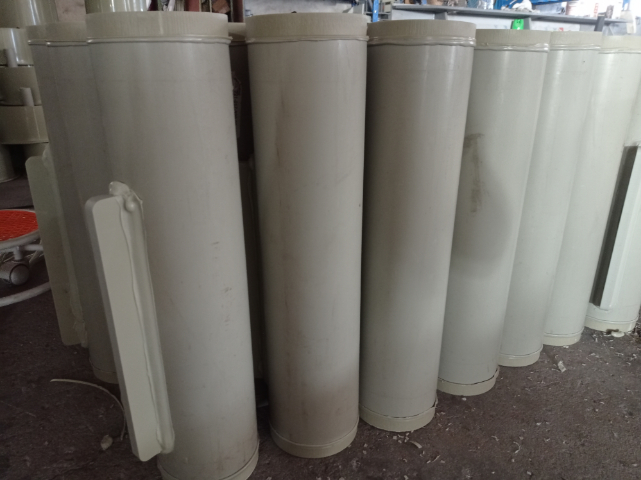
针对塑料玩具的热板焊接,上海罗苹实业采用小型热板焊接机。热板温度控制在 180-200℃,加热时间 3-5 秒,对接压力 0.5-1.0kN,保压时间 5-8 秒,适合焊接小型塑料玩具部件(如玩具车外壳)。为确保焊接精度,采用精密治具定位,部件定位误差≤0.1mm,同时在热板表面采用特氟龙涂层,防止塑料粘连。焊接后对玩具进行跌落测试(1.0m 高度,6 个面),无焊缝开裂,同时进行小零件测试,确保无焊接点脱落风险。某玩具制造商的玩具车项目中,该工艺实现了 99.5% 的焊接合格率,玩具车的使用寿命较传统卡扣连接提升 2 倍,年产能达 300 万套。针对电子元件微焊接,罗苹实业微型焊枪精度较高,可精确控制焊点,适配小型元件连接需求。安徽PE焊接哪个好
上海罗苹实业在酸洗槽焊接后,进行压力测试,确保槽体可承受高压酸液作业。四川PP焊接报价
上海罗苹实业在化工防腐设备的热风焊接加工中,针对 PP 塑料储罐的焊接需求形成标准化流程。焊接前对板材进行预处理,通过等离子表面处理设备去除表面油污与氧化层,处理后的表面张力提升至 42dyn/cm 以上,确保焊缝结合紧密。焊接时采用德国 Leister 热风焊枪,将温度精确控制在 230-250℃,热风流量稳定在 12-15L/min,选用直径 2.0mm 的食品级 PP 焊条,以 50-80mm/min 的速度匀速焊接。针对 10mm 厚的储罐壁板,采用多层焊接工艺,每层焊缝厚度控制在 3-4mm,层间冷却时间不少于 5 分钟,避免热应力集中。某化工企业的 50m³PP 储罐项目中,该焊接工艺使焊缝的拉伸强度达 18MPa,经 0.3MPa 气密性测试保压 30 分钟无泄漏,储罐在 30% 盐酸环境下已稳定运行 4 年。四川PP焊接报价