- 品牌
- 鸿远辉科技
- 钣金材质
- 铝板,铝型材,硬铝,自定义钣金材质
- 成型件
- 汽车外壳,配电柜,机床外壳,汽摩配件,机柜,工程机械配件,机箱
- 下料方式
- NC数控下料,自定义下料材质
- 表面处理
- 烤漆,电镀五彩锌,氧化,磷化皮膜,自定义表面处理
焊接工艺在钣金加工中用于将多个钣金零件连接成一个整体,形成具有复杂结构和功能的产品。钣金焊接常用的方法有电弧焊、氩弧焊、点焊、钎焊等,每种焊接方法都有其适用范围和特点。电弧焊适用于较厚板材的焊接,焊接强度高,但焊缝较为粗糙;氩弧焊焊接质量好,焊缝美观,适用于不锈钢、铝合金等材料的焊接;点焊效率高,适用于薄板的批量焊接,焊接后工件变形小;钎焊则适用于精密零件的焊接,能够保证零件的尺寸精度。焊接过程中,需要严格控制焊接电流、电压、焊接速度和保护气体流量等参数,以确保焊缝的强度和密封性。焊接后的工件还需要进行焊缝检测、去应力处理和表面处理,以提高产品的质量和使用寿命。钣金焊接后需去应力,防止工件变形影响精度。深圳工厂钣金折弯加工工厂
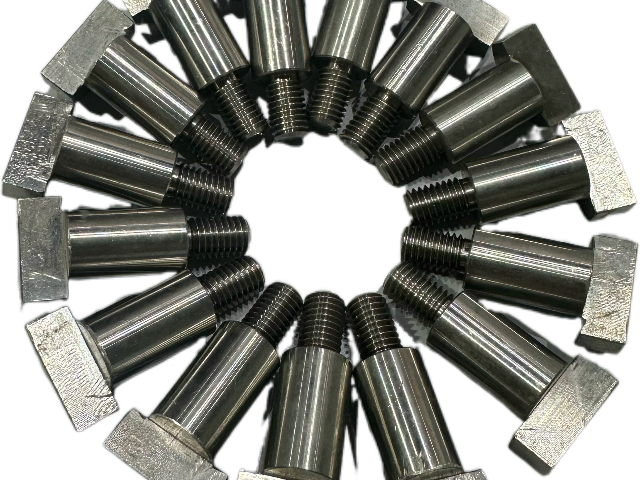
压铆工序在鸿远辉科技有着严格的操作规范。无论是压铆螺柱、螺母还是螺钉到钣金件上,都要先根据零件材质、厚度选择适配的压铆设备与参数。操作时,冲床或液压压铆机精细发力,确保压铆件牢固嵌入钣金,且位置精确,为后续组装环节提供可靠保障,使产品整体结构稳固。折弯工艺是将二维平板件转化为三维零件的关键步骤,鸿远辉科技配备多台先进电脑折弯机。折弯前,技术人员会依据设计图纸,精确设定折弯角度、顺序等参数。折弯过程中,设备运行稳定,能精细控制折弯尺寸,确保零件折弯处线条流畅、角度精细,满足各类复杂产品的结构需求。石龙激光切割钣金加工激光切割加工冷轧钢板是钣金常用材料,表面光滑,适合多种加工场景。
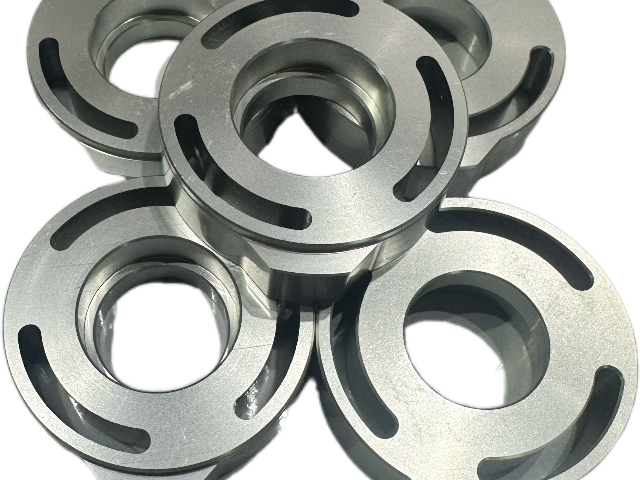
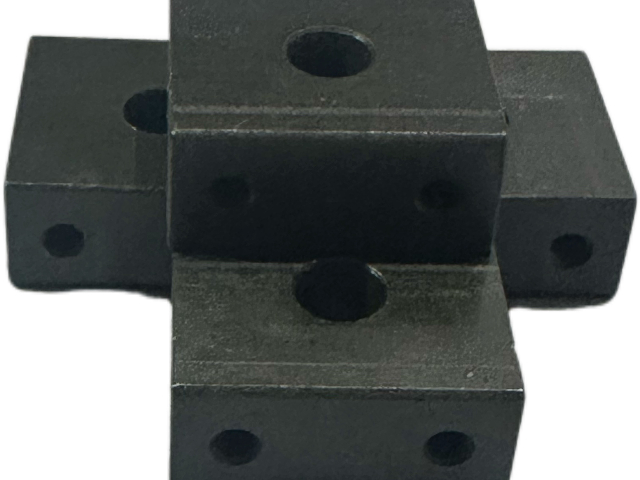
钣金箱体的开孔工艺需满足内部元件的安装和外部连接的需求,开孔位置和尺寸精度要求较高。对于箱体上的圆形孔,可采用冲孔或钻孔方式加工,冲孔适用于大批量生产,通过模具快速冲出所需孔径,效率高、精度好;钻孔则适合小批量或异形孔的加工,通过调整钻头转速和进给量,可在箱体任意位置加工出不同尺寸的孔。对于矩形孔、腰形孔等异形孔,激光切割是比较好选择,能实现高精度、高效率的加工。开孔后需对孔的边缘进行去毛刺处理,使用锉刀或砂布将孔口的锋利边缘打磨光滑,避免在安装元件时划伤导线或操作人员。
钣金箱体的装配工序是将各零部件组合成完整产品的环节,需保证各部件安装牢固、操作便捷。箱体的门与框架之间通常采用合页连接,合页的安装位置需对称,保证门的开启和关闭灵活,无卡顿现象。门锁的安装需与门的位置精细配合,确保门锁能可靠锁紧,同时兼顾防盗和便捷性。对于有密封要求的箱体,需在门与框架的接触面上安装密封胶条,胶条的材质需根据使用环境选择,如耐高低温、耐老化的硅橡胶胶条,确保在不同温度环境下都能保持良好的密封性。装配过程中需使用扭矩扳手控制紧固件的拧紧力矩,避免过紧导致箱体变形或过松造成部件松动。钣金的冲压模具需定期维护,保证加工精度。
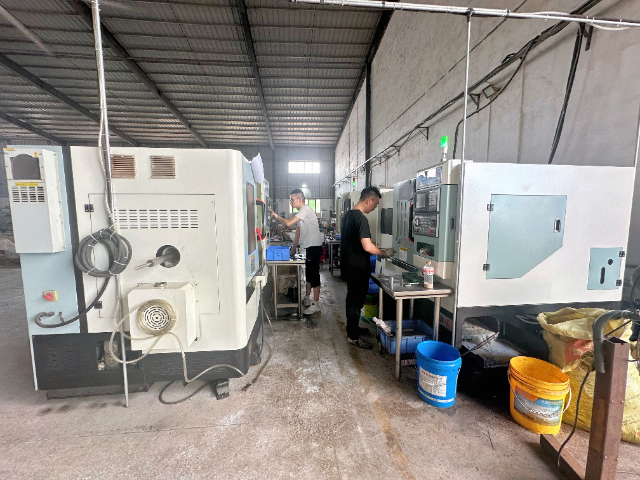
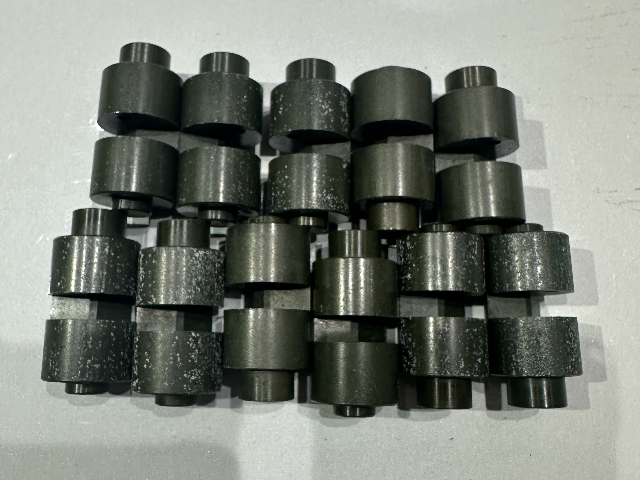
在翻边攻丝工艺方面,鸿远辉科技积累了深厚技术底蕴。当遇到板厚较薄的钣金件,需增强螺纹连接强度时,便会采用此工艺。通过专业设备,在较小基孔上巧妙抽成稍大孔,再精细攻丝。这样处理后的零件,在保证连接可靠性的同时,有效避免滑牙现象,提升产品质量与使用寿命。冲床加工在鸿远辉科技的钣金五金生产中占据重要地位。冲孔切角、冲孔落料、冲凸包等多种操作,都能通过不同模具在冲床上高效完成。例如,在生产电子设备外壳的钣金件时,利用冲床配合精密模具,可快速冲出整齐的散热孔与精细的安装孔位,极大提高生产效率,降低生产成本。户外钣金件需做特殊防护,应对风雨等自然环境。深圳大型钣金机箱机柜加工工厂
异形钣金结构设计需结合功能与加工可行性。深圳工厂钣金折弯加工工厂
钣金箱体的焊接后处理是提升箱体表面质量和结构稳定性的重要环节。焊接后的箱体表面常存在焊渣、飞溅、焊缝凸起等缺陷,需通过打磨处理使其平整光滑。对于要求较高的箱体,可使用角磨机配合砂轮片进行粗磨,再用砂纸进行精细打磨,使焊缝与母材过渡平滑,减少应力集中。焊接过程中产生的内应力可能导致箱体变形,需进行去应力处理,常用的方法有自然时效和人工时效,自然时效是将箱体放置在自然环境中一段时间,让内应力缓慢释放;人工时效则通过低温退火处理,在不影响箱体材料性能的前提下,快速消除内应力,保证箱体尺寸的稳定性。深圳工厂钣金折弯加工工厂


- 广州钢板钣金折弯工厂 2025-10-23
- 石湾箱体钣金 2025-10-23
- 深圳非标定制钣金折弯工厂 2025-10-21
- 中山五金机箱厂钣金折弯加工工厂 2025-10-20
- 惠州专业钣金加工工厂 2025-10-20
- 广州定制钣金箱体工厂 2025-10-18
- 广州鸿远辉钣金壳体制造工厂 2025-10-17
- 佛山激光切割钣金机箱机柜加工工厂 2025-10-13
- 石排非标定制钣金箱体工厂 2025-10-13
- 小型钣金机箱机柜加工工厂 2025-10-10
- 深圳工厂钣金折弯加工工厂 2025-10-10
- 惠州箱体钣金折弯加工工厂 2025-10-08