- 品牌
- 鸿远辉科技
- 机加工类型
- 按需定制
- 加工精度
- 粗加工,半精加工,精加工,精整加工,修饰加工,粗磨,精磨
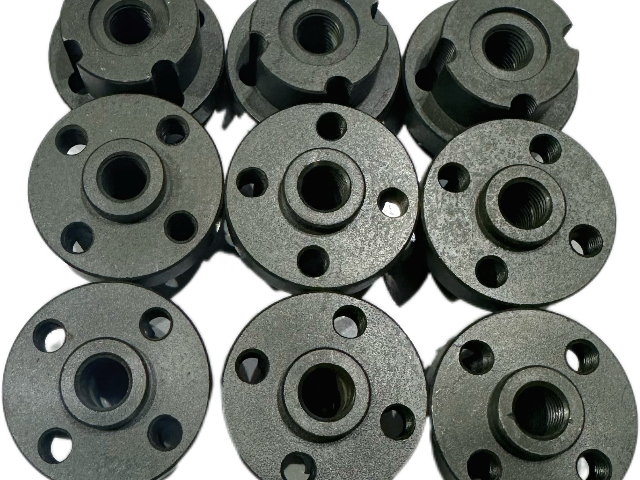
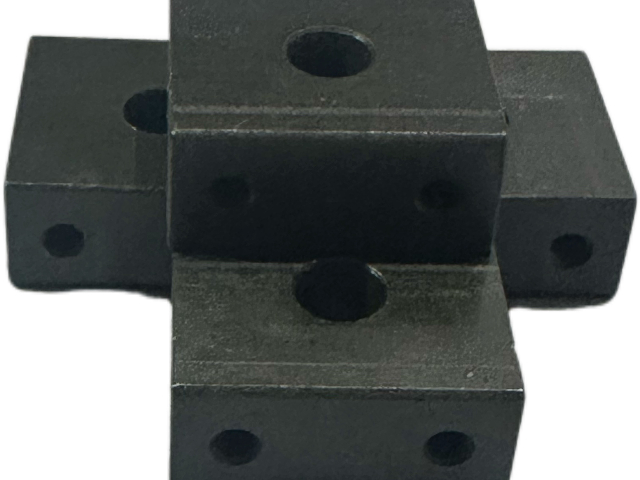
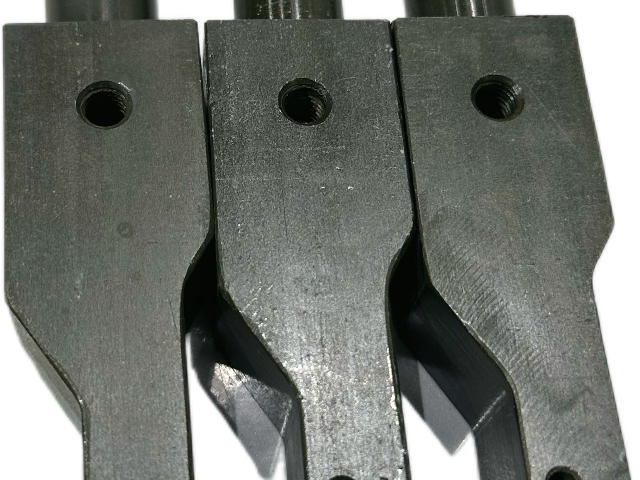
CNC 加工中的夹具设计是保证零件加工精度和提高生产效率的重要环节。夹具的作用是将工件牢固地固定在机床工作台上,保证工件在加工过程中不会发生位移或振动,同时使工件的加工基准与机床的坐标系保持一致。CNC 加工夹具应满足以下要求:定位准确,即夹具的定位元件应能精确确定工件的位置,保证加工尺寸的精度;夹紧可靠,夹紧力应足够大且分布合理,防止工件在加工过程中松动,同时避免工件因夹紧力过大而产生变形;操作方便,夹具的装卸应简单快捷,以缩短辅助时间;结构紧凑,节省机床工作台空间,便于刀具的运动和观察加工过程。对于批量生产的零件,通常采用夹具;对于多品种、小批量生产,则可采用组合夹具或通用夹具,以提高夹具的利用率和降低生产成本。CNC 加工能复现复杂图案,满足定制需求。福田区大型机加精密加工
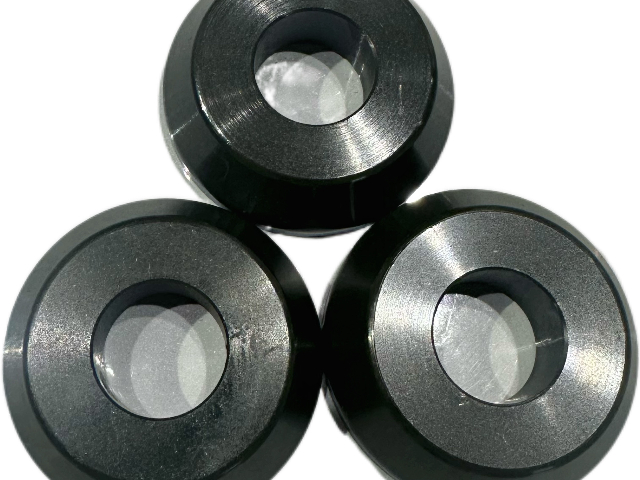
在汽车制造行业,鸿远辉机加 CNC 也发挥着重要作用。汽车发动机缸体、缸盖、变速器齿轮等零部件的加工,都离不开高精度的机加 CNC 设备。鸿远辉机加 CNC 能够实现高效、稳定的批量生产,确保汽车零部件的质量一致性,为汽车制造业的发展提供有力保障,推动汽车产业不断向高质量、高性能方向发展。电子设备制造领域同样依赖鸿远辉机加 CNC 的精密加工能力。手机外壳、电脑散热器等电子产品零部件,需要高精度的加工工艺来保证产品的外观质量和性能。鸿远辉机加 CNC 能够通过精细的铣削、钻孔等加工操作,满足电子设备零部件对精度和表面质量的严格要求,助力电子产品向轻薄化、高性能化方向发展。宝安区小型机加CNC 加工的齿轮传动精度高,运行更平稳。
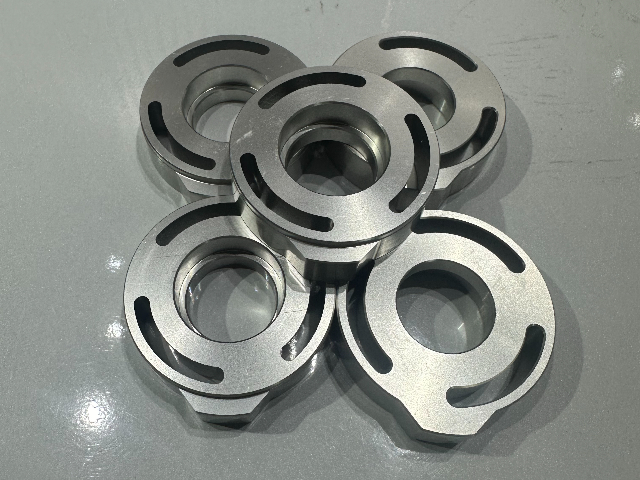
鸿远辉机加 CNC 在加工过程中,注重对加工数据的采集和分析。通过传感器实时采集机床的运行参数、加工过程中的力和温度等数据,利用大数据分析技术对这些数据进行深入挖掘。通过数据分析,能够及时发现加工过程中的潜在问题,优化加工工艺,提高机床的运行稳定性和加工质量。在人才培养方面,鸿远辉不*注重内部操作人员的技能提升,还积极与高校、职业院校开展合作。通过建立实习基地、联合培养等方式,为学生提供实践机会,培养适应现代制造业需求的专业人才。同时,吸引的专业人才加入鸿远辉,为企业的发展注入新的活力。
车削是机加件加工中常用的工艺之一,主要用于加工回转体零件。通过车床主轴的旋转带动工件转动,刀具沿着轴向或径向移动,对工件进行切削加工,可获得圆柱面、圆锥面、螺纹等多种表面。车削加工精度可达 IT8-IT7 级,表面粗糙度可控制在 Ra1.6-0.8μm。在车削过程中,需根据工件材料和加工要求选择合适的刀具材料和切削参数,如切削速度、进给量和切削深度,以确保加工质量和效率。铣削工艺适用于加工平面、沟槽、成形表面等多种复杂形状的机加件。铣床通过主轴带动铣刀旋转,工件在工作台的带动下做进给运动,实现对工件的切削加工。铣削可分为顺铣和逆铣两种方式,顺铣时刀具旋转方向与工件进给方向相同,切削力较小,有利于提高加工表面质量;逆铣则相反,适用于加工硬度较高的材料。铣削加工效率高,能同时加工多个表面,在批量生产中应用。复杂零件机加常分多工序,逐步达到设计要求。
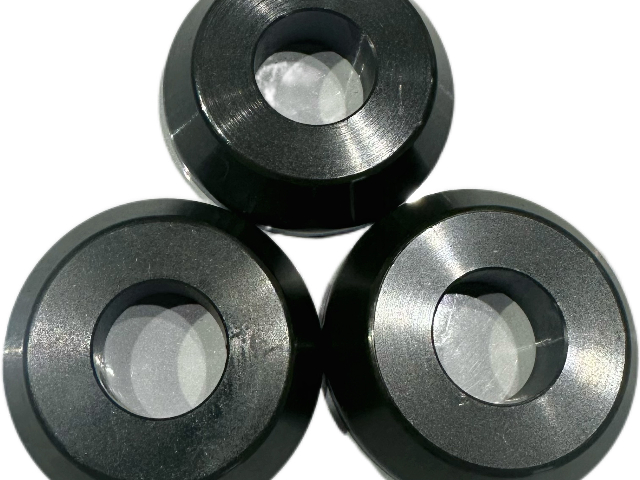
CNC加工的精度是衡量其性能的重要指标,通常包括尺寸精度、形状精度和位置精度。尺寸精度指零件加工后实际尺寸与设计尺寸的符合程度,CNC加工的尺寸精度一般可达到IT6-IT8级,高精度CNC机床甚至可达到IT5级以上。形状精度指零件表面的几何形状与理想形状的偏差,如圆柱度、平面度等,CNC加工通过高精度的导轨和伺服系统,可将形状误差控制在微米级范围内。位置精度则指零件上各要素之间的相对位置误差,如平行度、垂直度、同轴度等,多轴联动CNC机床通过精确的轴间同步控制,能有效保证复杂零件的位置精度。为了实现高精度加工,CNC系统需要具备先进的误差补偿功能,包括反向间隙补偿、螺距误差补偿、热误差补偿等,这些补偿技术通过软件算法修正机床本身的机械误差,进一步提高加工精度。自动换刀功能缩短辅助时间,提高生产连续性。宝安区小型机加
机加 CNC 适应多种材料,金属非金属均可加工。福田区大型机加精密加工
鸿远辉机加 CNC 的控制系统具备丰富的功能和友好的操作界面。操作人员可以通过直观的显示屏,实时监控加工过程中的各项参数,如刀具位置、切削速度、进给量等。同时,控制系统还提供了多种故障诊断和报警功能,一旦出现异常情况,能够及时发出警报并提示故障原因,方便操作人员快速排除故障,确保生产的顺利进行。对于一些具有特殊要求的零件加工,鸿远辉机加 CNC 能够通过定制化的工艺方案来满足需求。例如,对于具有高精度配合要求的零部件,采用特殊的加工工艺和检测手段,确保零件的尺寸精度和形位公差满足设计要求。这种定制化服务能力,使得鸿远辉机加 CNC 能够适应不同客户的多样化需求,提供个性化的加工解决方案。福田区大型机加精密加工


- 龙岗区不锈钢机加加工 2025-10-18
- 佛山非标定制机加加工 2025-10-17
- 天河区正规机加工厂 2025-10-17
- 福田区大型机加精密加工 2025-10-16
- 南沙区数控车床机加cnc加工 2025-10-15
- 高明区精密机加车床 2025-10-15