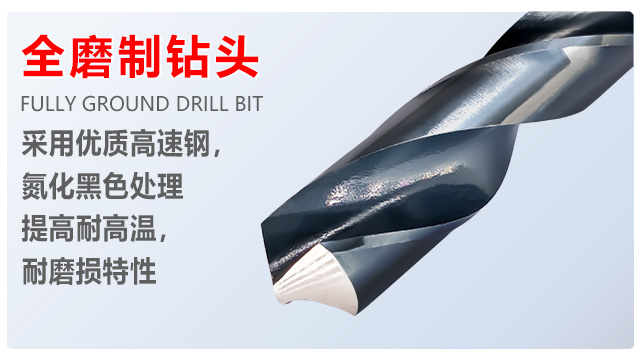
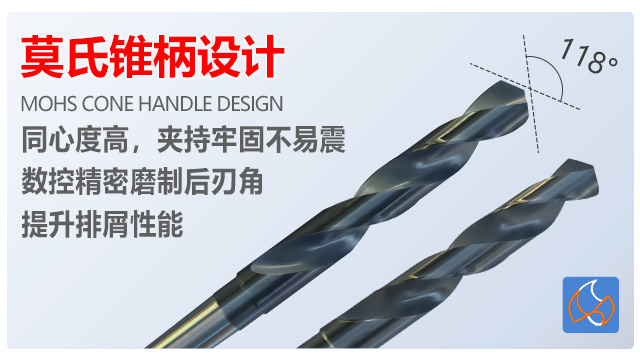
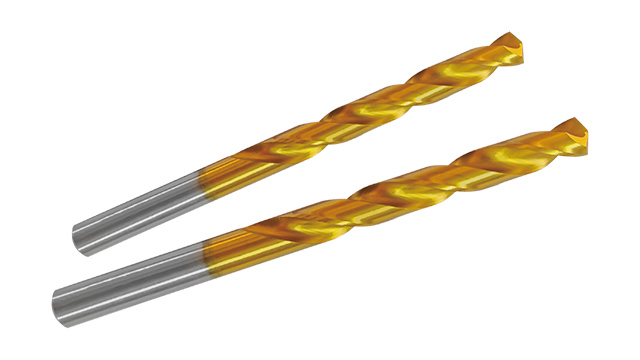
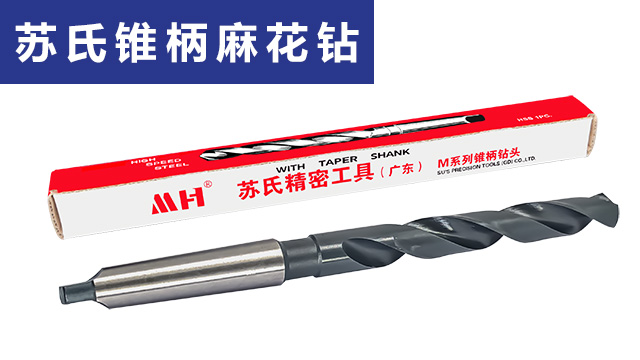
高钴钻 —— 耐磨先锋,高效切削:苏氏高钴钻之所以具有出色的耐磨性能,关键在于其采用了含钴高速钢基材。钴元素的加入能显著提高高速钢的红硬性和耐磨性,让钻头在高温环境下仍能保持良好的切削性能,即使在连续钻孔导致钻头温度升高的情况下,也不会出现刃口软化的现象。数控磨制的切削刃经过精细打磨,锋利程度远超普通钻头,能轻松切入不锈钢、合金钢、高速钢等难切削材料,切削过程更加顺畅,减少了对设备的冲击力。与普通高速钢钻头相比,苏氏高钴钻的使用寿命延长了 30% 以上,在加工难切削材料时,钻孔效率能提高 40% 左右。对于需要经常加工硬质材料的工厂和车间来说,选择苏氏高钴钻能够减少更换钻头的频率,提高生产效率,降低生产成本。苏氏锥柄钻凭借莫氏锥柄,在工业大型设备上连接紧密,还可定制大规格钻头,满足工业重型钻孔需求。茂名1/2柄麻花钻头专卖店
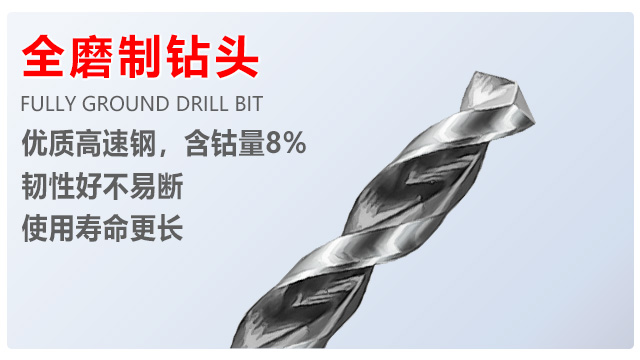
高钴钻 —— 高红硬性,难材克星:高钴钻采用含钴量 8-10% 的高速钢基材,这种特殊的材质使其红硬性温度达到 600-650℃,在持续钻削 304、316 不锈钢等难加工材料时,即使刃口温度超过 500℃,依然能够保持足够的硬度,不会出现刃口软化的现象。双后角刃口设计是其另一大亮点,这种设计使摩擦系数降低 35%,减少了钻孔过程中的能量损耗,同时横刃经过圆弧过渡处理,使进给力减少 30%,让钻孔过程更加省力、轻松不费力。非常适合加工厚度 5-50mm 的不锈钢板材,无论是在大型工业生产中,还是小型加工车间里,都能轻松应对不锈钢加工的难题。广东国产麻花钻头现货在工业加工中,苏氏高钴钻,8% 钴元素加持,增强耐磨性与耐用性,能够轻松应对不锈钢等难加工材料钻孔。
锥柄钻 —— 能够满足模具制造高精度需求的钻头:模具制造对孔径精度要求苛刻,苏氏锥柄钻的数控磨削技术堪称一绝。刃口的径向跳动在 0.005mm 内,在加工塑料模具的导柱孔时,能保证孔的圆柱度误差≤0.003mm。高速钢基材中添加了钒元素,形成细小的碳化物颗粒,增强耐磨性,在钻削 Cr12 模具钢时,寿命是普通锥柄钻的 2 倍。其排屑槽的螺旋升角经过计算机模拟优化,在钻深孔时能形成稳定的 “排屑流”,避免切屑划伤已加工表面。模具厂的师傅们都说,用这款钻头加工的定点孔,装配时几乎不需要打磨,直接就能实现精密配合。
苏氏钻头 —— 全系列优势,品质如一:苏氏全系列钻头均采用精选高速钢基材,在原材料采购环节进行严格筛选,确保每一批次的材料都符合高标准要求,并且通过 3 道硬度检测工序(入库、加工中、成品),对材料的硬度进行全程监控,确保材质性能稳定可靠。数控磨削设备精度达 0.001mm,这种高精度的加工设备保证了刃口参数的一致性,使每一支钻头都具有相同的出色性能,用户无需担心不同批次产品的质量差异。排屑槽设计经过流体力学模拟优化,根据不同规格钻头的特点,设计出合理的排屑槽结构,使不同规格钻头的排屑效率均比行业平均水平高 30% 以上,实现了全场景下的轻松打孔不费力加工,无论是何种材料、何种孔径、何种深度的钻孔需求,苏氏钻头都能提供稳定可靠的解决方案。 麻花钻头在金属加工领域应用 ,是钻孔作业中不可或缺的重要工具。
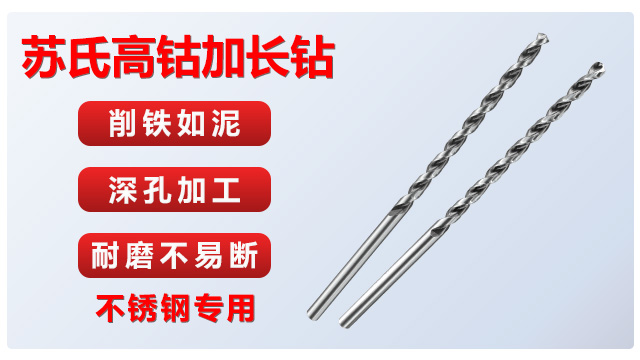
1/2 柄钻 —— 家装与小作坊的得力助手:对于家装爱好者和小型作坊来说,苏氏 1/2 柄钻是提升工作效率的秘密武器。12.7mm 的标准 1/2 柄设计,能轻松卡入常用的手电钻和轻型台钻,即便新手也能轻松不费力完成装卸。高速钢材质让它在处理木板、PVC 管、薄钢板时游刃有余,数控磨制的刃口使得进刀轻松,切削快,能够避免在软质材料上出现崩边。对比普通 1/2 柄钻,其排屑槽内壁经过抛光处理,切屑不易粘连,在安装家具时打螺丝孔,或是给金属支架钻孔,都能保持孔壁光滑。尤其在连续钻孔时,不易因排屑堵塞而导致钻头过热,让您在装修旺季也能长时间保持加工性,提高加工质量。23. 较小的螺旋角则可增强钻头的强度,适合钻削硬材料。东莞1/2柄麻花钻头厂家
在使用麻花钻头钻孔时,要佩戴好防护眼镜,防止切屑飞溅伤到眼睛。茂名1/2柄麻花钻头专卖店
硬质合金麻花钻头的性能优势与适用场景:硬质合金(如 YT15、YG8)麻花钻头的硬度可达 89-93HRA,耐磨性和耐热性明显优于高速钢,切削速度可达 100-300m/min,适合加工高硬度材料(如淬火钢、不锈钢)和高熔点材料(如高温合金)。但其韧性较差,需要更刚性的机床和精细的装夹,避免振动导致崩刃。硬质合金钻头常采用镶齿或整体式结构,镶齿式通过在高速钢基体上焊接硬质合金刀片降低成本,整体式则用于微型钻头或超硬材料加工,在汽车发动机缸体、航空航天铝合金构件等精密加工中不可或缺。茂名1/2柄麻花钻头专卖店