
-
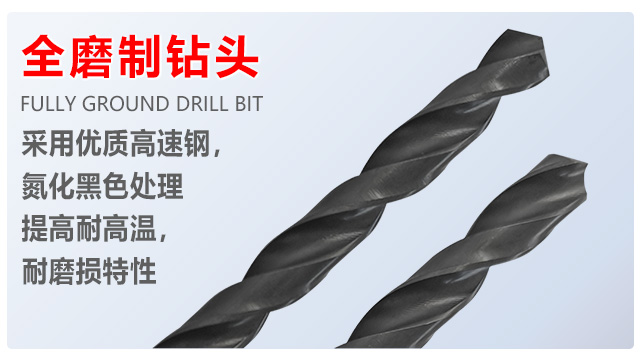 江苏不锈钢麻花钻头
氮化钻 —— 抗冲击性,适用用于多个场景孔加工:氮化钻的基材经过调质处理,通过合理的加热和冷却工艺,使材料的冲击韧性达到 25J/cm²,在加工含有砂眼、杂质的铸件时,即使钻头突然遇到坚硬的杂质,也不易发生崩刃现象,提高了钻头在复杂工况下的可靠性。氮化层与基材的结合力达 80N 以上,经过 1000 次冲击测试也不会剥落,保证了氮化层能够长期稳定地发挥作用。可用于加工灰铸铁、球墨铸铁、45# 钢等多种常见工业材料,钻孔效率比普通钻头提升 25%,在各种不同的加工场景中都能表现出色。苏氏高钴钻含 8% 钴元素,在工业钻孔中更抗磨损,面对不锈钢等难加工材料,能保持良好钻孔性能,提升效率。江苏不锈钢...
查看详情>> 2026-01-08 -
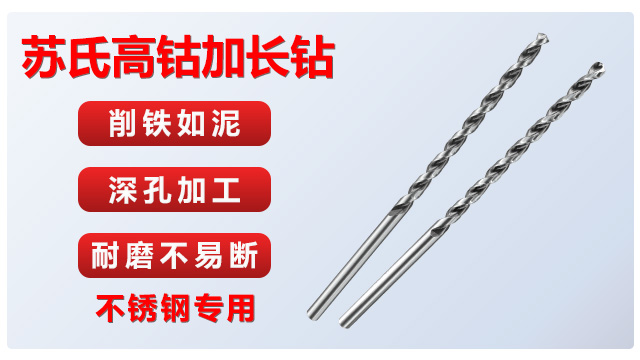 福建钨钢麻花钻头哪家好
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间苏氏镀钛麻花钻刃口精密计算优化,切入精细,开孔位置误差小,方便后续装配作业。福建钨钢麻花钻头...
查看详情>> 2026-01-07 -
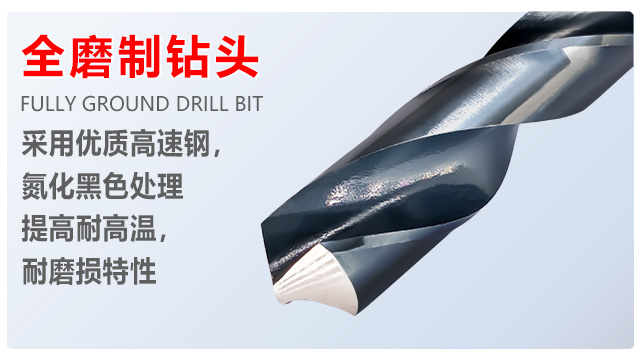 肇庆高速钢麻花钻头品牌
苏氏高钴钻采用含钴量高的高速钢打造,钴元素的加入提升了刀体的高温硬度与耐磨性,能轻松应对高硬度合金钢、模具钢等难加工材质。切削刃经特殊刃磨工艺处理,锋利度高且抗冲击性强,可降低硬材质加工时的切削阻力,避免刃口崩损。刀体经多道热处理工艺,刚性与韧性平衡,钻孔过程中不易弯曲变形,确保孔的精度与垂直度。螺旋槽导程优化设计,排屑顺畅,能及时带走切削产生的高温与碎屑,防止工件过热变形,适用于机械制造、模具加工、航空零部件等领域的高硬度材质钻孔作业。苏氏 1/2 柄钻在工业上适配性强,12.7mm 的柄部接上设备很顺畅,不管哪种钻孔场景,用着都稳。肇庆高速钢麻花钻头品牌苏氏氮化钻采用高速钢为基材,表面经氮...
查看详情>> 2026-01-06 -
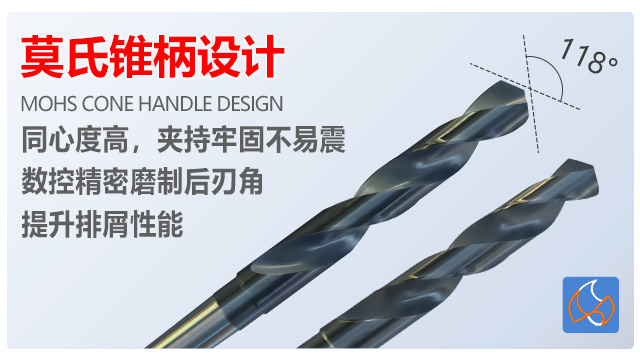 东莞镀钛麻花钻头推荐
锥柄钻 —— 大直径加工,稳定可靠:锥柄钻能够加工 φ13-40mm 范围的孔径,覆盖了多数大直径钻孔需求,钻体采用阶梯式加强设计,通过在不同部位设置合理的直径尺寸,使抗扭强度比同直径直柄钻提升 50%,在加工大直径孔时,能够承受更大的扭矩,不易发生断裂。高速钢中添加了钒元素,含量达到 1.2-1.5%,钒元素能够与碳结合形成细小的碳化物颗粒,这些颗粒均匀分布在钢中,提高了材料的耐磨性,在加工 Cr12 模具钢等高硬度材料时,寿命是普通高速钢钻头的 2.5 倍。排屑槽容积比标准设计增加 30%,能够容纳更多的切屑,适合深孔钻削,避免了因切屑过多无法及时排出而影响加工的问题。苏氏套装钻头无需单独...
查看详情>> 2026-01-06 -
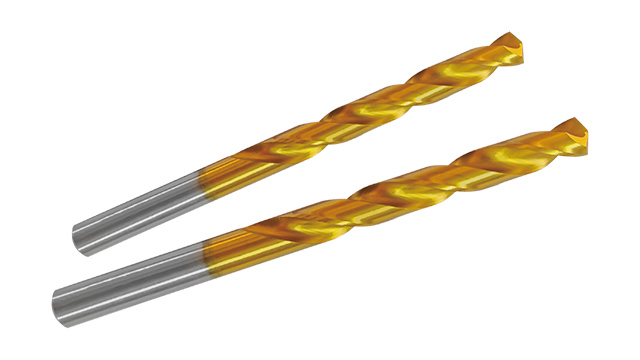 江苏HSS 麻花钻头哪家好
高钴钻 —— 耐磨先锋,高效切削:苏氏高钴钻之所以具有出色的耐磨性能,关键在于其采用了含钴高速钢基材。钴元素的加入能显著提高高速钢的红硬性和耐磨性,让钻头在高温环境下仍能保持良好的切削性能,即使在连续钻孔导致钻头温度升高的情况下,也不会出现刃口软化的现象。数控磨制的切削刃经过精细打磨,锋利程度远超普通钻头,能轻松切入不锈钢、合金钢、高速钢等难切削材料,切削过程更加顺畅,减少了对设备的冲击力。与普通高速钢钻头相比,苏氏高钴钻的使用寿命延长了 30% 以上,在加工难切削材料时,钻孔效率能提高 40% 左右。对于需要经常加工硬质材料的工厂和车间来说,选择苏氏高钴钻能够减少更换钻头的频率,提高生产效率...
查看详情>> 2026-01-06 -
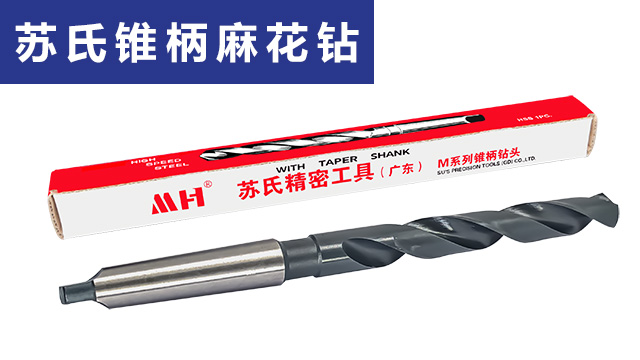 江苏不锈钢麻花钻头品牌推荐
高钴钻 —— 不锈钢加工的克星:不锈钢因硬度高、粘性大,一直是钻孔难题,而苏氏高钴钻含钴量达 8%,专门攻克这一痛点。含钴高速钢的红硬性达到 600℃,在钻削 304 不锈钢时,即便刃口温度升高,仍能保持硬度。其刃口采用 “双后角” 设计,减少与工件的摩擦面积,配合圆弧过渡的横刃,进刀阻力比普通钻头降低 30%。在制作不锈钢防盗窗时,能轻松钻出 φ10mm 的孔,且孔壁无毛刺,无需二次打磨。对比普通高速钢钻头,在相同工况下,寿命延长 3 倍,让不锈钢加工厂的刃具成本大幅下降。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。江苏不锈钢麻花钻头品牌推荐麻花钻头的经济...
查看详情>> 2026-01-06 -
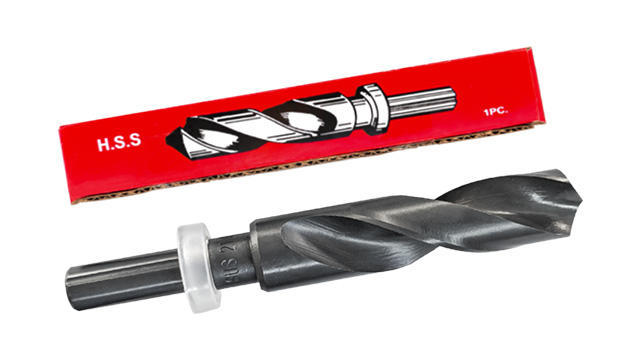 江苏高钴麻花钻头厂家
电动车配件厂在加工电池外壳零件时,由于电池外壳需要钻的孔尺寸多样,且外壳材质具有一定硬度,普通钻头往往难以满足需求。一方面,普通钻头尺寸不全,无法适配多种孔的加工;另一方面,在钻削较硬的电池外壳材质时,表现不佳,钻孔困难。苏氏 1/2 柄钻的刃径范围为 13 - 36mm,能够满足电池外壳多种尺寸孔的加工需求。同时,其通用柄径设计,在更换设备时无需更换钻头,操作简便。在钻削电池外壳时,苏氏 1/2 柄钻能够轻松不费力、稳定地完成钻孔任务。这使得电动车配件厂能够出色的完成电池外壳加工,无需准备大量不同尺寸的钻头,能够减少了库存压力,降低了库存积压带来的周转占用问题,使企业生产周转更加灵活。高速钢...
查看详情>> 2026-01-06 -
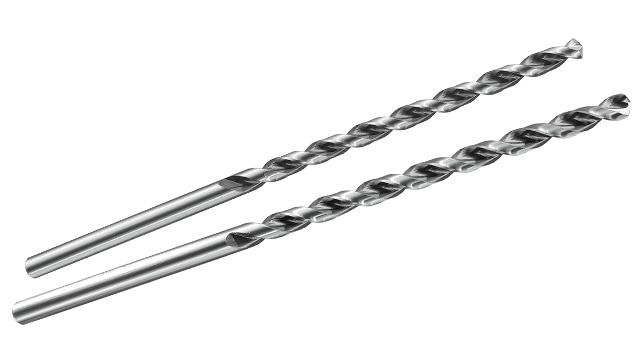 佛山钨钢麻花钻头规格
采购多种规格加长钻担心兼容性差、质量参差不齐?苏氏加长钻涵盖全系列常用孔径规格,采用标准化生产工艺,确保不同规格产品尺寸精确、性能一致,适配市面上多数常规钻夹头,无需额外更换设备。刀体统一选用高速钢,经严格质检出厂,硬度、耐磨性稳定,可应对碳钢、铸铁、铜铝等多种通用材质,满足多样化钻孔需求。螺旋槽设计兼顾不同材质排屑特点,无论是浅孔延伸还是深孔加工,都能稳定输出,适用于机械车间、维修站点、装修团队等多场景采购,一站式解决多规格加长钻孔需求。苏氏高钴加长钻在工业上很实用,能钻 4 到 13mm 的孔,长 150 到 300mm,又耐磨又能钻深,特别方便。佛山钨钢麻花钻头规格高钴钻 —— 不锈钢加...
查看详情>> 2026-01-06 -
 肇庆进口麻花钻头采购
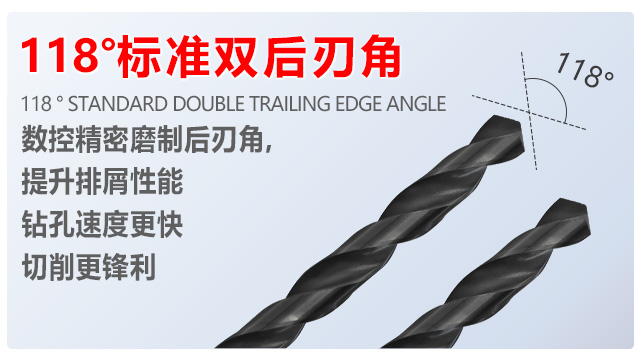
重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。准确到 ±0.02mm 的孔径把控,苏氏镀钛麻花钻,让每一个孔洞都完美契合设计需求。肇庆进口麻花钻头采购模具厂在加工深腔模具时,普...
查看详情>> 2026-01-06 -
福建HSS 麻花钻头招商加盟
苏氏 1/2 柄钻亮点在于 12.7mm 通用柄径设计,完美适配台钻、CNC 机床、手电钻等多类钻孔设备,无需额外适配配件,安装便捷且夹持稳固,高速旋转时不易打滑偏移,大幅降低作业误差。钻头采用高速钢基材,经严格调质处理,兼具出色的硬度与韧性,能应对钢、铜、铝合金等多种常见金属材质加工,适配工业批量生产与小型加工场景。刃口经数控精密磨制,135° 标准钻尖角度可均匀分散切削压力,减少钻孔时的振动与崩刃可能性,确保孔径误差较小。 排屑槽采用抛物线螺旋设计,结合优化的槽宽与螺旋角,排屑效率比普通钻头提升明显,能够避免碎屑堆积导致的卡钻、堵孔问题,确保连续作业的顺畅性。表面经防锈处理,耐磨损、抗腐蚀...
查看详情>> 2026-01-05 -
 广州HSE 麻花钻头厂家
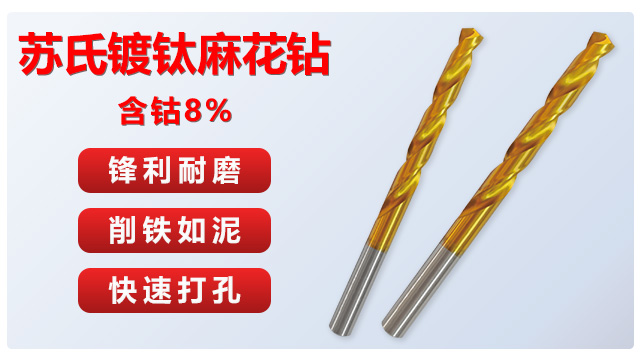
麻花钻头的切削刃是其关键部分,直接影响钻孔的质量和效率。标准的麻花钻头通常有两个主切削刃和一个横刃。主切削刃负责材料的切除,而横刃则起到定心的作用。在使用过程中,切削刃会逐渐磨损,导致钻孔质量下降。因此,定期修磨钻头是必要的。修磨时需确保两个主切削刃的长度和角度完全对称,否则会导致钻孔偏斜或孔径扩大。专业的钻头磨床可以精确恢复切削刃的几何形状,延长钻头的使用寿命。对于高精度加工,建议使用显微镜或投影仪检查修磨后的刃口质量。苏氏高钴钻采用高速钢加钴基材,经三重硬度检测,材质可靠,适配手用、机用等多种钻孔设备。广州HSE 麻花钻头厂家高速钢麻花钻头的材料特性与应用:高速钢(HSS)是麻花钻头的传统...
查看详情>> 2026-01-05 -
广东全磨麻花钻头电话
在使用麻花钻头时,切削速度、进给量和冷却方式的选择至关重要。切削速度(Vc)通常以米/分钟(m/min)为单位,取决于钻头材质和工件材料。例如,高速钢钻头加工普通钢材时,切削速度约为20-30 m/min,而硬质合金钻头可达80-120 m/min。进给量(f)则影响切屑厚度和钻头负载,过大的进给会导致钻头断裂,过小则会降低效率。此外,充足的冷却液能够延长钻头寿命并改善表面质量,尤其是加工不锈钢或钛合金时。优化这些参数可以明显提升加工效率和经济性。工业场景中的苏氏高钴加长钻,兼具耐磨性与深钻能力,能够满足对一些难加工材料进行深孔加工需求。广东全磨麻花钻头电话针对不锈钢材质硬度高、粘性强的加工特...
查看详情>> 2026-01-05 -
 潮州特长麻花钻头商家
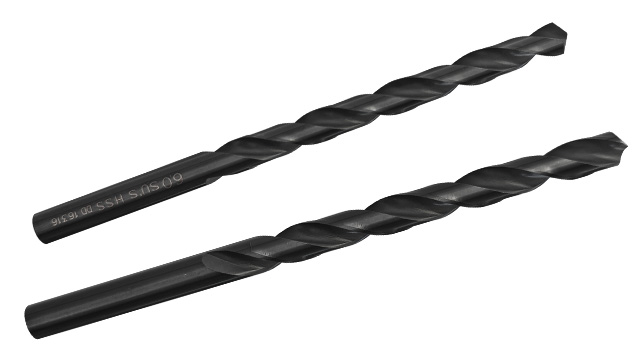
深孔麻花钻头的结构改进与技术要点:深孔加工(孔深>5 倍直径)对钻头的排屑和冷却要求较高,深孔麻花钻头通常采用以下改进:①增大螺旋槽容积(加大螺旋角至 30°-35°),提高排屑能力;②采用内冷却结构,切削液通过钻芯通道直达切削区;③优化横刃修磨,减少轴向力;④在刃带表面涂覆减摩涂层,降低摩擦热。典型应用如硬管内膛加工,需用长径比 20 以上的深孔钻头,配合高压切削液(压力>3MPa),确保孔的直线度和表面粗糙度 Ra<1.6μm。苏氏直柄麻花钻头,采用高速钢材质,经氮化处理,刃口锋利,排屑顺畅,适用于多种金属钻孔作业。潮州特长麻花钻头商家高钴钻、镀钛钻、加长钻、高钴加长钻 —— 多元选择,满...
查看详情>> 2026-01-05 -
 广东合资麻花钻头推荐
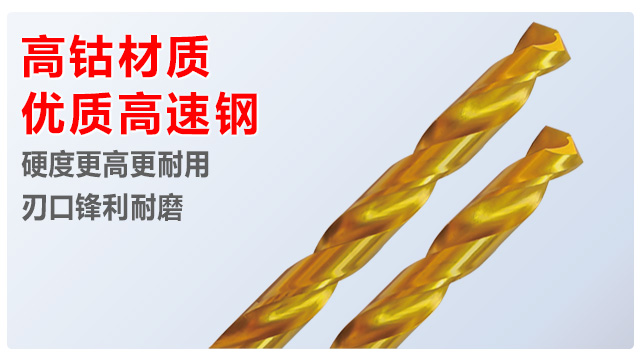
农机制造厂在零件加工过程中,常常需要根据不同工序,在多种设备上进行钻孔操作。由于不同设备对钻头柄径要求各异,工人在更换设备时,需要花费大量时间寻找适配的钻头,这严重影响了加工效率。苏氏 1/2 柄钻的设计充分考虑到这一问题,其通用柄径为 12.7mm,适用于绝大多数常见的钻床和铣床等设备。同时,它的刃径范围为 13 - 36mm,统一长度为 145mm,能够满足农机制造中各类不同尺寸孔的加工需求。工人在更换设备时,无需再为寻找不同柄径的钻头而烦恼,可直接使用苏氏 1/2 柄钻进行作业,节省了大量寻找钻头的时间,加工效率得以大幅提升。这使得农机厂能够更快地完成零件加工任务,有力确保了农机的生产进...
查看详情>> 2026-01-05 -
佛山高钴麻花钻头招商加盟
在钻孔过程中,麻花钻头可能会遇到很多种问题,比如钻头断裂、孔径偏大、孔壁粗糙等等。钻头断裂通常是由于进给量过大、钻头钝化或夹持不稳造成的,解决方法是调整参数或更换钻头。孔径偏大可能是由于钻头摆动或者切削刃不对称,需检查机床主轴和钻头修磨质量。孔壁粗糙则可能与切削速度过低或冷却不足有关,提高转速或使用切削液可以改善。此外,积屑瘤的产生会加剧磨损,定期清理切屑和选择合适的涂层钻头能够有效避免这一问题。苏氏 1/2 柄钻夹持稳定性强,钻孔时晃动小、孔径精密磨制误差小,兼容标准钻夹头,操作灵活适配多场景加工。佛山高钴麻花钻头招商加盟苏氏高钴钻具备出色的多材质适配性,凭借高钴材质的优异性能,可顺畅应对碳...
查看详情>> 2026-01-05 -
安徽不锈钢麻花钻头现货
高钴加长钻 —— 耐磨加长,难加工材料深孔加工克星:高钴加长钻采用含钴高速钢材质,这种材质使其在 200mm 深孔加工中,耐磨性比普通加长钻提升 60%,即使连续钻削 304 不锈钢,也能够达到 50 孔以上无需修磨的出色表现,减少了中途停机换刀的时间,提高了深孔加工的效率。刃口经过强化处理,使横刃宽度缩减至 0.5mm,进刀阻力降低 40%,在加工厚度 100-200mm 的合金钢板时,能够轻松切入,减少了设备的负荷。排屑槽内置螺旋导向筋,这种特殊的结构使切屑排出方向稳定性提升 70%,确保切屑能够沿着预定的轨迹顺利排出,避免了切屑在孔内缠绕或堆积,保证了深孔加工的连续性和稳定性。苏氏套装钻...
查看详情>> 2026-01-04 -
江苏锥柄麻花钻头
高钴钻、镀钛钻、加长钻、高钴加长钻 —— 多元选择,满足多样需求:苏氏麻花钻头拥有丰富的产品线,包括高钴钻、镀钛钻、加长钻、高钴加长钻等,能满足不同场景下的钻孔需求,为用户提供多元化的选择。高钴钻凭借含钴高速钢基材的优势,在加工不锈钢、高温合金等难切削材料时表现出色,解决了普通钻头在这些材料上钻孔效率低、易磨损的问题。镀钛钻的工业级镀钛涂层使其在各种材料上都能保持良好的切削性能,延长使用寿命,适合对钻孔质量和效率有较高要求的场景。加长钻的长柄设计能深入狭窄空间和进行深孔加工,弥补了普通钻头长度不足的缺陷。高钴加长钻则结合了高钴钻的耐磨性和加长钻的深孔加工能力,适用于需要深度钻孔且材料较硬的场合...
查看详情>> 2026-01-04 -
 深圳合资麻花钻头价格
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切削刃宽度适中,切削受力均匀,可降低重载加工时的振动,提升钻孔稳定性。 螺旋槽设计兼顾排屑效率与散热性能,减少重载切削时的热量堆积,适用于重型机械加工、厚板金属钻孔、大型零部件制造等重载场景,满足高硬度作业需求。苏氏 1/2 柄钻,柄部 12.7mm 规格标准化,适配多数工业钻孔设备,确保钻孔过程稳定,减少故障停机。深圳合资麻花钻头价格加长钻 —— 深入钻孔,轻松应对:针对那些需要深入钻孔的特殊场景...
查看详情>> 2026-01-04 -
上海高硬麻花钻头商家
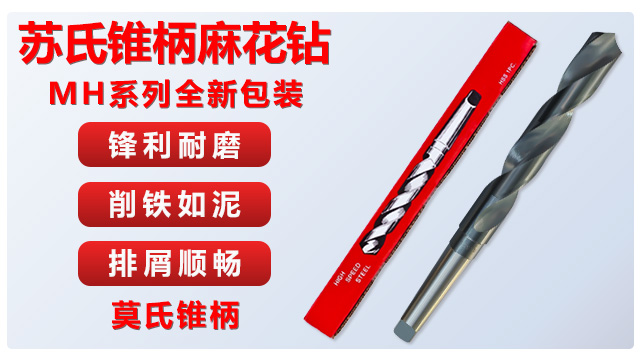
苏氏锥柄钻凭借标准化设计与可靠性能,成为工业加工中的常用工具。锥柄结构符合莫氏锥度规范,与各类机床、钻床的主轴适配性强,安装拆卸便捷,能快速切换作业场景,提升加工灵活性。钻体经精密数控加工,尺寸精度高,钻尖与刃口的角度一致性好,确保每一次钻孔都能达到稳定的效果,避免因工具误差影响产品质量。钻头材质选用高纯度高速钢,经过严格的质量检测,材质均匀无杂质,硬度分布合理,在加工厚板、型材等难度较高的工件时,仍能保持锋利的切削能力,不易变钝。排屑槽的螺旋设计充分考虑了不同材质的切削特性,可快速排出各类碎屑,减少卡钻风险,同时降低刃口积热,延长钻头使用寿命。该产品适用于机械加工、五金制造、重型设备维修等多...
查看详情>> 2026-01-04 -
东莞比较好的麻花钻头品牌
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间苏氏直柄氮化麻花钻硬度检测严格,材质性能稳定,钻孔孔径误差小,满足普通金属加工精度需求。东莞...
查看详情>> 2026-01-04 -
佛山高钴麻花钻头哪里买
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。苏氏锥柄钻凭借莫氏锥柄,在工业大型...
查看详情>> 2026-01-04 -
福建不锈钢麻花钻头哪家好
麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。苏氏高钴加长钻能钻 4 到 13mm 的孔,长度 150 到 300mm,工业上钻深孔又怕不耐磨的话,选它...
查看详情>> 2026-01-04 -
 福建HSE 麻花钻头专卖店
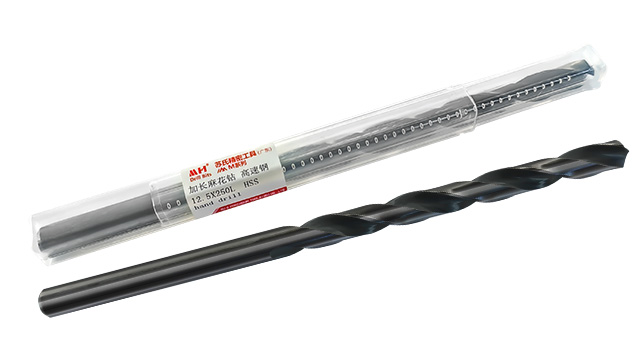
高速钢麻花钻头是应用极多的钻孔工具。它具有良好的韧性,这使得它在钻孔过程中不易折断,能够适应多种复杂的加工环境。从价格方面来看,相对较为亲民,是很多对成本较为敏感的加工场景必要考虑因素。在建筑装修领域,使用 φ13mm 直柄高速钢钻头配合手电钻,可在 PVC 管道上实现每分钟 1200 转的稳定钻孔,满足管道安装过程中的打孔需求。在机械维修场景中,φ8mm 锥柄高速钢钻头在钻床上加工 45# 钢时,配合皂化液冷却,可连续钻孔 200 次无磨损,展现出不错的耐用性,能够应对各类机械零部件的维修钻孔工作。在工业加工中的苏氏高钴加长钻,耐磨且能深钻,能够满足对一些难加工材料进行深孔钻孔作业。福建HS...
查看详情>> 2026-01-04 -
江苏国产麻花钻头
在一些重型五金加工场景中,如大型机械零件加工、钢结构钻孔等,普通钻头往往因强度不足,无法承受高硬度的切削负荷,容易出现钻头断裂、崩刃等问题,导致加工中断,增加生产成本。苏氏锥柄钻采用高硬度合金材质制作,经过特殊热处理工艺,提升了钻身整体强度与韧性,能够承受重型加工场景下的高硬度切削负荷。即便在加工厚壁钢结构件或大型金属法兰盘时,也能保持良好的切削性能,不易出现断裂或崩刃。这种出色的抗负荷能力,让重型五金加工更加轻松不费力,减少因工具损坏导致的加工延误与成本增加,确保重型加工任务的顺利完成。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。江苏国产麻花钻头针对不锈钢...
查看详情>> 2026-01-04 -
广东高硬麻花钻头品牌推荐
专为批量钻孔生产场景设计的苏氏氮化钻,凭借氮化处理带来的高耐磨性,在连续作业中仍能保持良好的切削性能,减少换刀频次,提升生产效率。 刀体采用标准化生产工艺,尺寸精度高,不同批次产品的一致性强,确保批量加工件的孔径统一。 切削刃经特殊钝化处理,锋利度持久,可降低切削过程中的磨损速度,延长单支钻头的使用寿命。 螺旋槽表面光滑,减少切削阻力,降低能耗的同时,让排屑更顺畅,适用于流水线生产、批量加工零部件等场景,为加工生产提供助力,减少了加工时间成本。苏氏锥柄钻用莫氏锥柄,在工业大型设备上装得很牢,还能做 13 到 40mm 的大钻头,大孔加工很轻松。广东高硬麻花钻头品牌推荐苏氏锥柄钻专为加工工业精密...
查看详情>> 2026-01-03 -
肇庆HSE 麻花钻头商家
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。苏氏高钴加长钻硬度足以攻克厚壁不锈...
查看详情>> 2026-01-03 -
深圳全磨麻花钻头现货
硬质合金麻花钻头的性能优势与适用场景:硬质合金(如 YT15、YG8)麻花钻头的硬度可达 89-93HRA,耐磨性和耐热性明显优于高速钢,切削速度可达 100-300m/min,适合加工高硬度材料(如淬火钢、不锈钢)和高熔点材料(如高温合金)。但其韧性较差,需要更刚性的机床和精细的装夹,避免振动导致崩刃。硬质合金钻头常采用镶齿或整体式结构,镶齿式通过在高速钢基体上焊接硬质合金刀片降低成本,整体式则用于微型钻头或超硬材料加工,在汽车发动机缸体、航空航天铝合金构件等精密加工中不可或缺。工业上想降低成本,苏氏氮化钻很合适,性比价高,加工活还靠谱,大规模批量生产时用着很省心。深圳全磨麻花钻头现货麻花钻...
查看详情>> 2026-01-03 -
本地附近麻花钻头大概价格
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。苏氏 1/2 柄钻头,12.7mm...
查看详情>> 2026-01-03 -
深圳国产麻花钻头厂家现货
汽车零部件制造厂在加工发动机曲轴这类高温部件时,普通钻头根本扛不住。曲轴钻孔时,由于金属之间的剧烈摩擦,局部温度会因为切削热且升高,普通钻头遇到这样的高温,刃口很容易软化,甚至直接断裂。一旦钻头断裂,不*要花时间取出断在工件里的钻头,还可能导致整个曲轴报废,损失不小。苏氏高钴麻花钻在高速钢里添加了 8% 的钴元素,抗高温能力得到了极大提升。用它来加工发动机曲轴,就算面对钻孔时的高温,也能保持稳定的性能,不会轻易软化或断裂。不*能顺利完成钻孔作业,钻出的孔精度也能满足要求,不用再担心因钻头问题导致工件报废。这让汽车零部件制造厂的生产流程更顺畅,减少了不必要的损耗,也降低了生产成本,同时还能保证曲...
查看详情>> 2026-01-03 -
高钴麻花钻头厂家直销
1/2 柄钻 —— 便捷轻松不费力的钻孔能手:苏氏 1/2 柄钻专为追求便捷操作和高适配性的用户打造,在设计上充分考虑了实际使用需求。1/2 柄的12.7mm标准尺寸是经过市场长期验证的,能够与市面上绝大多数手电钻、台钻等钻孔设备实现完美适配,安装时只需轻轻一插,拆卸也十分轻松,节省了更换钻头的时间。高速钢材质赋予了苏氏 1/2 柄钻良好的硬度,配合数控精密磨制的刃口,在木材、塑料、薄金属等常见材料上钻孔时,能轻松不费力且较快切入,钻孔速度比普通 1/2 柄钻快 20% 以上,而且孔径误差极小。更重要的是,相较于普通 1/2 柄钻,苏氏产品的大容量排屑槽能让排屑更加顺畅,能够减少了因切屑堵塞而...
查看详情>> 2026-01-03
 热门标签