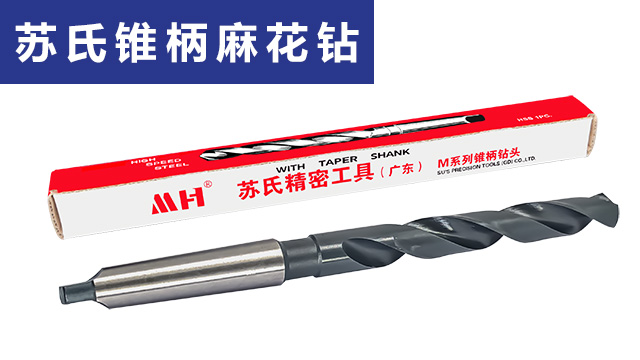
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切削刃宽度适中,切削受力均匀,可降低重载加工时的振动,提升钻孔稳定性。 螺旋槽设计兼顾排屑效率与散热性能,减少重载切削时的热量堆积,适用于重型机械加工、厚板金属钻孔、大型零部件制造等重载场景,满足高硬度作业需求。工业钻孔就选苏氏 1/2 柄钻!通用柄部设计,适配各类设备,安装轻松,操作便捷,为工业加工带来出色的体验。汕头内冷麻花钻头厂家现货
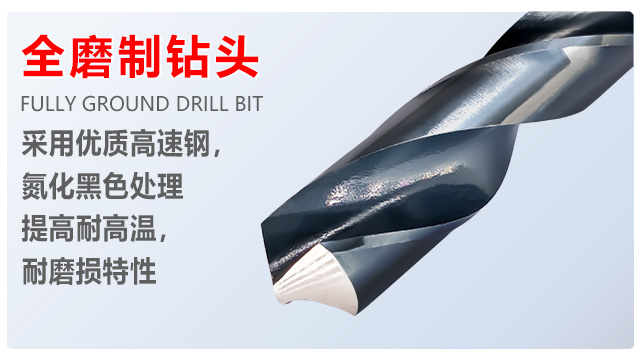
麻花钻头的选购关键指标与参数匹配:选购时需关注①材料:根据工件材料选择高速钢(碳钢、铸铁)或硬质合金(不锈钢、淬火钢);②直径精度:IT11-IT13 级用于普通加工,IT8-IT10 级用于精密加工;③螺旋角:塑性材料选大螺旋角,脆性材料选小螺旋角;④涂层:高速切削或难加工材料需涂层钻头。例如,加工 45# 钢(HB200)时,应选 W6Mo5Cr4V2 高速钢钻头,直径 10mm,螺旋角 25°,顶角 118°,未涂层;加工 304 不锈钢时,需选整体硬质合金钻头,直径 8mm,螺旋角 30°,顶角 110°,TiAlN 涂层。安徽特长麻花钻头招商加盟工业加工中用苏氏高钴钻很省心,8% 的钴让钻头更耐用,钻难加工材料时效率高,还能省工具钱。
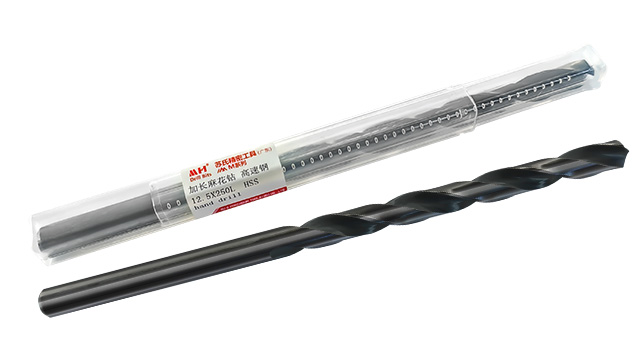
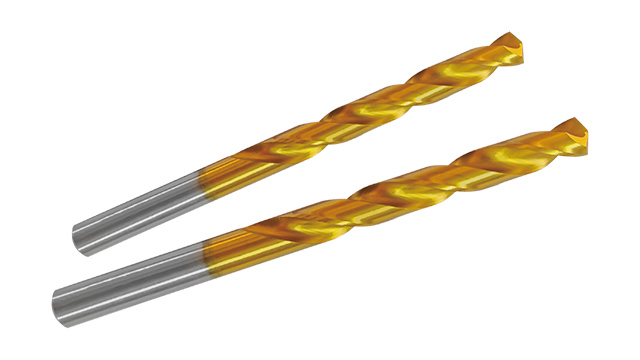
高钴钻、镀钛钻、加长钻、高钴加长钻 —— 多元选择,满足多样需求:苏氏麻花钻头拥有丰富的产品线,包括高钴钻、镀钛钻、加长钻、高钴加长钻等,能满足不同场景下的钻孔需求,为用户提供多元化的选择。高钴钻凭借含钴高速钢基材的优势,在加工不锈钢、高温合金等难切削材料时表现出色,解决了普通钻头在这些材料上钻孔效率低、易磨损的问题。镀钛钻的工业级镀钛涂层使其在各种材料上都能保持良好的切削性能,延长使用寿命,适合对钻孔质量和效率有较高要求的场景。加长钻的长柄设计能深入狭窄空间和进行深孔加工,弥补了普通钻头长度不足的缺陷。高钴加长钻则结合了高钴钻的耐磨性和加长钻的深孔加工能力,适用于需要深度钻孔且材料较硬的场合。相比那些产品种类单一的品牌,苏氏能让您根据具体的钻孔材料、深度和精度要求,选择合适的钻头,确保每一次钻孔作业都能出色的完成。
重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。苏氏高钴加长钻减少多工具拼接麻烦,节省加工时间与采购成本,是复杂硬料深孔加工可选之一。
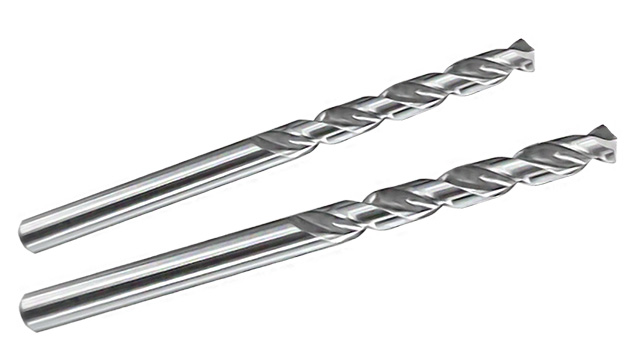
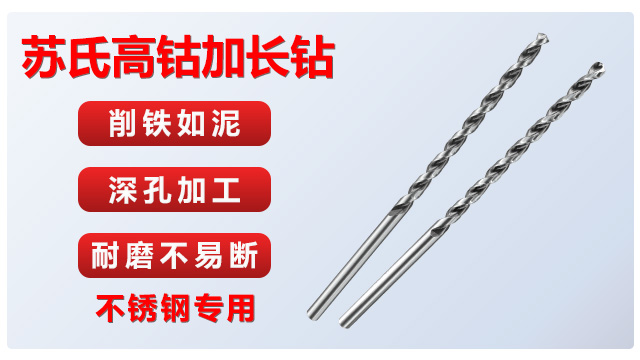
加长钻 —— 钢结构工程的深孔得力助手:钢结构厂房的建设中,经常需要钻深孔固定螺栓,苏氏加长钻的长度优势不可或缺。250mm 的加长钻体能轻松穿过 100mm 厚的 H 型钢腹板,高速钢材质的抗弯折性能确保钻孔过程不会 “跑偏”。其排屑槽的容积比普通加长钻大 40%,在钻削钢件时,能容纳更多切屑,减少退刀排屑的次数。对比市场上的同类产品,其柄部与钻体的过渡处采用圆弧设计,应力集中小,在长时间手持操作时不易疲劳。钢结构安装师傅们说,有了这款加长钻,给大型钢构件打连接孔再也不用 “分多次钻”,效率提高了一倍多。苏氏高钴加长钻在工业上很实用,能钻 4 到 13mm 的孔,长 150 到 300mm,又耐磨又能钻深,特别方便。安徽特长麻花钻头招商加盟
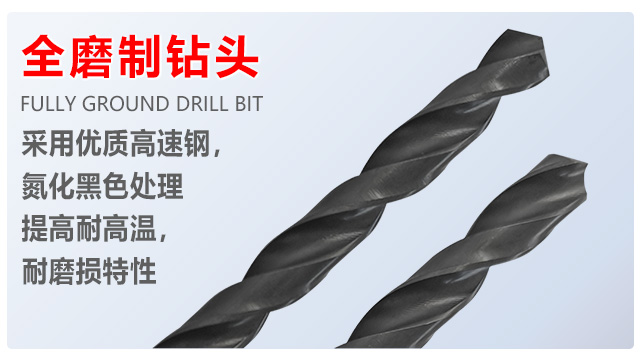
在工业上苏氏氮化钻,性能可靠且性价比高,适合工业大规模加工使用,为企业节省开支的同时确保生产质量。汕头内冷麻花钻头厂家现货
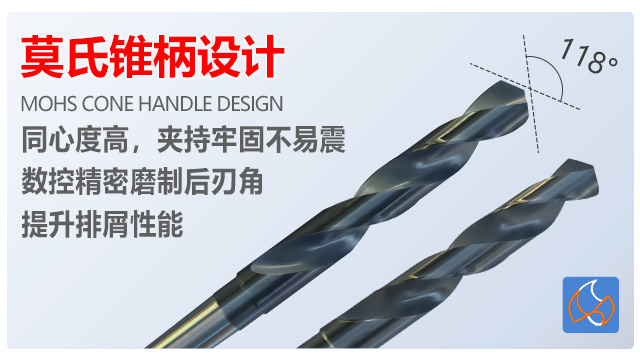
数控精密磨制刃口 ——精细切削的优势:数控精密磨制刃口技术是苏氏麻花钻头实现高精度切削的关键所在,这项技术体现了苏氏钻头的加工水平。我们采用高精度的数控磨床,对钻头刃口进行自动化打磨,每一个参数都经过电脑精确磨制,确保刃口的角度、锋利度和对称性都达到较高的标准。与传统手工磨制刃口相比,数控精密磨制的刃口误差更小,一致性更好,每一个钻头的性能都能保持稳定。锋利的刃口能快速切入材料,减少切削力,降低设备的负荷,同时也能保证钻孔的精度,使孔径误差在 0.01mm 以内。普通钻头手工磨制的刃口往往存在角度不一致、锋利度不足等问题,导致钻孔精度低、效率差,而苏氏麻花钻头凭借数控精密磨制的刃口,能明显提高钻孔效率和质量,为您节省大量的工作时间和成本。汕头内冷麻花钻头厂家现货