X、Y、Z 轴运动异常:如果 X、Y、Z 轴在运动过程中出现爬行、抖动或运动不顺畅等现象,可能是由于丝杠螺母副磨损、导轨润滑不良、伺服电机故障或数控系统参数设置不当等原因引起的。首先检查导轨和丝杠的润滑情况,添加适量的润滑脂。然后检查丝杠螺母副的磨损情况,如磨损严重应更换丝杠螺母副。接着检查伺服电机的工作状态,包括电机的转速、扭矩等参数是否正常。再检查数控系统的进给参数设置是否正确,如进给速度、加速度、加减速时间等参数,根据实际情况进行调整。卧式加工中心的排屑系统设计合理,及时清理切屑,避免加工干扰。稳定卧式加工中心保养
进入20世纪70年代,随着电子技术、计算机技术和伺服控制技术的飞速发展,卧式加工中心迎来了重要的技术突破期。数控系统的革新微处理器的出现使得数控系统的运算速度和控制精度得到了质的飞跃。新一代数控系统具备了更强的插补运算能力、多轴联动控制功能以及更友好的人机交互界面。这使得卧式加工中心能够实现更为复杂的加工轨迹规划,如三维曲面的精确加工。同时,数控系统的存储容量大幅增加,可存储更多的加工程序,为实现自动化批量生产提供了有力支持。上海高精度卧式加工中心哪家好卧式加工中心的主轴转速范围广,适应不同材料与工艺的加工要求。
高精度的主轴系统
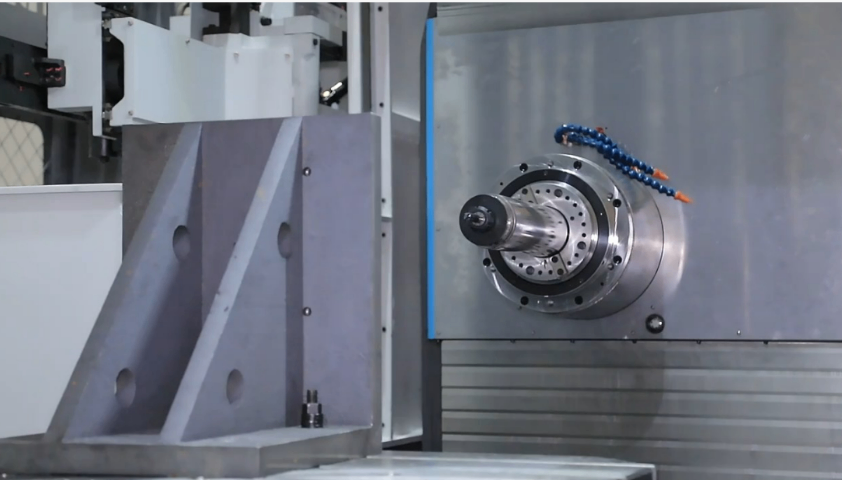
主轴是卧式加工中心的关键部件之一,直接影响着加工精度和表面质量。卧式加工中心的主轴通常采用精密轴承支撑,具备高转速、高扭矩和高精度的特点。先进的主轴技术,如电主轴、陶瓷轴承等的应用,使得主轴能够在高速运转时保持较低的温升和良好的回转精度,满足各种材料和复杂形状零件的加工需求。例如,在航空航天领域加工钛合金、镍基合金等难切削材料时,高扭矩的主轴能够提供足够的切削力,确保加工的顺利进行;而在模具制造行业,高转速的主轴则有助于实现高精度的曲面加工,提高模具的表面质量和加工效率。
电气系统故障
数控系统死机:数控系统死机可能是由于系统软件故障、硬件过热、内存不足或外部干扰等原因引起的。首先尝试重启数控系统,如果问题仍然存在,则检查系统软件是否有更新版本,如有更新应及时进行升级。同时,检查数控系统的硬件设备,如CPU风扇是否正常运转、内存是否有故障等。此外,避免在数控系统附近使用强电磁干扰源,如电焊机、高频淬火设备等。
驱动器报警:驱动器报警通常表示伺服电机或驱动器本身出现故障。首先查看驱动器的报警代码,根据报警代码查找故障原因。可能的原因包括电机过载、编码器故障、驱动器电源模块故障、通信线路故障等。针对不同的故障原因,采取相应的排除措施,如检查电机负载是否过大、更换编码器、维修或更换驱动器电源模块、检查通信线路连接是否良好等。 高稳定性的卧式加工中心在能源装备制造中,加工关键部件。
在卧式加工中心开始加工后,操作人员应时刻密切关注切削状态。通过观察切削声音、切削力的变化以及切屑的形状、颜色和排出情况等,来判断切削过程是否正常。正常的切削声音应平稳、均匀,无尖锐刺耳或异常沉闷的声音。如果切削声音发生明显变化,可能意味着刀具磨损、切削参数不合理或工件材质不均匀等问题。切削力的大小可以通过机床的显示屏或外接的测力装置进行监测,切削力过大可能导致刀具折断、工件变形或机床过载,此时应及时调整切削参数或检查刀具与工件的装夹情况。切屑的形状和颜色也能反映切削过程的好坏,例如,连续的带状切屑且颜色均匀,通常表示切削过程较为平稳;而如果出现块状切屑、缠绕状切屑或切屑颜色异常(如发蓝、发黑),则可能提示切削参数不当或刀具出现问题,需要及时采取措施加以调整或解决。排屑性能优异,借助重力作用与高效排屑装置,能及时清理切屑,避免切屑缠绕对加工质量和机床造成不良影响。工业卧式加工中心性能
精密的卧式加工中心在医疗器械制造中,满足精密零部件的加工需求。稳定卧式加工中心保养
卧式加工中心的发展趋势与挑战:
智能化与自动化程度提升:在工业 4.0 和智能制造的大背景下,卧式加工中心的智能化和自动化程度将进一步提升。机床将具备更强大的自适应控制能力、智能编程功能、远程监控与诊断功能等,实现加工过程的自主优化和无人化生产。此外,与工业互联网、物联网等技术的融合将使卧式加工中心成为智能工厂中的重要节点,实现设备之间的互联互通和数据共享,提高整个生产系统的协同性和智能化水平。
绿色环保制造:环保意识的增强将促使卧式加工中心在设计和制造过程中更加注重绿色环保。采用节能型的电机、液压系统和冷却系统,优化切削液的使用和回收处理,减少机床在运行过程中的能源消耗和环境污染,实现可持续发展的绿色制造。 稳定卧式加工中心保养