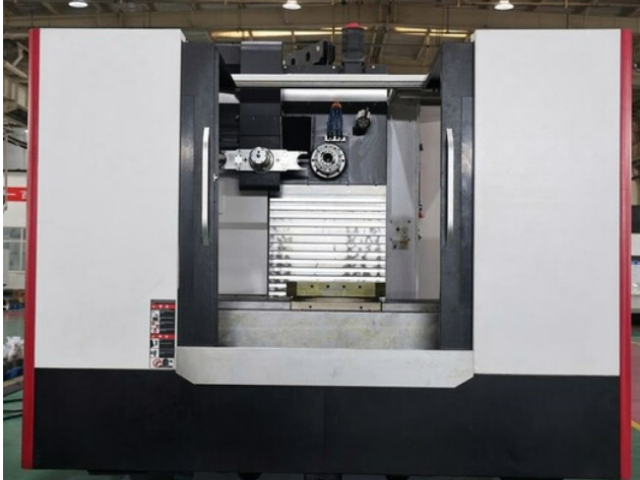
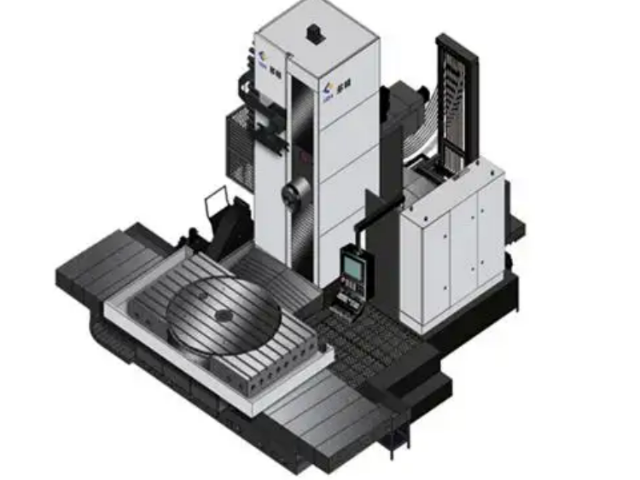
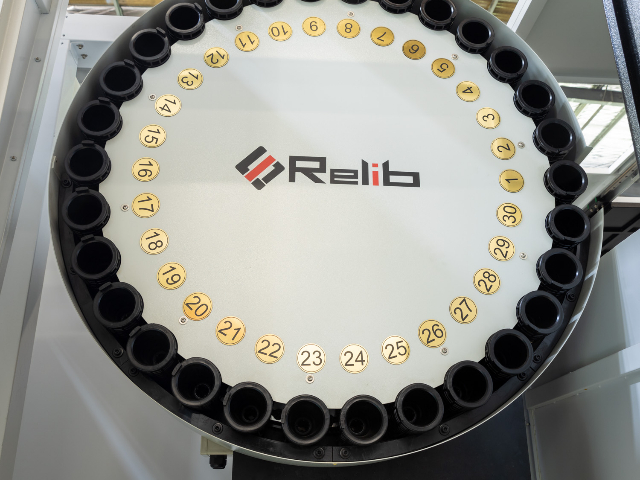
起源探索期:数控卧式加工中心的起源可追溯至 20 世纪 50 年代末。当时,工业生产对复杂零件的批量加工需求日益增长,传统立式加工中心在处理多面加工零件时,需多次装夹,效率低下且精度难以保证。1958 年,美国 K&T 公司在数控机床基础上,研制出世界首台卧式加工中心,其采用旋转工作台,可实现零件一次装夹完成多面加工,开启了高效加工的新纪元。早期设备结构简陋,数控系统依赖电子管,体积庞大且稳定性差,但它打破了传统加工模式,为后续发展奠定了基础,很快在**、航空领域得到初步应用。具备故障自诊断功能,高传四开卧式加工中心及时预警故障,减少停机时间。精密卧式加工中心简介
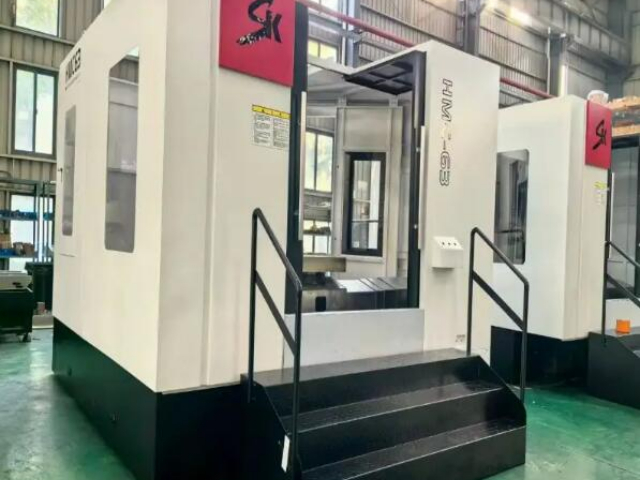
卧式加工中心以其良好的加工精度著称。其采用高精度的滚珠丝杠和直线导轨,配合先进的数控系统,定位精度可达 ±0.005mm 甚至更高。在加工过程中,通过对各坐标轴的精确控制,能够实现复杂轮廓的高精度加工。例如,在加工航空发动机的叶轮等精密零件时,卧式加工中心能够精确控制刀具路径,确保叶片的型面精度和表面粗糙度满足严苛要求。主轴的回转精度也是保证加工精度的关键因素,高精度的主轴轴承和精密的制造工艺,使得主轴在高速旋转时,跳动量极小,从而保证了加工出的零件具有较高的圆度和圆柱度 。上海国产卧式加工中心保养多面体复合加工能力强大,可替代多台立式机床完成复杂工序。
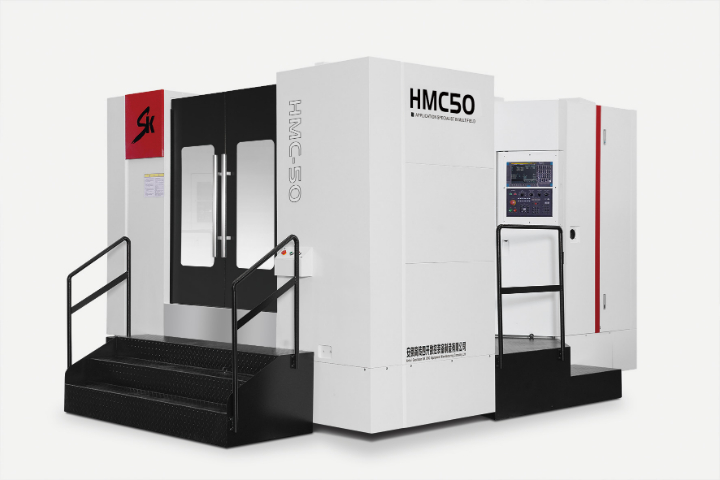
20 世纪 60-70 年代,数控卧式加工中心进入技术雏形阶段。国外企业开始采用晶体管数控系统,替代电子管,设备体积缩小,稳定性***提升。1965 年,日本发那科推出***具有实用价值的卧式加工中心,配备自动换刀装置(ATC),换刀时间缩短至 10 秒以内,加工效率翻倍。此时的设备多为 3 轴联动,可加工中等复杂度零件,在汽车发动机缸体、变速箱壳体加工中崭露头角。国内尚处于技术空白,*通过引进少量设备进行仿制研究,未形成自主生产能力。
卧式加工中心在设计和应用过程中,注重加工效率与质量的平衡。通过优化刀具路径、选择合适的切削参数以及采用先进的加工工艺,在保证加工质量的前提下,尽可能提高加工效率。例如,在粗加工阶段,采用较大的切削深度和进给速度,快速切除大量金属,提高加工效率;在精加工阶段,减小切削参数,提高加工精度和表面质量。同时,数控系统的智能化控制功能能够根据加工过程中的实际情况,实时调整加工参数,确保加工效率与质量始终处于比较好平衡状态。此外,自动化上下料系统和快速换刀装置的应用,也有效缩短了辅助时间,进一步提高了加工效率 。具备镜像加工功能,高传四开卧式加工中心简化对称零件编程,提高加工效率。
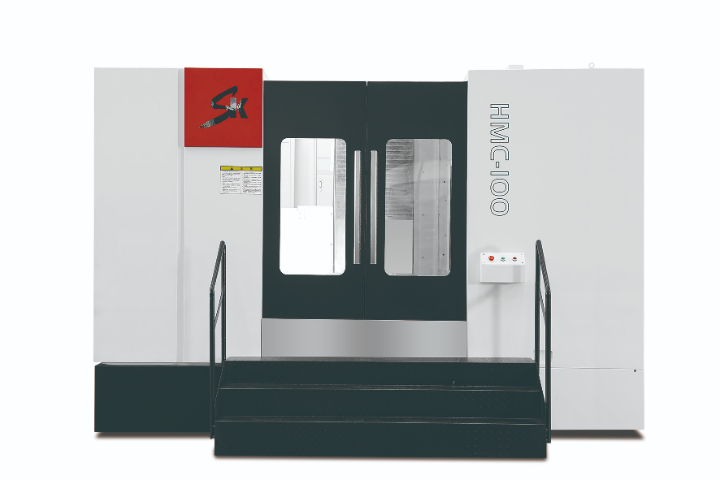
自动换刀功能是数控卧加加工中心提高加工效率的重要手段之一。如前所述,自动换刀装置能够在短时间内完成刀具的更换,使机床能够连续进行多种工序的加工。此外,数控卧加加工中心还可以配备自动化上下料系统、工件检测系统等,实现加工过程的自动化。自动化上下料系统可以根据加工节拍自动将待加工工件搬运至机床工作台,并将加工完成的工件取出,减少了人工操作时间和劳动强度。工件检测系统则能够在加工过程中对工件的尺寸、形状等进行实时监测,一旦发现加工误差超出允许的范围,及时进行调整或报警,避免了废品的产生,提高了加工的可靠性和效率。支持 CAD/CAM 数据导入,高传四开卧式加工中心编程高效,缩短生产准备周期。江苏可靠卧式加工中心价格优惠
切屑易于被冲刷排出,有效避免切屑残留对已加工表面的损伤。精密卧式加工中心简介
不同行业和用户对卧式加工中心的需求存在差异,因此许多机床制造商提供可定制化的设计方案。用户可以根据自身的加工工艺、工件尺寸、生产规模等要求,与制造商沟通,定制符合自己需求的卧式加工中心。定制化内容包括机床的规格参数,如工作台尺寸、行程范围、主轴功率等;功能配置,如刀库容量、自动换刀方式、多轴联动功能等;数控系统的选择和定制化开发等方面。通过可定制化设计,用户能够获得适合自己生产需求的机床设备,提高生产效率和经济效益 。精密卧式加工中心简介