21 世纪初,为了进一步提高生产效率,降低人工成本,龙门加工中心的自动化上下料系统得到了快速发展。**初的自动化上下料系统相对简单,主要通过机械手臂或传送带实现工件的装卸。随着技术的不断进步,如今的自动化上下料系统已经具备了高度的智能化和柔性化。例如,一些自动化上下料系统可以根据工件的形状、尺寸和加工要求,自动调整抓取和放置的动作,实现对不同类型工件的高效装卸。同时,与机床的数控系统实现了无缝对接,能够在加工过程中快速准确地完成工件的更换,**提高了机床的利用率和生产效率。每月需对主轴锥孔及刀柄进行清洁并涂抹轻质防锈油防止氧化。江苏大型龙门加工中心哪家好
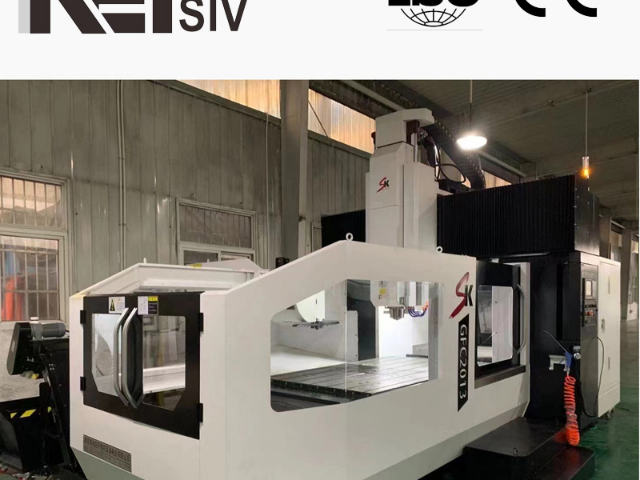
在国外,提升数控龙门铣床加工精度一直是研发重点。通过优化机床结构设计,采用高精度的传动部件和检测装置,以及先进的误差补偿技术,加工精度不断突破。部分**数控龙门铣床加工精度达到纳米级,能够满足超精密加工领域的***要求。在航空航天领域,高精度数控龙门铣床用于加工航空发动机的关键零部件,确保发动机性能和可靠性。在电子制造领域,可加工高精度的芯片封装模具等,推动了电子产业的发展。国内企业在精度提升方面也奋起直追。以沈阳机床集团为例,在零部件加工环节采用先进设备,确保关键部件如床身和立柱的加工精度可达,满足**制造业需求。经过多年努力,国产数控龙门铣床的加工精度已达到微米级,部分**产品甚至达到亚微米级,在航空航天、精密模具等对精度要求较高的领域逐渐崭露头角,缩小了与国外先进水平的差距。 江苏大型龙门加工中心哪家好钻孔与镗孔时,高传四开龙门加工中心通过主轴与镗刀,加工出高精度孔系。
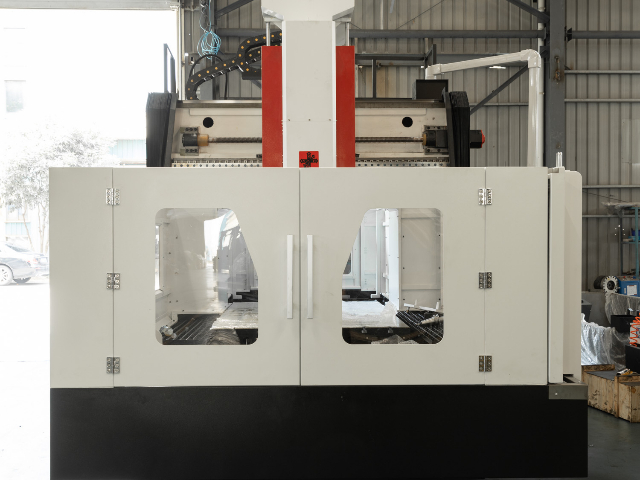
物联网技术的应用使龙门加工中心具备远程监控功能。通过振动传感器、温度传感器和电流监测装置,实时采集设备状态数据。预测性维护系统可提前200小时预警主轴轴承故障,减少意外停机。数字孪生技术构建虚拟机床模型,优化加工参数。部分**机型配备AR操作指导系统,降低技术人员培训难度。20世纪50年代,***代龙门铣床出现,采用机械传动和手动操作。70年代引入数控技术,实现三轴联动。90年代随着CAD/CAM技术发展,五轴龙门加工中心问世。21世纪初,直线电机驱动和高速电主轴技术突破,使加工效率大幅提升。近年来,复合加工龙门中心(集成车削、磨削功能)和超大型龙门机床(加工长度超30m)不断刷新制造极限。
在全球倡导绿色环保的大背景下,近年来龙门加工中心在设计和制造过程中更加注重节能减排和环保要求。一方面,通过优化机床的结构设计和选用高效节能的驱动系统,降低了机床的能耗。例如,采用新型的节能电机和智能控制系统,使机床在运行过程中能够根据实际加工需求自动调整功率,减少能源浪费。另一方面,在切削液的使用和处理方面也进行了改进,采用环保型切削液,并配备了先进的切削液回收处理系统,减少了切削液对环境的污染。这些改进措施不*符合环保要求,也降低了企业的生产成本,实现了经济效益和环境效益的双赢。动柱龙门加工中心立柱可横向移动,增加 Y 轴运动范围,加工更宽工件更具优势。
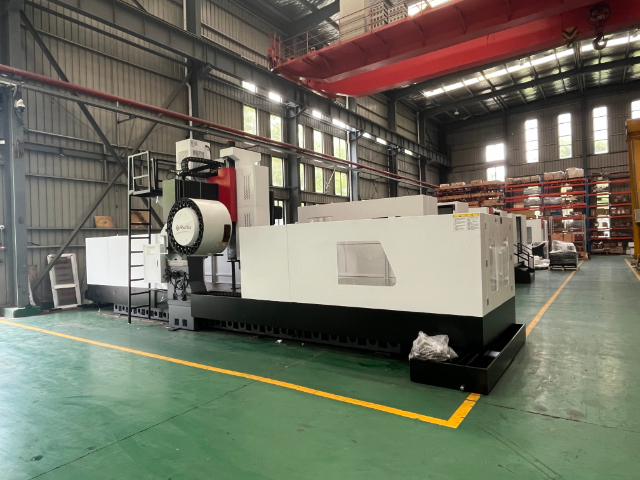
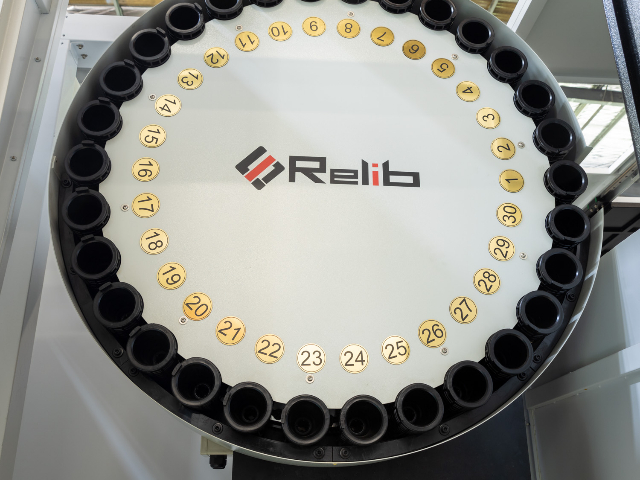
一次装夹即可完成多种加工任务,如铣削、钻孔、镗孔、攻丝等多工序连续作业。在加工大型机械零件时,无需频繁换装工件,减少了辅助时间。同时,其具备高速切削能力,主轴转速和进给速度可根据加工材料和工艺要求灵活调整,快速切除材料,大幅缩短加工周期。对于批量生产的企业,能显著提高单位时间内的产量,增强市场竞争力。强大的自动化功能:通过编程控制,可实现加工过程的全自动化。操作人员只需在加工前输入加工程序,机床就能按照预设路径和参数自动运行,减少了人工干预,降低了劳动强度。在长时间连续加工中,自动化运行能保持稳定的加工节奏,避免因人为疲劳导致的加工误差。而且,部分数控龙门铣床还配备了自动换刀系统,可在加工过程中根据程序指令快速更换刀具,进一步提高加工效率。 定期备份数控系统参数,以防数据丢失导致设备无法正常运行。江苏大型龙门加工中心哪家好
数控龙门加工中心,靠稳定的电气控制系统,确保设备运行可靠,加工过程顺畅无阻。江苏大型龙门加工中心哪家好
针对风电轮毂、船舶螺旋桨等超尺寸工件,龙门加工中心提供定制化方案。工作台宽度可达5米,承重10吨以上,如科德数控的KMC系列配备全闭环光栅尺,确保大行程下的稳定性。某案例显示,加工直径8米的风电齿轮箱时,通过分度头与机床联动,圆度误差控制在0.02mm内。
汽车覆盖件模具要求表面粗糙度Ra0.8μm以内,龙门加工中心通过高速主轴(18,000rpm)和微量润滑技术实现镜面效果。日本森精机的NMV系列采用热对称设计,温升控制在±1℃内,避免热变形导致的尺寸偏差。某模具厂使用后,修模率降低30%。 江苏大型龙门加工中心哪家好