20世纪90年代,国外数控卧式加工中心进入高速发展阶段。电主轴技术成熟,主轴转速突破15000r/min,快移速度达40m/min,加工效率较80年代提升3倍。直线电机驱动技术应用,实现纳米级定位精度。日本马扎克推出的卧式加工中心,采用模块化设计,可根据需求配置不同轴数和工作台,满足个性化加工需求。此时,汽车制造业的规模化生产推动卧式加工中心向柔性生产线集成,与机器人、自动化物流系统结合,实现24小时无人值守生产。国内在90年代加快追赶步伐。1992年,北京机床研究所研制出具有自主知识产权的五轴卧式加工中心,**。1998年,大连机床集团通过并购美国英格索尔公司部分资产,获得卧式加工中心**技术,产品精度提升至±。这一时期,国内汽车工业快速发展,对卧式加工中心需求激增,年需求量从1990年的不足百台增至2000年的1200台,带动沈阳机床、昆明机床等企业扩大产能,但**市场仍被进口产品占据。 具备远程监控功能,高传四开卧式加工中心方便管理者实时掌握设备运行状态。江苏高效卧式加工中心价格
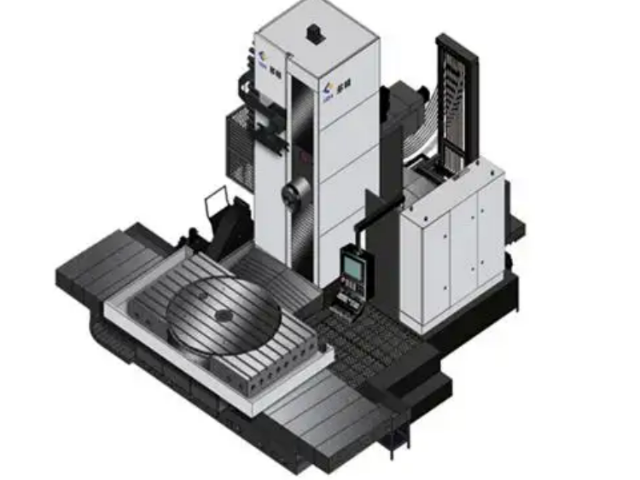
随着工业互联网技术的发展,越来越多的卧式加工中心具备了远程监控与诊断功能。通过网络连接,操作人员和维修人员可以在远程实时监测机床的运行状态,包括主轴转速、进给速度、刀具磨损、设备故障等信息。当机床出现故障时,系统会自动发送报警信息,并将故障数据上传至远程服务器。维修人员可根据这些数据进行远程诊断,分析故障原因,并制定维修方案。必要时,还可以通过远程操作对机床进行调试和维护,提高了设备的维护效率,减少了停机时间,降低了企业的生产成本 。江苏卧式加工中心联系方式支持多工序集中加工,高传四开卧式加工中心减少工件装夹次数,降低误差。
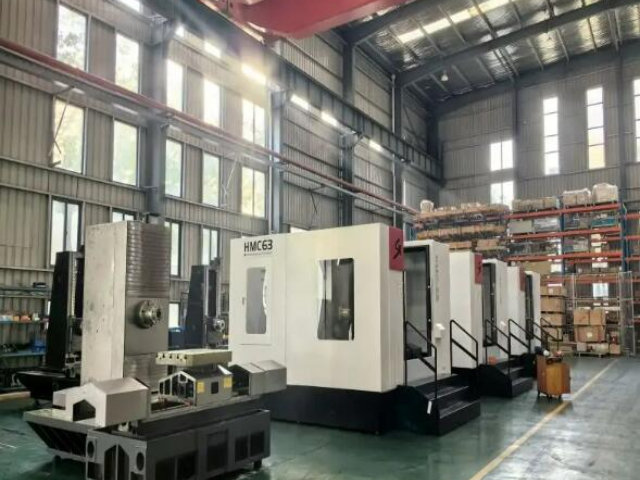
不同行业和用户对卧式加工中心的需求存在差异,因此许多机床制造商提供可定制化的设计方案。用户可以根据自身的加工工艺、工件尺寸、生产规模等要求,与制造商沟通,定制符合自己需求的卧式加工中心。定制化内容包括机床的规格参数,如工作台尺寸、行程范围、主轴功率等;功能配置,如刀库容量、自动换刀方式、多轴联动功能等;数控系统的选择和定制化开发等方面。通过可定制化设计,用户能够获得适合自己生产需求的机床设备,提高生产效率和经济效益 。
五轴联动功能,实现复杂曲面加工五轴龙门高速铣床通过A/C轴摆头或双转台结构,实现复杂曲面的多角度加工,减少装夹次数,提高精度。例如,在叶轮、螺旋桨或汽车覆盖件模具加工中,五轴联动可一次性完成所有工序,避免多次定位带来的累积误差。部分**机型采用RTCP(旋转刀具中心点控制)技术,确保刀具在任意角度下仍能保持精细切削路径,曲面加工精度可达±0.005mm。此外,五轴动态优化算法可自动调整进给速率,避免高速切削时的过切或振动问题。在航空航天领域,高传四开卧式加工中心加工飞机结构件、发动机零件,性能稳定。
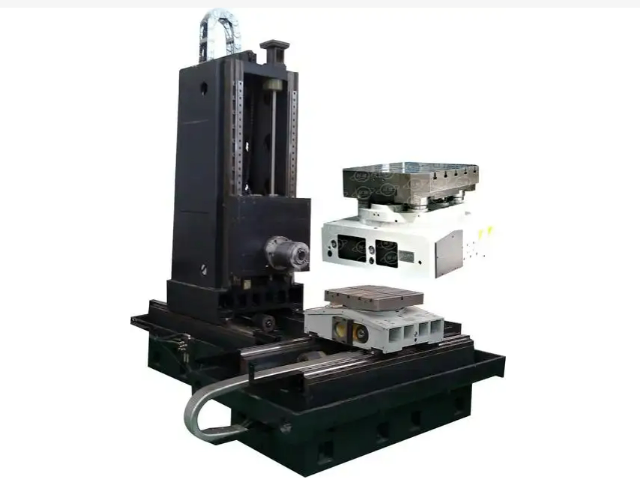
卧式加工中心在设计时充分考虑了操作与维护的便捷性。操作界面采用人性化设计,布局合理,操作按钮和显示屏清晰易懂,操作人员经过简单培训即可上手操作。数控系统的操作软件功能丰富,支持图形化编程、参数设置、程序模拟等功能,方便操作人员进行程序编辑和机床调试。在维护方面,机床的关键部件,如主轴、导轨、丝杠等,都易于拆卸和更换,且各部件的维护点标识清晰。同时,机床还配备了完善的故障诊断系统,能够实时监测机床的运行状态,当出现故障时,迅速定位故障点并提供详细的故障信息,为维修人员提供便利,缩短维修时间 。高传四开卧式加工中心采用模块化设计,维修便捷,降低设备维护难度。江苏卧式加工中心联系方式
多面体复合加工能力强大,可替代多台立式机床完成复杂工序。江苏高效卧式加工中心价格
龙门高速铣床采用高刚性铸铁或焊接钢结构,横梁和立柱经过有限元优化设计,确保在高速切削时仍能保持较好的稳定性。相比传统C型机床,龙门结构在加工大型工件(如模具、航空航天结构件)时能有效分散切削力,减少振动,提高加工精度。例如,某些**机型采用双层壁箱型结构,刚性提升30%以上,即使在重切削(如钛合金粗加工)时也能保持±0.01mm的定位精度。此外,部分机型还配备液压平衡系统,确保横梁在Z轴移动时的平稳性,避免因自重导致的精度损失。江苏高效卧式加工中心价格