轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积铜基过渡层(厚度 0.2-0.3mm)填充点蚀坑,后续叠加镍基耐磨镀层(厚度 0.5-0.8mm),...
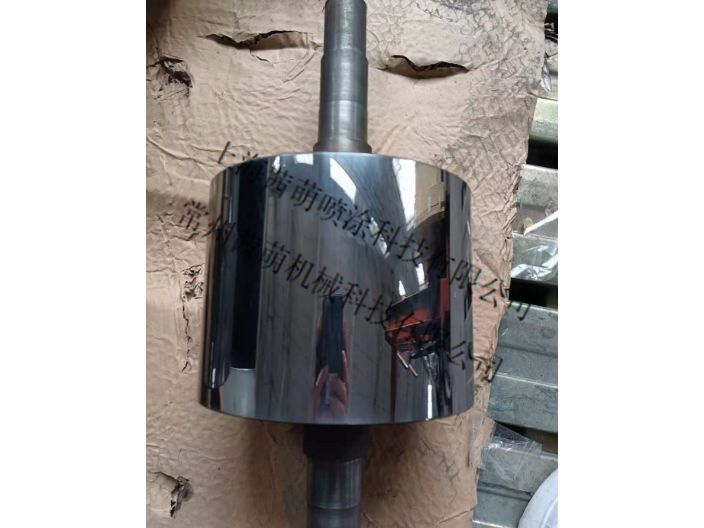
轴修复基本参数
- 品牌
- 茜萌热喷涂
- 型号
- 上海茜萌喷涂科技有限公司
轴修复企业商机
1、不符合国家标准和厂家图纸要求而又不能利用;2、锈蚀严重或超过有效期限,又不能修复再生;3、耗能高,且效率低,技术状况落后;4、国家规定报废,且不能利用。5、虽然可以修复,但修复费用高。二、一般机件(一)床身、箱体、壳体等铸件1、由于机床导轨面磨损或研伤而破坏机床精度时,应修复。2、床身、箱体等有裂纹或漏油等缺陷,在不影响设备的强度、刚度及精度条件下,可以采用修复而不换新。否则要更换。3、箱体上有配合关系的孔,其几何精度(圆度误差、圆柱度误差)超过孔的本身公差时,要修复。4、箱体上安装滚动轴承的孔,其配合精度不能超过原定的次一等级配合公差,如原孔为K7,磨损后为Js6,可不修换。若发现轴承孔与轴承外圈有滑动痕迹或装配后轴承外圈松动者,孔径必须修复。轴修复的运用领域有哪些?浙江陶瓷轴修复材料
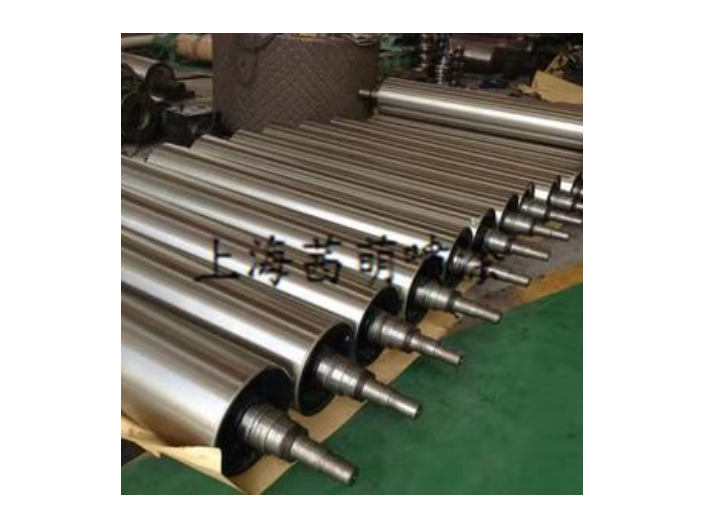
修复步骤:1)首先依据图纸或现场测量制作工装,工装的制作严格按照修复工艺;2)做好前期准备工作,即设备的拆卸,工装的加工,相关工具和人员的准备工作等,确保足够的施工空间及安全的工作环境;3)轴表面的初步清理工作,即将轴承位及前轴肩或者后轴肩定位面表面的油污擦拭干净,并去除高点、毛刺、锈层等;4)测量核实轴承位的宽度,因为一旦轴承位出现磨损,轴承内圈会在轴上转动,也会造成轴向定位面的磨损。所以测量核实轴承位的宽度非常有必要,必要时需要在轴承内圈定位面上加垫圈以恢复轴承的轴向安装位置;5)将工装内外表面擦拭干净,并将两个半圆工装紧固好,使用测量工具检测工装的加工精度,包括定位尺寸,修复尺寸及工装内径的圆度等;6)工装尺寸测量完毕确定合格后进行空试工装。空试工装前将前轴肩或者后轴肩表面彻底清理干净,然后安装至轴的表面,保证工装安装后不松动,且两个半圆结合面能够紧紧配合在一起;松江区特氟龙轴修复轴修复可以去哪里购买?
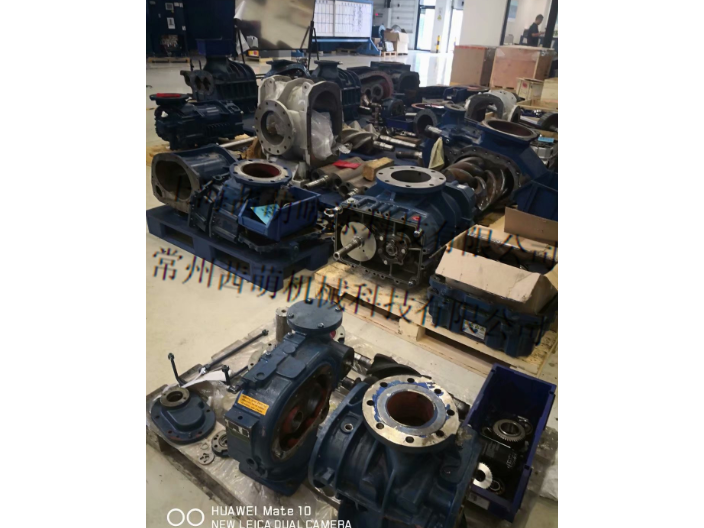
更换轴头对于尺寸超差或探伤不合格轴头,经车削加工后沉没辊轴头直径小于©80(稳定辊和校正辊轴头直径小于©35)仍有异常缺陷的必须更换轴头。轴头堆焊修复次数超过2次的同样必须做轴头更换处理。沉没辊、稳定辊和纠正辊更换的轴头采用H03Cr19Ni12Mo2Si。锻件必须按YB/级标准执行,锻造比必须保证》,锻件须进行固溶处理。锻件探伤应按YB/1级标准。焊接前需对轴头进行着色探伤,探伤合格后才可进行焊接操作。焊接材料必须与轴头材料相同,即采用©不含铁素体的材质为H03Cr19Ni12Mo2Si(ER316L的不锈钢焊条,为了保证堆焊层无气孔、夹渣和热裂纹等缺陷,堆焊或焊接时应采用小电流、高焊速、窄焊道及控制层间温度等工艺措施,限制熔池热输入,提高熔池冷却速度,减少偏析。焊接完成后按尺寸要求对轴头进行加工。更换轴头的辊子除提供常规检查报告外,还需提供更换轴头的材质报告(含化学成分和性能),以及焊缝处的着色和超声波探伤报告。
(六)链传动链轮的许用磨损量为5mm,链条的伸长量比原带距长2%~2.5%。(七)带传动带轮轮缘及轮辐由损坏及断裂现象应报废,在不影响精度要求,可以补焊修复。带轮工作面的表面粗糙度大于Ra1.6μm,轮面凹凸不平时,应修复。V型带槽底与传动带底面的间隙小于标准间隙的1/2时,应修复。带轮(大于250㎜)的径向圆跳动误差及端面跳动误差大于0.3㎜时,应修复。2、定量使用极限径向间隙的极限值为原始间隙的2~3倍,其中对于转速大于1500r/min时取2倍,小于1500r/min时取3倍。轴向极限窜动量大于1mm时进行调整或更换。基准安装间隙为0.25~0.40mm。内、外圈和滚动体表面质量,如裂纹、缺损、凹坑、锈蚀、不光洁或毛刺等,应及时进行更换处理,保持器磨损超过厚度1/2,也应进行更换。上海茜萌告诉您轴修复如何去使用呢?
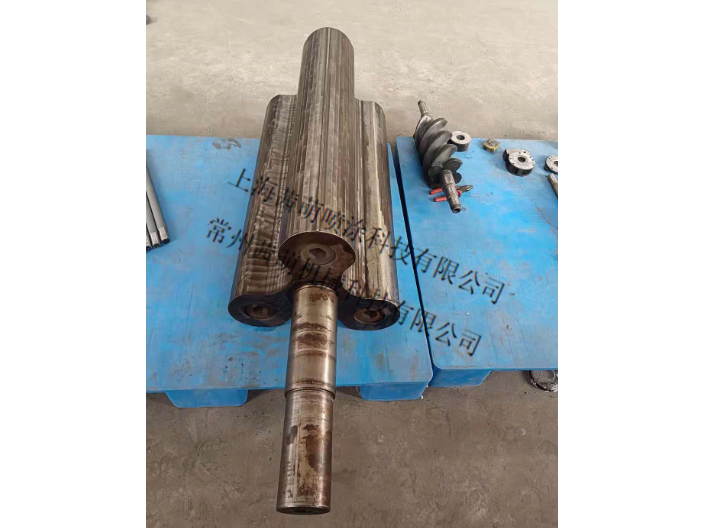
巴氏合金由美国大巴比特发明,又称白合金。巴氏合金的主要成分为:锡、铅、锑、铜,锑、铜用以提高合金的强度和硬度。因其有良好的耐磨性、导热性以及特殊的组织结构有利于减少磨擦,从而***用于大型机械的主轴轴瓦、轴套等。巴氏合金分为锡基合金和铅基合金,因锡基合金的强度、硬度和耐蚀性较铅基合金强,所以应用较为***,其常用牌号有ZChSnShll-6,ZChSnShB-4等,而铅基合金的造价较锡基合金低,也是部分客户的优先.其常用牌号有ZChPhSh16-16-2.ZChPhSh1-16-1等。你知道轴修复的特点吗?江苏表面轴修复报价
上海茜萌向您介绍轴修复的好处。浙江陶瓷轴修复材料
1.入锅新辊入锅之前,要对锌锅液面进行捞渣,要求表面无浮渣。沉没辊系吊装就位前对现场沉没辊底座及纠正辊底座进行清理,避免由于锌渣等异物的残留造成的辊系位置精度下降。吊装过程中应用引带适当牵引,以减少吊装过程中辊系晃动及磕碰。就位后应及时用气动扳手将沉没辊底座进行锁紧,两侧共8条螺栓。使用过程中要仔细、如实记录辊子使用状况。1.使用沉没辊的整个使用周期内做好使用情况记录,填写《2230冷轧镀锌沉没辊使用记录》。禁止沉没辊刮刀长时间与辊面接触,产线停车时,及时关闭沉没辊刮刀系统,严禁停车状态下刮辊。严格控制沉没辊刮刀压力,不能超过。正常情况下,要保证现场一套在使用,一套在预热炉预热,现场有一套在待安装或安装完毕;当现场辊子小于等于2套时,及时向工程师反应。浙江陶瓷轴修复材料
上海茜萌喷涂科技有限公司是我国超音速碳化钨喷涂,等离子陶瓷喷涂,轴类修复,等离子不粘涂层专业化较早的私营有限责任公司之一,公司成立于2016-07-13,旗下茜萌,已经具有一定的业内水平。公司主要提供从事喷涂科技领域内的技术开发、技术咨询、技术服务、技术转让,机械设备制造、加工、安装、维修,模具加工,五金制品、机械设备、机电设备、橡塑制品的批发、零售。 等领域内的业务,产品满意,服务可高,能够满足多方位人群或公司的需要。多年来,已经为我国机械及行业设备行业生产、经济等的发展做出了重要贡献。
与轴修复相关的文章
无锡超音速轴修复粉末
- 青浦区表面轴修复工艺 2026-03-09
- 静安区表面轴修复厂商 2026-03-08
- 江苏电弧轴修复厂商 2026-03-07
- 奉贤区特氟龙轴修复设备 2026-03-06
- 闵行区绝缘轴修复厂商 2026-03-05
- 浙江绝缘轴修复厂商 2026-03-04
- 淮南电弧轴修复 2026-03-03
- 安徽绝缘轴修复厂商 2026-03-02
- 徐汇区等离子轴修复 2026-03-01
- 闵行区超音速轴修复工艺 2026-02-28
- 淮安金属表面轴修复粉末 2026-02-27
- 奉贤区金属表面轴修复材料 2026-02-26
与轴修复相关的产品
与轴修复相关的新闻
-
闵行区陶瓷轴修复 2026-02-10 04:01:01高分子复合材料(如环氧树脂基、聚氨酯基)因施工便捷、耐腐蚀,成为轴类零件应急修复的推荐。这类材料无需复杂设备,通过涂抹、缠绕方式填充轴的磨损或划伤部位,固化后硬度可达邵氏 D85-95,抗压强度≥80MPa,与金属基体粘结强度≥15MPa。修复流程包括:表面处理(打磨去除油污锈蚀,露出金属本色)、调...
-
连云港 碳化钨轴修复厂家 2026-02-09 04:01:05金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液...
-
奉贤区绝缘轴修复工艺 2026-02-08 07:00:49花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台...
-
镇江等离子轴修复施工 2026-02-06 19:00:59精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子...
与轴修复相关的问题
新闻资讯
产品推荐
-
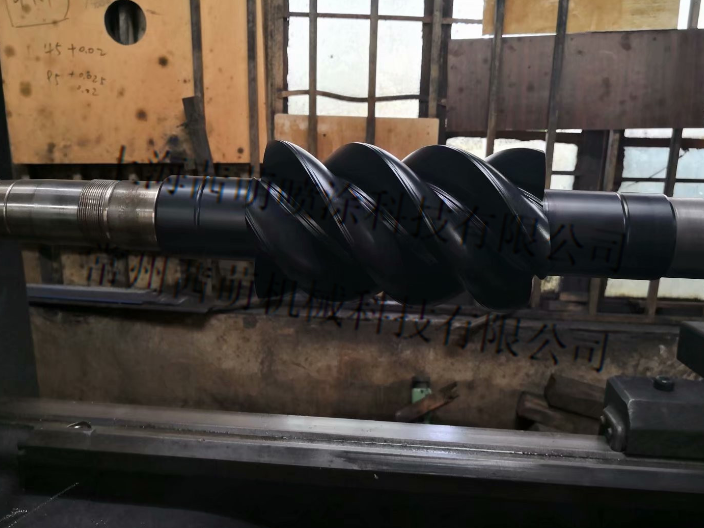
淮安金属表面轴修复粉末
2026-02-27 -
奉贤区金属表面轴修复材料
2026-02-26 -
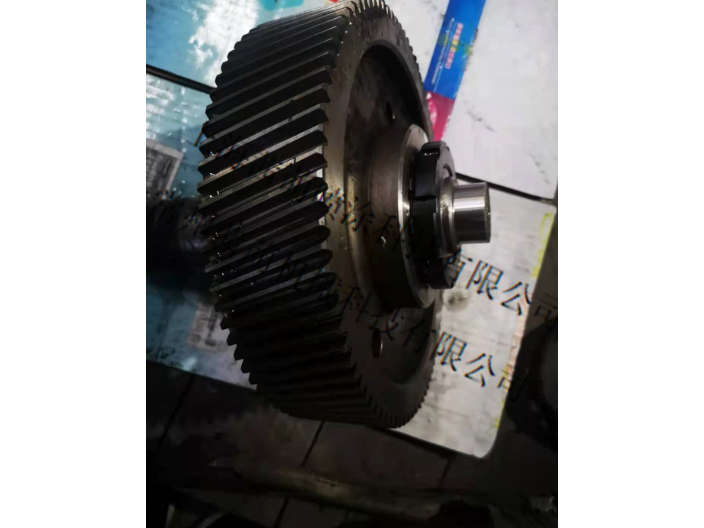
连云港超音速轴修复
2026-02-25 -
奉贤区超音速轴修复
2026-02-24 -
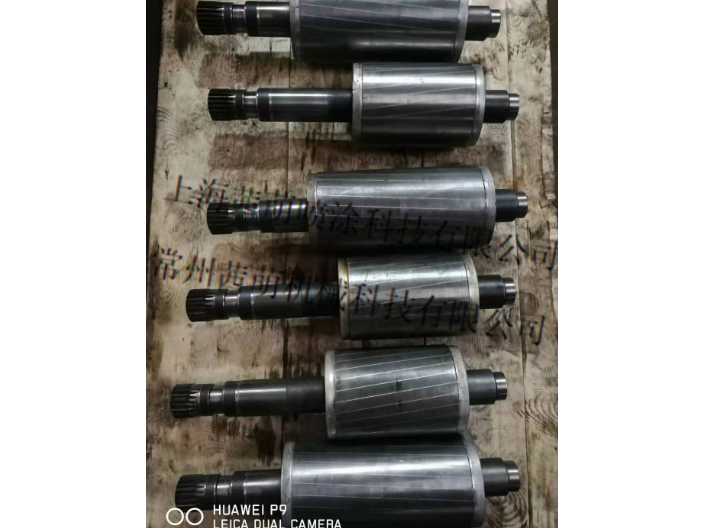
青浦区粉末轴修复技术
2026-02-13 -
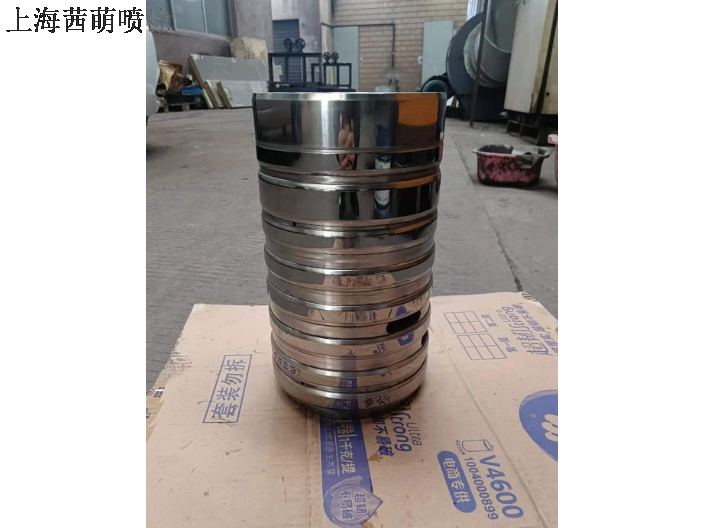
徐汇区表面轴修复工艺
2026-02-12 -
闵行区陶瓷轴修复
2026-02-10 -
连云港 碳化钨轴修复厂家
2026-02-09 -
奉贤区绝缘轴修复工艺
2026-02-08