轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积铜基过渡层(厚度 0.2-0.3mm)填充点蚀坑,后续叠加镍基耐磨镀层(厚度 0.5-0.8mm),...
轴修复基本参数
- 品牌
- 茜萌热喷涂
- 型号
- 上海茜萌喷涂科技有限公司
轴修复企业商机
7、一般轴类零件与轴套1)轴类零件的间隙配合和过渡配合的轴颈与轴套配合,其精度超过原设计公差的50%,应修复。2)修复轴类零件时,在直径上的尺寸减量一般不得超过原设计直径的1/20。对重要零件要进行强度验算。3)轴类零件的键槽损坏后,一般可以将键槽适当加大,比较大可按键宽标准尺寸增加一级,在强度许可并能保证原结构的情况下,可在适当位置另铣一键。4)长轴类零件的直线度误差超过0.1mm/1000mm,应校直修复。5)轴套外径配合精度超过原设计规定,或内孔尺寸超过本段***条规定时,应更换。上海茜萌告诉您轴修复如何去使用呢?长宁区表面轴修复
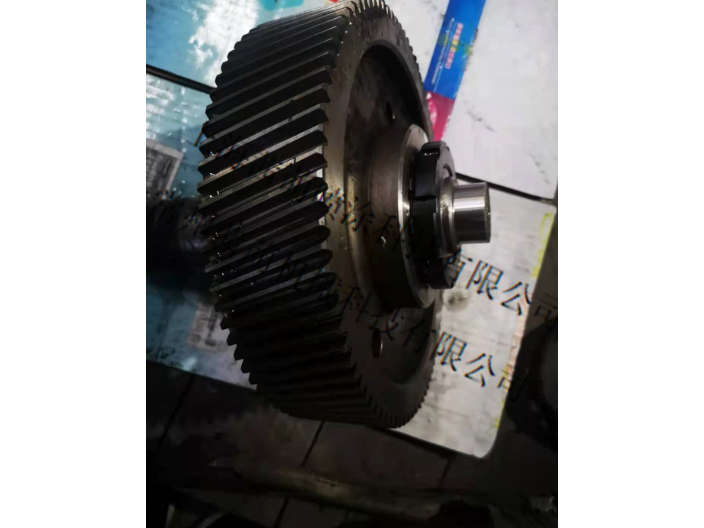
花键轴1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180.06Ф18~Ф300.07Ф30~Ф500.08(3)光杠的键槽宽度尺寸误差超过0.3mm者应修复。6、丝杠、闸瓦、丝杠螺母1)长丝杠直线度误差超过0.1mm/1000mm(不包括丝杠自重量)时,应修复。松江区超音速轴修复施工上海哪家的轴修复比较好?
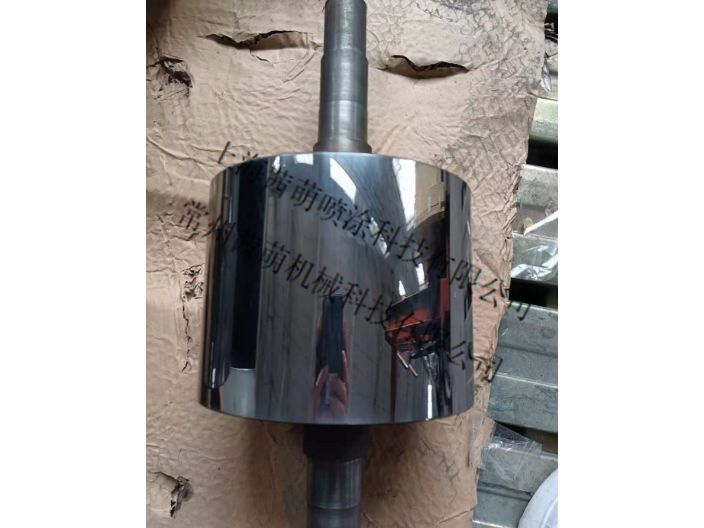
喷涂过程控制喷涂前必须进行喷涂前必须进行脱脂、预热及喷涂表面活化处理,喷涂方式采用超音速喷涂,且涂层性能满足以下几点:良好的涂层致密度,孔隙率w1%有效涂层厚度为0.08mm-0.10mm良好的涂层结合强度涂层硬度:》涂层具有优良的耐磨性涂层具有优良的抗咼温性能与抗腐蚀性能沉没辊封闭前粗糙度控制为RaA稳定辊和纠正辊封闭前粗糙度控制为〜21.封孔12.1封闭目的为了防止熔融锌液对辊面和基体的侵蚀,沉没辊、稳定辊和校正辊在辊面喷涂后,必须进行圭寸闭处理。圭寸闭处理的目的是使涂层更加致密,同时确保涂层中不存在游离的活性金属,如Ni、Cr、Co等,进而使涂层具有更强的耐锌侵蚀和抗粘锌能力。12.2封闭工艺对于涂层回用的沉没辊、稳定辊,退锌后必须进行表面清洁处理,再进行封闭处理。封闭处理采用**的封孔剂,在常温状态下,按一定的工艺要求和规范进行,要求封闭均匀,随后进行高温烧制,且严格控制热处理曲线,不允许有过烧、低热等现象。为避免影响封孔质量,要求辊子在自然降至室温后方可出炉。
三、起重运输设备1、桥式起重机1)、吊钩有下列情况之一,应报废。(1)裂纹。(2)危险断面磨损达原尺寸的10%。(3)开口度比原尺寸增加15%。(4)扭转变形超过10℃。(5)危险断面或吊钩颈部产生塑性变形。(6)板钩衬套磨损达原尺寸的50%,应报废衬套。(7)板钩心轴磨损达到原尺寸5%,应报废心轴。2)、钢丝绳有下列情况之一者,应报废。(1)起重机械钢丝绳在一个节距达到断股标准的应报废。(2)钢丝绳中有断股者应报废。(3)钢丝绳的钢丝磨损或腐蚀达到及超过原来钢丝直径的40%时,钢丝绳受过严重火灾或局部电火烧过时,应报废。(4)钢丝绳压扁变形及表面起毛刺严重者应报废。(5)钢丝绳的断丝数量不多,但断丝增加很快者应报废。(6)钢丝绳受冲击负荷后,该钢丝绳较原来长度延长到或超过0.5%者,应报废。上海茜萌告诉您如何正确使用轴修复?
3)、卷筒出现下述情况之一时,应报废。(1)裂纹。(2)筒壁磨损原壁厚的20%。4)、滑轮出现下述情况之一时,应报废。(1)裂纹。(2)轮槽不均匀磨损达3mm.(3)轮槽壁厚磨损达原壁厚的20%。(4)因磨损使轮槽底部直径减少量达钢丝绳直径的50%。(5)其他损害钢丝绳缺陷。5)、制动器的零件,出现下述情况之一时,应报废。(1)裂纹。(2)制动带磨擦垫片厚度磨损达原厚度的50%。(3)弹簧出现塑性变形。(4)小轴或轴孔直径磨损达原直径的5%。6)、制动轮有下述情况之一时,应报废。(1)裂纹。(2)起开机构的制动轮,轮缘厚度磨损达原厚度的40%。(3)其他机构的制动轮,轮缘厚度磨损达原厚度的50%。(4)轮面凹凸不平达1.5mm时,应对制动轮进行修磨。修复后轮缘厚度应符合本条件中的2、3条。7)、在钢轨上工作的车轮,出现下列情况之一时,应报废。(1)裂纹。(2)轮缘厚度磨损达原厚度的50%。(3)轮缘厚度弯曲变形达原厚度的20%。(4)踏面厚度磨损达原厚度的15%。(5)运行速度低于50mm/min时,椭圆度达1mm,当运行速度高于50mm/min时,椭圆度达0.5mm时。上海茜萌告诉您使用轴修复的便捷性。盐城金属轴修复工艺
轴修复的重要组成部分。长宁区表面轴修复
5、带负荷工作一个班后,应检查法兰联接螺栓是否松动,并以规定的拧紧力矩再次拧紧,如此重复几个班,直到拧紧力处于稳定状态。6、万向轴的关节轴承和花键副处,在高温工作条件下应每隔1-2周加油脂一次,在一般工作条件下每连续工作500小时加油脂一次,在间断工作条件下每三个月加油脂一次。油脂牌号采用2号工业锂基润滑脂。7、在工作运转中,应经常观察万向轴是否发生异常的径向摆动和轴承发热等现象,发现这些现象必须及时维修。8、正常工作的万向轴,维修期一般在半年至一年或随设备进行维修,维修检查项目为:(1)轴承滚道,十字轴轴径和滚子的磨损量或压陷量>0.25mm者需要更换。(2)轴承端面与档板接触面的磨损量>0.35mm者需要更换。(3)花键副配合表面磨损量>0.35mm者需要更换。长宁区表面轴修复
上海茜萌喷涂科技有限公司是我国超音速碳化钨喷涂,等离子陶瓷喷涂,轴类修复,等离子不粘涂层专业化较早的私营有限责任公司之一,公司成立于2016-07-13,旗下茜萌,已经具有一定的业内水平。公司主要提供从事喷涂科技领域内的技术开发、技术咨询、技术服务、技术转让,机械设备制造、加工、安装、维修,模具加工,五金制品、机械设备、机电设备、橡塑制品的批发、零售。 等领域内的业务,产品满意,服务可高,能够满足多方位人群或公司的需要。多年来,已经为我国机械及行业设备行业生产、经济等的发展做出了重要贡献。
与轴修复相关的文章
无锡超音速轴修复粉末
- 青浦区表面轴修复工艺 2026-03-09
- 静安区表面轴修复厂商 2026-03-08
- 江苏电弧轴修复厂商 2026-03-07
- 奉贤区特氟龙轴修复设备 2026-03-06
- 闵行区绝缘轴修复厂商 2026-03-05
- 浙江绝缘轴修复厂商 2026-03-04
- 淮南电弧轴修复 2026-03-03
- 安徽绝缘轴修复厂商 2026-03-02
- 徐汇区等离子轴修复 2026-03-01
- 闵行区超音速轴修复工艺 2026-02-28
- 淮安金属表面轴修复粉末 2026-02-27
- 奉贤区金属表面轴修复材料 2026-02-26
与轴修复相关的产品
与轴修复相关的新闻
-
闵行区陶瓷轴修复 2026-02-10 04:01:01高分子复合材料(如环氧树脂基、聚氨酯基)因施工便捷、耐腐蚀,成为轴类零件应急修复的推荐。这类材料无需复杂设备,通过涂抹、缠绕方式填充轴的磨损或划伤部位,固化后硬度可达邵氏 D85-95,抗压强度≥80MPa,与金属基体粘结强度≥15MPa。修复流程包括:表面处理(打磨去除油污锈蚀,露出金属本色)、调...
-
连云港 碳化钨轴修复厂家 2026-02-09 04:01:05金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液...
-
奉贤区绝缘轴修复工艺 2026-02-08 07:00:49花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台...
-
镇江等离子轴修复施工 2026-02-06 19:00:59精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子...
与轴修复相关的问题
新闻资讯
产品推荐
-
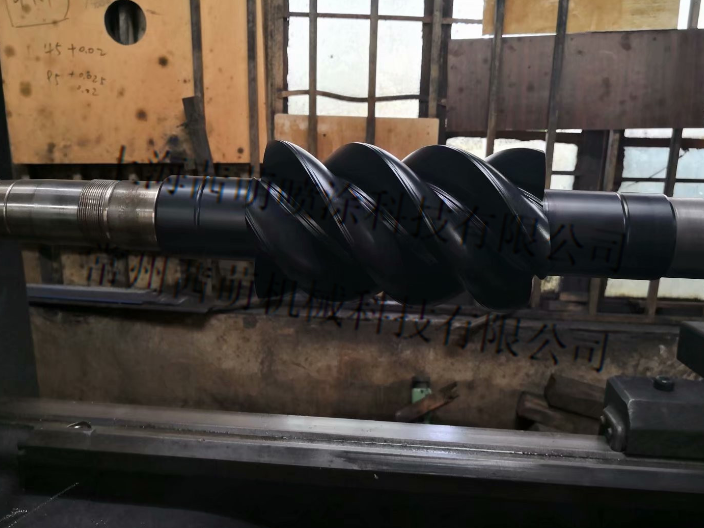
淮安金属表面轴修复粉末
2026-02-27 -
奉贤区金属表面轴修复材料
2026-02-26 -
连云港超音速轴修复
2026-02-25 -
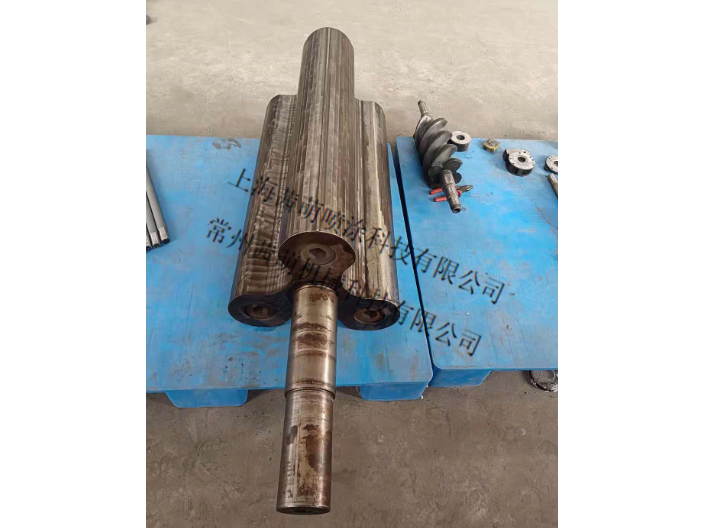
奉贤区超音速轴修复
2026-02-24 -
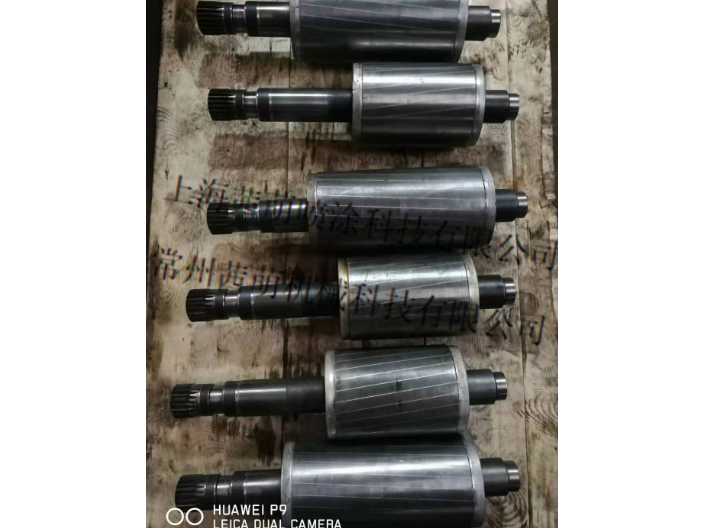
青浦区粉末轴修复技术
2026-02-13 -
徐汇区表面轴修复工艺
2026-02-12 -
闵行区陶瓷轴修复
2026-02-10 -
连云港 碳化钨轴修复厂家
2026-02-09 -
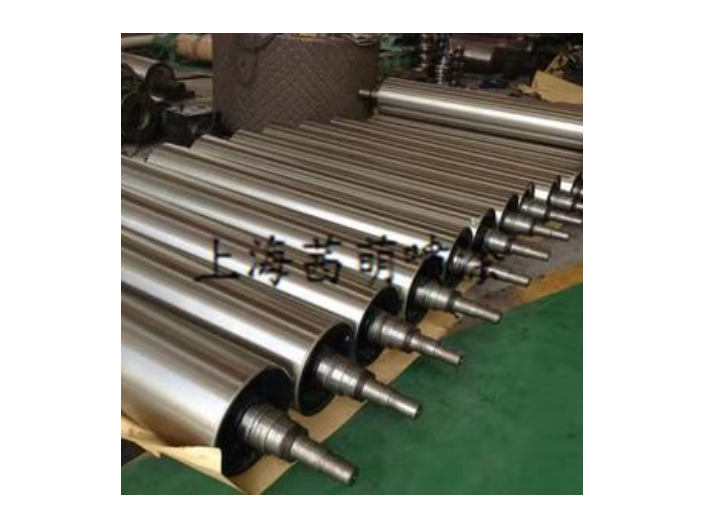
奉贤区绝缘轴修复工艺
2026-02-08