-
上海旋压轮毂哪个品牌好
轮毂改装误区(一) “簧下1公斤,簧上10公斤,这是改装界盛传的一条法则。因此,很多人改装车辆时都走进了一个误区:认为轮毂越轻越好,因此在改装车辆时,把轮毂重量作为评判标准,过分追求轮毂轻量化。然而事实并非如此。轮毂是安全件,正规厂家生产的轮毂都需要经过严格的轮毂三大性能测试:冲击测试、弯曲疲劳测试和径向疲劳测试。如果轮毂没有一...
查看详细 >>10 2025-01 -
广东改旋压轮毂
常见轮毂损伤及危害(三) 轮毂表面腐蚀 很多人会说轮毂划伤了表面才会腐蚀,不划伤怎么还会腐蚀呢?其实轮毂腐蚀跟轮毂表面工艺也有关系的。一般情况下水电镀的轮毂**容易腐蚀,而且还是从里面腐蚀。如果情况不很严重,在表面是看不见的。比如GMC、宾利、劳斯莱斯、凯雷德等一些**车上通常会配有水电镀轮毂,开久了就会发现从表面就能看到轮...
查看详细 >>10 2025-01 -
上海改装车轮毂爆边
车主们在对爱车进行改装时,轮毂的改装往往是慎之又慎,不但要花色美观,轮毂的安 全性和操作性也要兼优。旋压轮毂因为具有重量轻、导热性好、操作性 强、强度高等特点,逐渐成为改装车主们的新 宠。与其他厂家先铸造再旋压的轮毂不同,尚晞数控生产的旋压轮毂是将原材料先锻压成圆形毛坯,再采用变截面强 力旋压技 术多次旋压两面拉伸成型。旋压能增加合金...
查看详细 >>09 2025-01 -
青浦区加工精度高旋压机维护
毛坯的壁厚偏差对数控加工的影响有哪些?1、毛坯壁厚偏差的影响:对于圆筒形零件的旋压,由于毛坯壁厚的变化太大,会影响旋压零件的平直度,甚至产生弯曲现象。对于圆锥形零件和弯曲的母线性零件,预制毛坯的壁厚偏差会导致无法严格按照正弦定律进行旋压工艺,从而导致旋压零件的内部和外部精度降低,从而增加了旋转难度,产生旋压零件的壁厚偏差。因此,毛坯的壁厚...
查看详细 >>09 2025-01 -
浙江好数字油缸企业
数字油缸的保养方法:数字油缸在工作时要承受很大的压强,负载越重,它的压强就会越大,因此,做好数字油缸的保养工作是整个液压系统的维护**重要的一环。 数字油缸就相当于液压系统的心脏,心脏出问题很难修补,所以数字油缸的维护就是要谨慎细致。 首先,要防锈。因为数字油缸的活塞部分在工作状态中是要伸出油缸的,自然就会受到氧化物的、酸性气体的...
查看详细 >>08 2025-01 -
浙江哪里生产旋压机价格
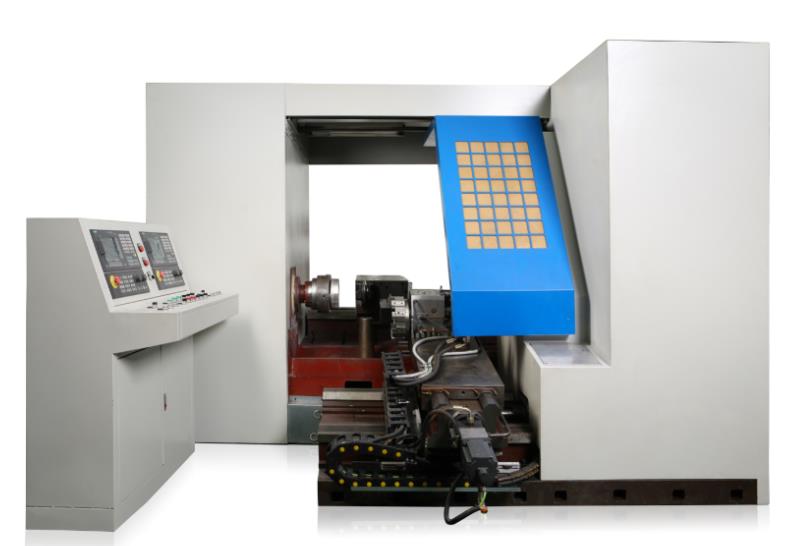
数控旋压机是如何进行分类的?按变形特点分为普旋旋压机和强旋旋压机;按照用途分为通用旋压机和定制旋压机;按床身结构形式分为卧式旋压机和立式旋压机;按工具(旋轮)分为单轮、双轮、三轮、四轮及滚珠旋压机;按控制方式分为机械、液压仿形、数控旋压机。另外还可以按加热与否、芯模的有无来分类。在生产中大量使用的是通用自动旋压机。旋压机的选型由旋压工艺及...
查看详细 >>08 2025-01 -
江苏国产高精度数字油缸定做价格
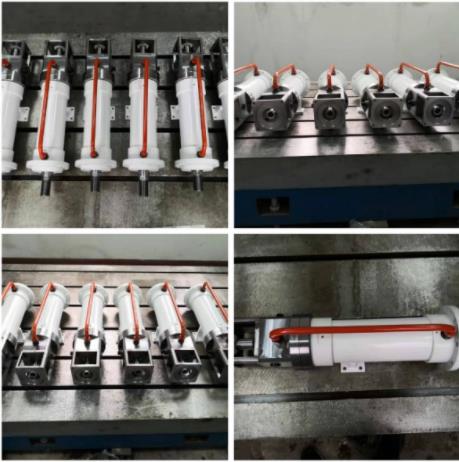
数字油缸,又名数字液压缸,数字液压油缸,数字伺服油缸等,因工业生产过程中对设备的要求越来越高,如生产效率、自动化程度、设备操控、力、速度、定位精度等,这就需要设备需安装能达到以上要求的**配件--数字油缸。尚晞数控科技研发和生产的高精密数字油缸作为传统伺服油缸的升级产品,不*加工进度高,还从根本上解决了伺服油缸结构复杂、故障排查难、新...
查看详细 >>08 2025-01 -
北京advan旋压轮毂怎么样
轮毂的宽度就是俗称的J值,比如上海尚晞公司生产的轮毂型号之一为H18*8.5J,“18”表示轮毂的尺寸(直径)为18英寸,“8.5J”就表示轮胎轮毂的宽度,单位也是“英寸”。轮毂的宽度会直接影响轮胎的选择。同样尺寸的轮胎,J值不同,选择的轮胎扁平比和宽度也就不同。每个J值都有一个建议的轮胎宽度,比如8J的轮毂,标准胎宽是235...
查看详细 >>07 2025-01 -
国产数控旋压机卖点
数控旋压机和人工手动旋压机的区别:1,人工手动旋压机由旋压工控制刀路,新数控旋压机由数控系统控制旋压刀路。2,人工做出的产品一致性差,数控机床做出的产品一致性好。3,人工旋压机需要工人掌握一定的旋压技能,数控旋压机适合没有旋压技术的人员操作。4,数控旋压机可以一人多机的操作方式,人工只能一人一机的操作方式。5,由于人工旋压机出力非常大...
查看详细 >>07 2025-01 -
苏州哪里生产旋压机哪家好
旋压产品的应用介绍(一)【航空工业方面】现在美国飞机、发动机制造公司几乎全都装备了金属旋压机床,并已用于生产。较早采用这种工艺的是“普拉特-惠特尼”公司。采用旋压工艺制造的航空零件有:涡轮轴、压气机轴、进气道头锥、喷管的尾椎。燃烧室衬套、轴承支座。压气机机匣以及75型喷气发动机喷嘴上用的管材是将内径2958mm、长1143mm、壁厚6.2...
查看详细 >>07 2025-01 -
广东改装车轮毂一直嘎嘎响怎么办
尚晞数控科技有限公司目前生产的旋压轮毂尺寸主要有18英寸、20英寸、22英寸和24英寸,轮毂宽度主要有8J、8.5J、10J和12J,中 心孔和偏距可根据实际进行调整。轮毂的尺寸和宽度也可以根据客户的个性化需求定制轮毂尺寸和轮毂宽度,客户只 需提供图纸,告知工艺要求即 可。尚晞公司的旋压设备主要有立式旋压机、卧式旋压机、热旋压机等多种...
查看详细 >>06 2025-01 -
华南旋压轮毂咨询
旋压工艺方式一般可采用取板材劈开式旋压或用铸(锻)件毛坯进行强力旋压成型两种工艺方式。劈开式旋压工艺是将圆盘状板坯用劈开轮通过分层工艺,使毛坯在中部被劈成两个等分,之后,再用成型轮渐进普旋成型即可;强旋工艺是将铸铝毛坯或锻造毛坯进行若干道次的强旋成型工艺,旋压达到轮毂型面尺寸要求,强旋工艺生产出来的轮毂重量比锻造轮毂重量可减轻大约25...
查看详细 >>06 2025-01