-
 30 11上海变速箱异响检测系统
智能门锁的下线异响检测聚焦使用高频动作。检测时,机械臂会模拟用户进行 100 次开锁、关锁操作,拾音器近距离采集锁芯转动、电机驱动的声音。系统能识别出齿轮啮合不良的卡顿异响、锁舌伸缩的摩擦异响,甚至能通过声音判断弹簧弹力是否均匀。对于检测不合格的产品,系统会标记具体故障点,比如 “斜舌复位异响”“电机减速箱异响”,让返工更有针对性,大幅提... 【查看详情】
-
 29 11
-
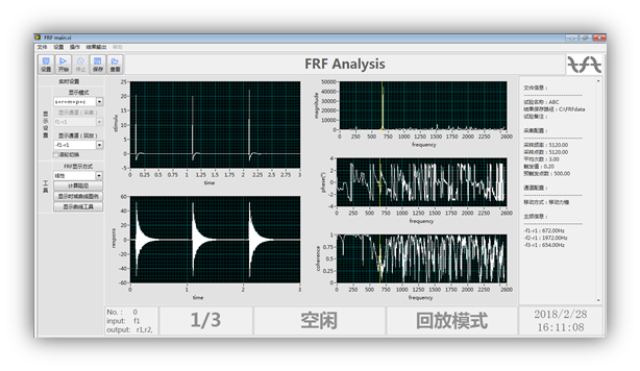 28 11发动机异响检测生产厂家
制动系统异响检测需分阶段进行。冷车状态下轻踩刹车,若 “尖叫” 声在 3-5 次制动后消失,可通过砂纸打磨刹车片表面硬点(粒度 80 目)解决。若热车后仍有异响,需拆卸刹车片测量厚度,当剩余厚度低于 3mm(磨损极限)时必须更换。同时检查刹车盘磨损情况,用百分表测量端面跳动量,超过 0.05mm 需进行光盘加工。对于电子驻车制动系统,需通... 【查看详情】
-
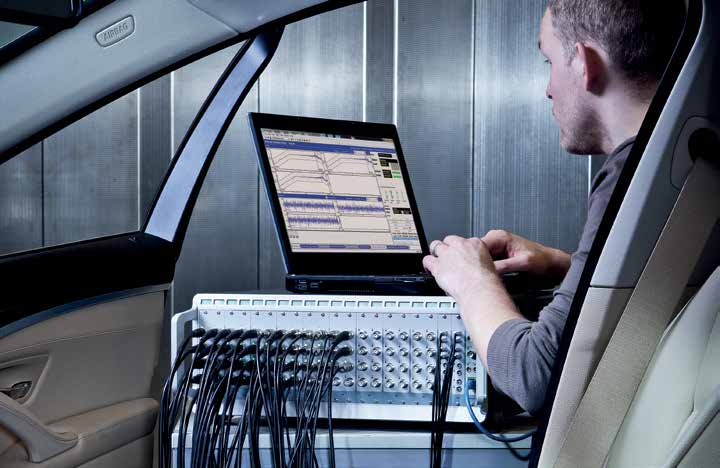 27 11
-
 27 11研发异响检测控制策略
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线... 【查看详情】
-
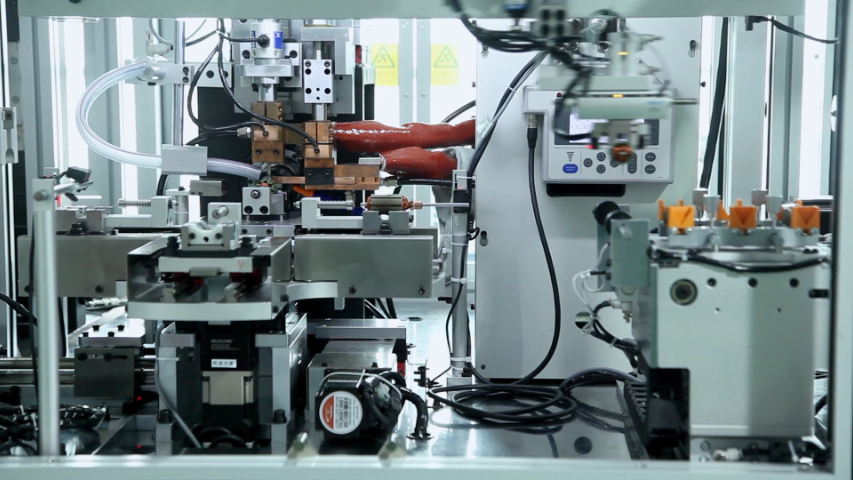 26 11控制器生产下线NVH测试声学
生产下线NVH测试的难点之一:电机、减速器、逆变器一体化设计使噪声源呈现 “电磁 - 机械 - 流体” 耦合特性,例如电机电磁力波(48 阶)会激发减速器壳体共振,进而放大齿轮啮合噪声(29 阶),形成多路径噪声传递。传统 TPA(传递路径分析)技术需拆解部件单独测试,无法复现一体化工况下的耦合效应;而同步采集的振动、噪声、电流数据维度达... 【查看详情】
-
 25 11
-
24 11上海发动机异响检测生产厂家
工程机械生产中,下线异响检测面临更复杂的环境。装载机、挖掘机下线后,检测系统需在嘈杂车间里捕捉关键部件声音。它通过降噪算法过滤环境杂音,专注采集液压系统、履带传动的声音信号。若液压泵出现异响或履带连接有松动声,系统会立即预警。这避免了设备出厂后因隐性故障导致的停工,降低售后维修成本。轨道交通车辆的下线异响检测标准极为严格。列车下线后,会在... 【查看详情】
-
24 11上海旋转机械异响检测方案
动态检测中的城市路况模拟测试是还原日常驾驶异响的关键手段。测试场地会铺设沥青、水泥、鹅卵石等多种路面,工程师驾驶检测车辆以 20-60 公里 / 小时的速度行驶,重点关注悬挂系统的表现。当车辆碾过减速带时,工程师会凝神分辨减震器的工作声音,正常情况下应是平稳的 “噗嗤” 声,若出现 “咯吱” 的金属摩擦声,可能意味着减震器活塞杆磨损或防尘... 【查看详情】
-
23 11
-
 22 11上海定制异响检测生产厂家
检测环境的影响与控制:检测环境对下线异响检测结果影响***。环境噪声是首要干扰因素,例如在机场附近的工厂进行产品下线检测,飞机起降的巨大噪声会严重掩盖产品的异响信号,导致检测误差。温度和湿度也不容忽视,在高温环境下,一些材料可能发生热膨胀,改变部件间的配合间隙,从而产生额外的声音,干扰对真实异响的判断;高湿度环境可能使电气部件受潮,影响其... 【查看详情】
-
 21 11上海状态异响检测检测技术
异响检测数据的分析与应用:下线异响检测所获取的数据具有重要价值。对检测得到的声学和振动数据进行深入分析,可挖掘出大量信息。通过长期积累数据,建立产品的正常运行数据模型,当新的产品检测数据与之对比出现偏差时,能快速预警潜在问题。例如在电机生产中,若发现一批次电机检测数据中某个频率段的声音幅值普遍偏高,经分析可能是某一生产环节导致电机转子动平... 【查看详情】