-
 16 11
-
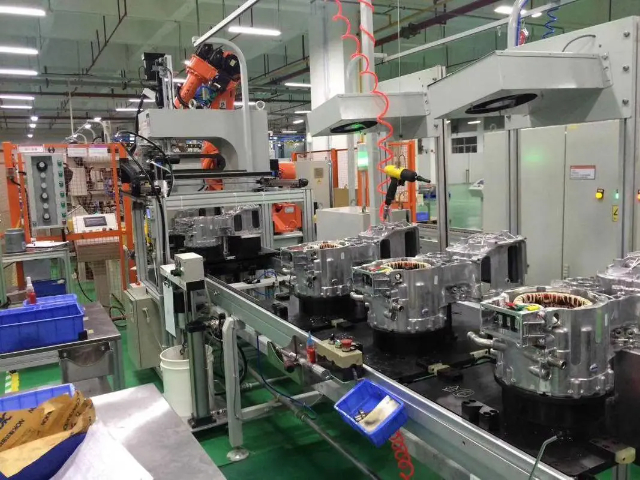 15 11上海电控生产下线NVH测试检测
测试数据的深度分析是判定车辆合格性的**环节,需构建 “采集 - 处理 - 判定 - 追溯” 全链条体系。原始数据采集需保留时域波形(采样长度≥10 秒)和频域谱图(分辨率 1Hz),存储格式采用 TDMS 工业标准,便于多软件兼容分析。数据处理阶段,先通过小波变换去除基线漂移(如怠速时的 50Hz 工频干扰),再用加权滤波提取有效频段 ... 【查看详情】
-
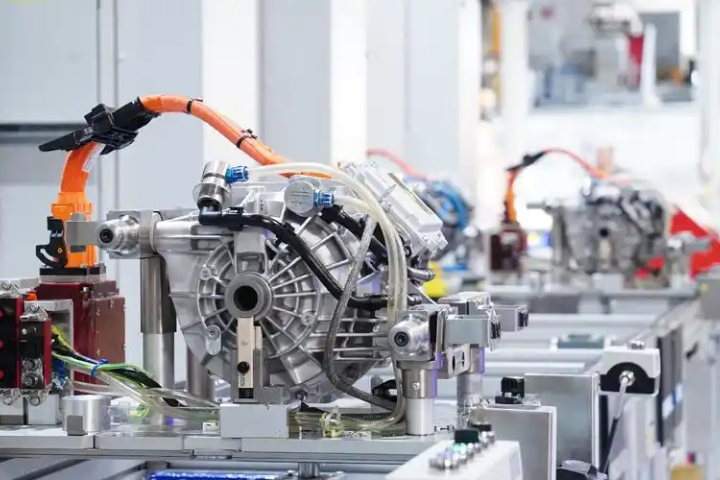 15 11杭州零部件生产下线NVH测试应用
2025 年工信部将 NVH 标准制修订纳入汽车标准化工作要点,重点完善试验方法与可靠性评价体系。生产下线测试需同时满足国内 QC/T 标准与欧盟 Regulation (EU) No 540/2014 法规要求,前者侧重零部件级噪声限值,后者规定整车行驶噪声不得超过 72 分贝。这种双重合规性要求推动测试设备升级,具备多标准自动切换与数... 【查看详情】
-
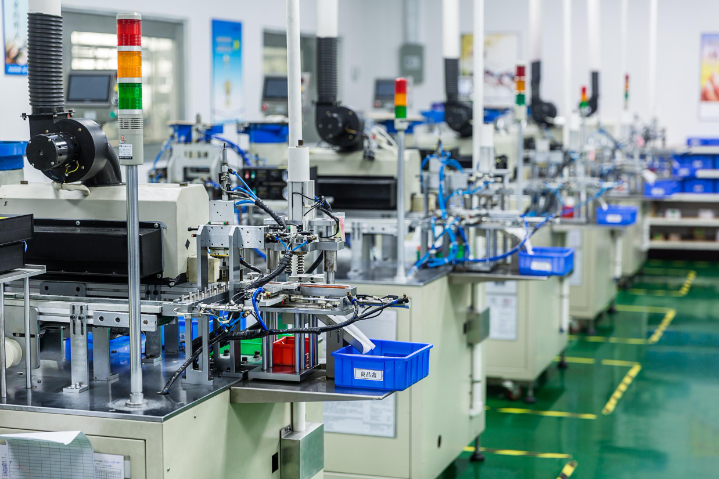 14 11电驱生产下线NVH测试台架
NVH下线测试正发展为跨领域技术融合体。电磁学与声学的交叉分析用于解决电机啸叫,通过调整定子绕组分布降低电磁力波阶次;结构动力学与材料学结合优化车身覆盖件阻尼特性,配合声学包装设计实现降噪3-5dB。某新势力车企构建的"测试-仿真-工艺"协同平台,将NVH工程师、结构设计师与产线技师纳入同一数据闭环,使某项电驱噪声问题的解决周期从3个月缩... 【查看详情】
-
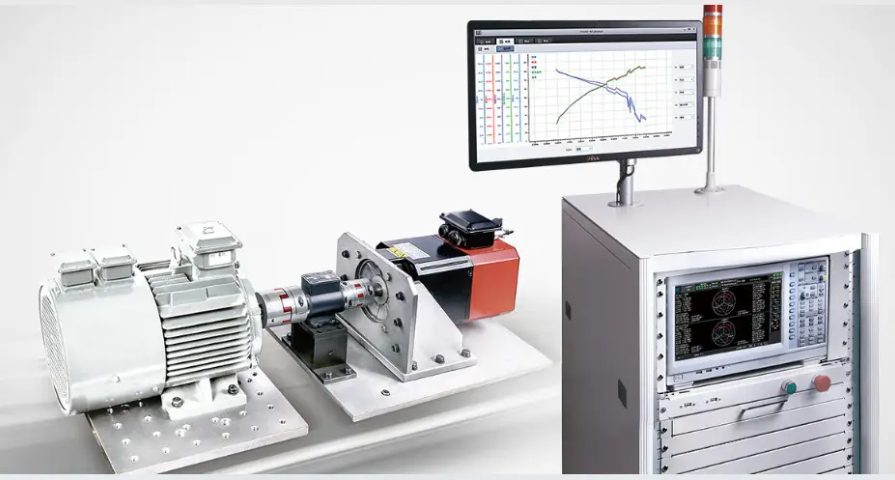 13 11上海动力设备异响检测介绍
人工检测的要点与局限:人工检测在某些场景下仍是下线异响检测的手段之一。训练有素的检测人员凭借经验,使用听诊器等工具贴近产品关键部位聆听声音。比如在电机检测中,检测人员可通过听电机运转声音的节奏、音调变化,初步判断是否有异常。然而,人工检测存在明显局限。人的听力易受环境噪声干扰,在嘈杂的生产车间,微小的异响可能被忽略。而且不同检测人员对声音... 【查看详情】
-
12 11定制异响检测技术规范
在新能源汽车的生产线上,下线异响检测针对电机系统做了专项优化。当车辆完成总装后,检测平台会模拟不同时速下的行驶状态,高灵敏度麦克风重点捕捉电机运转时的声音。系统能精细识别轴承异音、齿轮啮合异常等问题,还能区分电池冷却系统的正常水流声与管路松动的异响。相比传统检测,它对电机特有高频异响的识别准确率提升 40%,成为保障新能源车行驶质感的关键... 【查看详情】
-
 12 11上海混合动力系统异响检测检测技术
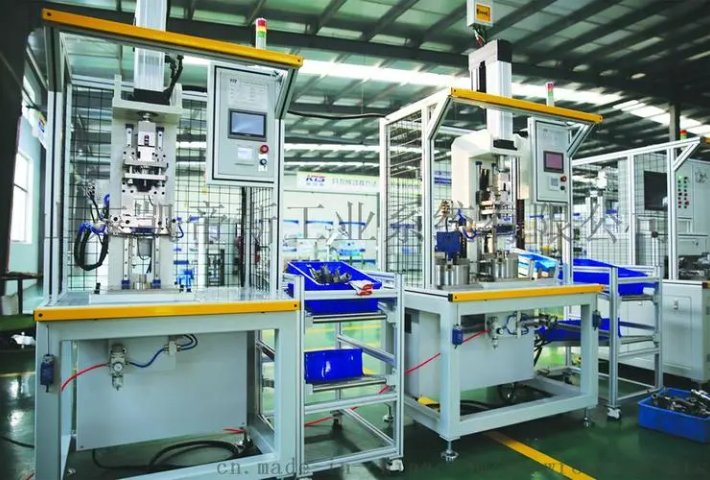
检测环境的影响与控制:检测环境对下线异响检测结果影响***。环境噪声是首要干扰因素,例如在机场附近的工厂进行产品下线检测,飞机起降的巨大噪声会严重掩盖产品的异响信号,导致检测误差。温度和湿度也不容忽视,在高温环境下,一些材料可能发生热膨胀,改变部件间的配合间隙,从而产生额外的声音,干扰对真实异响的判断;高湿度环境可能使电气部件受潮,影响其... 【查看详情】
-
 11 11常州发动机生产下线NVH测试提供商
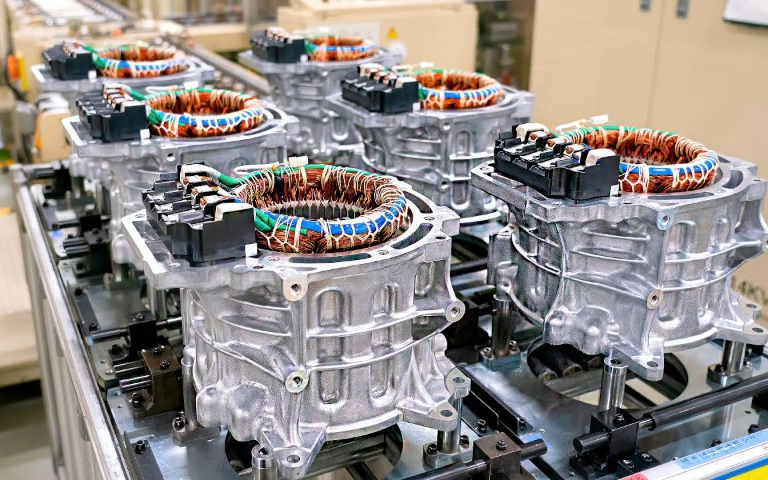
生产下线 NVH 测试前,需对测试设备进行***检查,确保传感器灵敏度达标、数据采集仪运行正常。同时,要确认被测车辆处于标准状态,油量、胎压等符合规定,消除外界因素对测试结果的干扰。测试过程中,操作人员需严格遵循既定流程,按照规范连接传感器与车辆接口,避免因接线松动或错误导致信号传输异常。实时监控测试数据,一旦发现数值超出正常范围,立即暂... 【查看详情】
-
10 11上海状态异响检测供应商
工程机械生产中,下线异响检测面临更复杂的环境。装载机、挖掘机下线后,检测系统需在嘈杂车间里捕捉关键部件声音。它通过降噪算法过滤环境杂音,专注采集液压系统、履带传动的声音信号。若液压泵出现异响或履带连接有松动声,系统会立即预警。这避免了设备出厂后因隐性故障导致的停工,降低售后维修成本。轨道交通车辆的下线异响检测标准极为严格。列车下线后,会在... 【查看详情】
-
09 11南京发动机生产下线NVH测试振动
测试过程的标准化操作是保证数据可靠性的关键,需建立全流程操作规范并严格执行。操作人员需先通过防静电培训,佩戴接地手环连接车辆车身,避免静电击穿传感器接口电路。连接传感器时,需按照 “先固定后接线” 原则:加速度传感器通过磁座吸附在车身关键测点(如发动机悬置、地板前围、方向盘),确保安装面平整度误差<0.1mm;麦克风则固定在驾驶位人耳高度... 【查看详情】
-
 09 11杭州电动汽车生产下线NVH测试提供商
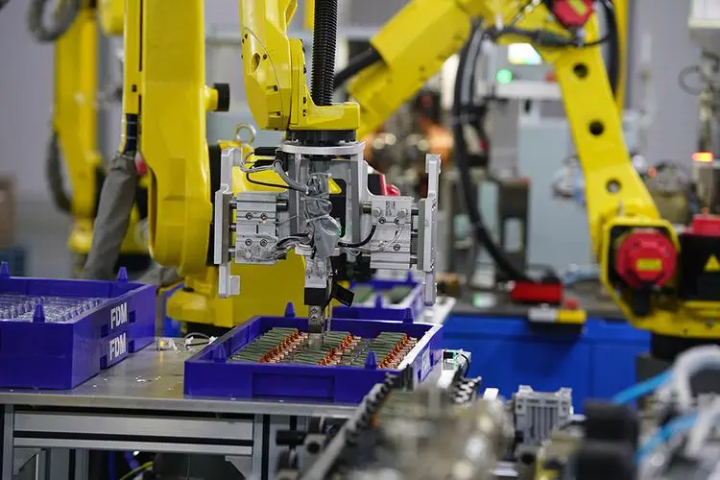
变速箱 EOL 测试台架通过加载模拟工况(正拖 - 稳拖 - 反拖三阶段),实现齿轮啮合质量的精细评估。测试中采用阶次分析技术,对 S 形齿廓齿轮导致的 48 阶振动异常进行量化,其振动加速度级较正常齿廓增加 31dB,对应整车驾驶舱声压级升高 7dB。系统通过与近 100 台合格样本构建的基准图谱对比,结合 QI 值判定逻辑(≥100%... 【查看详情】
-
08 11无锡控制器生产下线NVH测试技术
生下线NVH测试流程正通过数字孪生技术向前端设计环节延伸。厂商将真实测试数据嵌入 CAE 模型,构建电驱系统多物理场仿真环境,实现从电磁力到结构振动的全链路预测。某案例显示,这种虚实结合模式使测试样机需求减少 30%,且通过 Maxwell 与 Actran 联合仿真,能提前识别电机槽型设计导致的 2000Hz 高频啸叫问题,避免量产阶段... 【查看详情】