
-
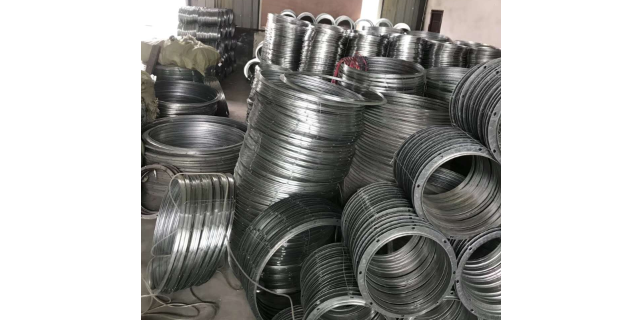 成都白铁风管图片01.21
风管加工中的咬口与连接工艺是保证系统严密性的重点。传统手工咬口已逐渐被机械咬口取代,全自动咬口机可根据风管厚度自动调整咬口深度,形成均匀紧密的锁边结构,漏风量较手工操作降低 60% 以上。对于直径超过...

-
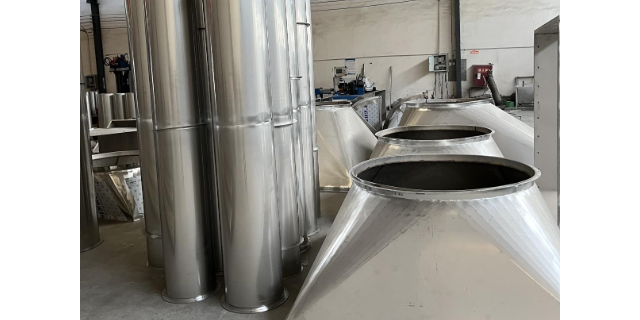 四川白铁风管01.20
成品不锈钢风管的包装与运输也不容忽视。为了避免风管在运输过程中受到损坏,应采用合适的包装材料,如塑料薄膜、泡沫板等对风管进行包裹,对于一些大型风管,还需使用木质托架等进行加固。同时,要在包装上标注风管...
-
焊接风管防火01.19
风管的咬口形式需根据风管材料、厚度、截面形状和压力等级选择,不同咬口形式的密封性、强度和适用场景存在差异。常见的咬口形式有单咬口、联合角咬口、转角咬口、按扣式咬口和立咬口等。单咬口适用于镀锌钢板风...
-
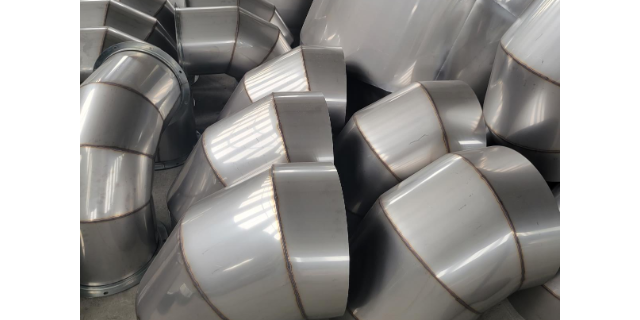 四川白铁风管配件01.18
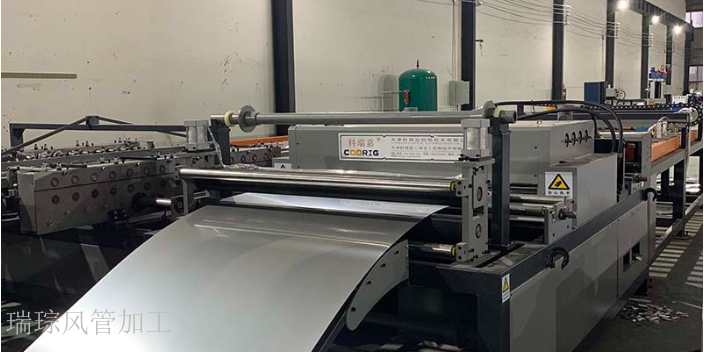
技术靠前不*体现在设备的先进性上,更在于对整个生产流程的优化和质量把控。我们引进的国际先进全自动数控生产线,实现了生产过程的智能化与自动化。风管生产线能够快速、准确地完成风管的成型,激光切割技术则可以...
-
 成都排风管配件01.17
不锈钢风管加工后的安装配合也很关键,直接影响系统的性能。加工时需根据安装图纸精确预留支架位置和连接孔洞,孔洞中心位置偏差不得超过 10mm,孔径误差 ±1mm,便于支架安装。风管与风机、风阀等设备的连...
-
风管定制厂家01.16
关于风管的加固与支撑,为了保证不锈钢风管在使用过程中的稳定性和强度,需要进行适当的加固与支撑。对于高压风管,常采用角钢外加固的方式,通过将角钢焊接在风管外壁,增强风管的抗压能力。而对于低压风管,可采用...
-
 风管定制01.15
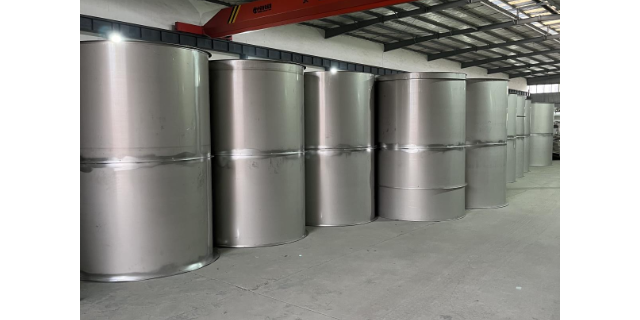
风管在运行过程中,受内部气流压力和外部环境影响,可能出现变形或损坏,因此结构加固措施至关重要。加固设计需根据风管的尺寸、压力等级以及材料特性制定。对于镀锌钢板风管,当截面尺寸较大或系统压力较高时,...
-
 地下车库风管厂01.14
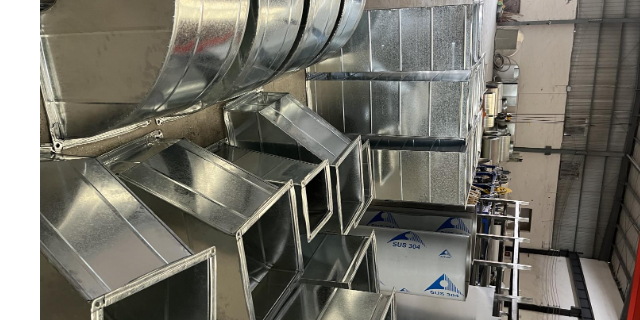
风管玻璃钢材料成型工艺需根据风管的尺寸、形状和使用要求选择,常见的成型工艺有手糊成型、模压成型、缠绕成型等,不同工艺的特点和适用场景不同。手糊成型工艺是常用的方法,适用于制作大型、复杂形状的玻璃钢...
-
 成都复合风管定制联系电话01.13
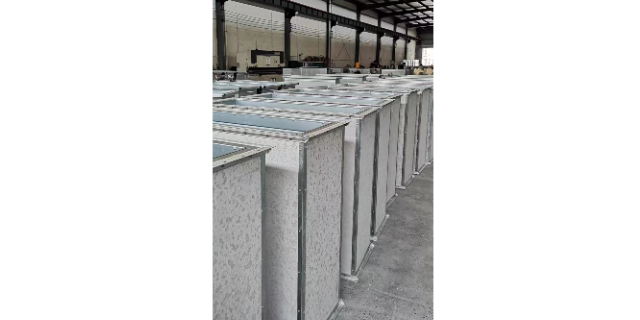
复合防火管道在现代建筑消防安全中扮演着重要角色。我们公司在复合防火管道加工生产过程中,严格遵循国家防火标准和相关规范。选用品质较优的防火材料,结合先进的复合工艺,确保管道具有良好的防火隔热性能。同时,...
-
 四川不锈钢风管制作01.12
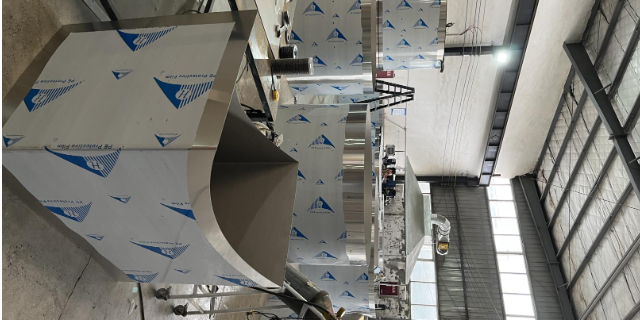
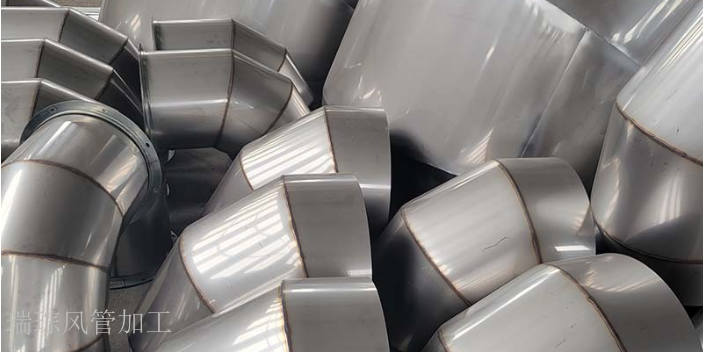
在建筑、工业与船舶领域的通风系统构建中,风管起着至关重要的作用。作为专业的风管加工厂家,我们深知产品质量对整个系统的重要性。公司配备科瑞嘉不锈钢超级 5 线、安尚川自动上料激光切割机等先进设备,从原材...
-
 风管法兰加工安装01.11
通风管加工的车间环境控制需符合GB/T14464-2022《纤维增强塑料风管》及相关工艺要求,温度需控制在10-30℃之间(温度波动±2℃/h),避免温度过低(<10℃)导致材料脆性增加(如镀锌钢...
-
 成都矩形风管加工定制联系方式01.10
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工...