
-
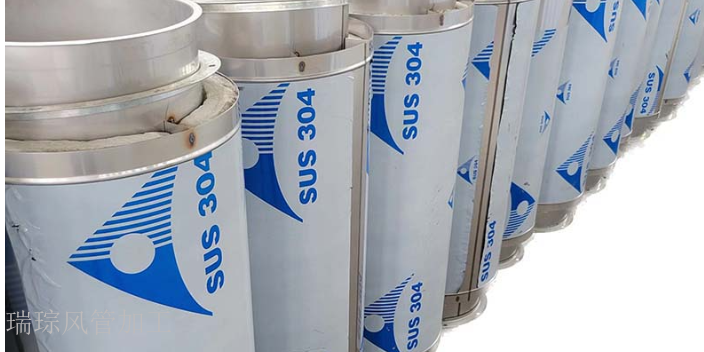 四川保温烟囱管道加工定做07.04
风管法兰的焊接应熔合良好、饱满,无假焊和孔洞;成形法兰内边尺寸允许偏差为+1~+3mm,平面度允许偏差为2mm,对角线之差小于3mm;同一批量加工的相同规格法兰的螺孔排列应一致,并具有互换性。法兰上铆...

-
 成都防火复合风管生产厂商07.04
共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸必须准确,否则加工完后法兰的四个面不平整,会造成风管扭曲,不规则等。b.必须使用与风管法兰面相应配套的共板法兰手动折边机或板料液压折弯机配上...
-
 成都风管生产定制联系电话07.03
角钢法兰连接方式:方法兰由四根角钢组焊而成,划线下料时应注意使焊成后的法兰内径不能小于风管的外径,用砂轮切割机按线切断;下料调直后放在冲床上冲击铆钉孔及螺栓孔、孔距,高压系统不应大于100 mm。中、...
-
 成都白铁风管加工厂商07.03
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采...
-
 四川白铁风管生产厂地址07.03
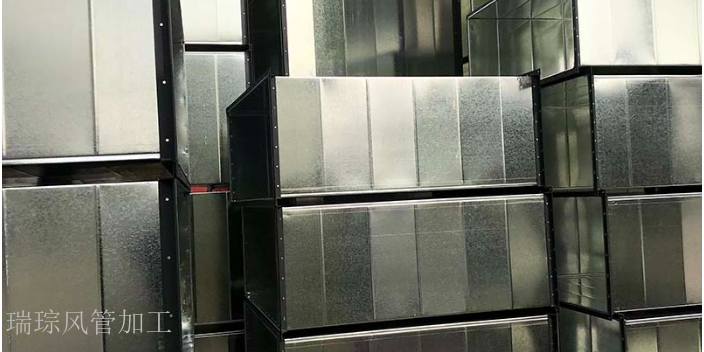
法兰连接:A、当风管与扁钢法兰连接时,可采用6-10 mm的翻边,将法兰套在风管上,并使之接触紧密。翻边尺寸不能太大,防止遮住螺栓孔,使安装不便。 B、当风管与角钢法兰连接,管壁厚度小于或等于1.5...
-
通风管生产公司07.02
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺...
-
 消防风管加工07.02
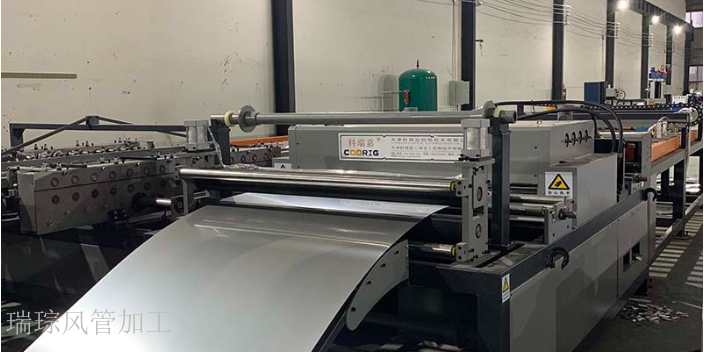
风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边8...
-
 保温烟囱管道生产厂家地址07.01
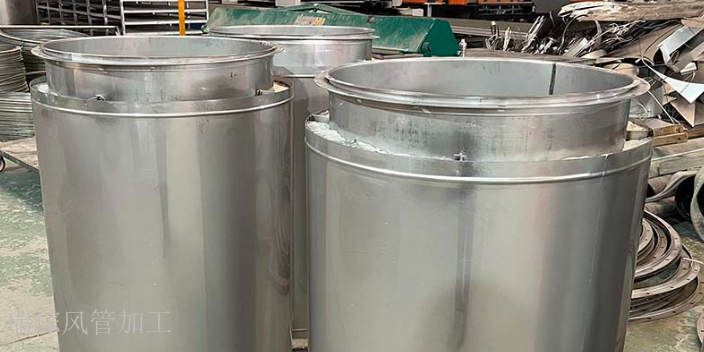
风阀的安装:变风量末端装置安装,应设支吊架,与风管连接前应做动作试验。各类排气罩安装宜在设备就位后进行。风帽滴水盘(槽)安装要牢固、不得渗漏。凝结水应引流到指定位置。斜插板风阀的安装,阀板必须为向上拉...
-
 四川不锈钢风管生产07.01
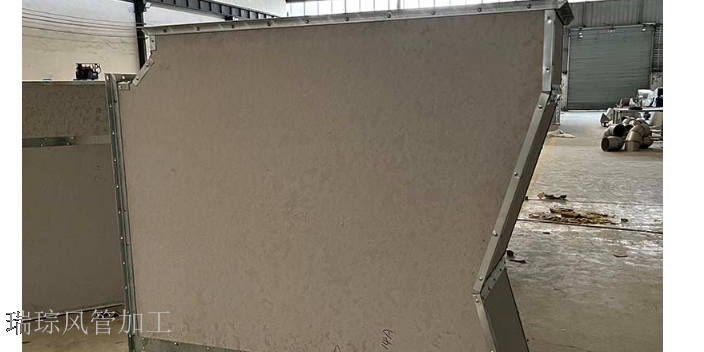
柔性短管安装:柔性短管支吊架的间隔不宜大于1. 5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔...
-
 成都镀锌风管生产价格07.01
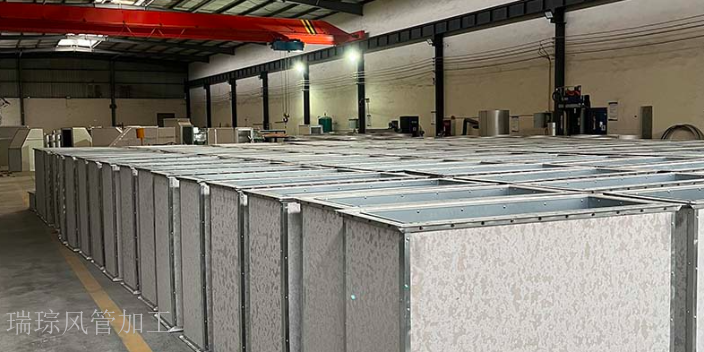
技术准备:⑴对建筑、结构和电气、暖卫及管路走向、坐标、标高与通风管道之间跨越交叉等出现的问题已有解决方案; ⑵编制了几种加工或现场加工的施工方案,并且施工条件已经按方案准备就绪; ⑶绘制详细的加工...
-
 四川排风管生产06.30
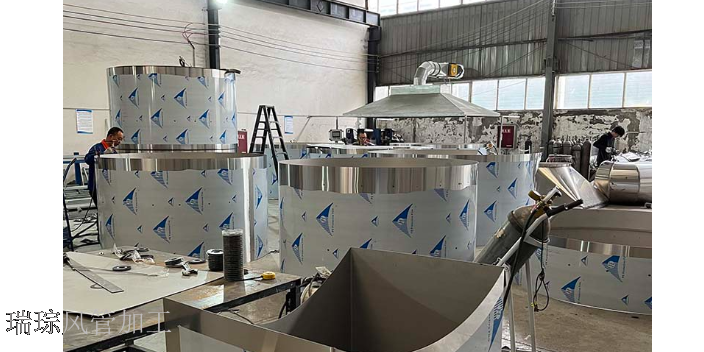
弯管、变径管、三通及风管套管的制作:为了减少系统的局部阻力,将采用以上两种型式进行矩形弯管的制作。一般应采用曲率半径为一个平面边长的内外同心弧形弯管,当采用其他形式的弯管,平面边长大于500mm时,必...
-
 四川风管软接加工厂址06.30
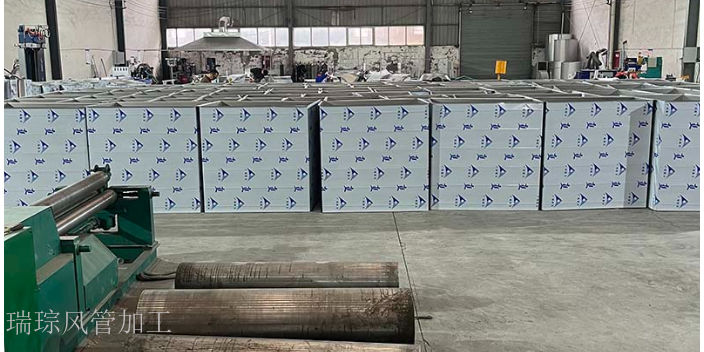
风管加工注意事项及质量要求:楞筋或楞线的加固,排列应规则,间隔应均匀,板面不应有明显的变形;角钢或加固筋的加固,应排列整齐、均匀对称,其高度应小于或等于风管的法兰宽度。角钢、加固筋与风管的铆接应牢固、...