
-
 四川风管软接加工09.28
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采...

-
 通风管加工厂家电话09.27
风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边8...
-
 四川排风管生产定做09.26
柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与角钢法兰紧固。2)柔性短管安装应松紧适当,不得扭曲。安装在风机吸入口的柔性短管可安装的绷紧一些,防止风机启动后被...
-
 成都风管配件生产制作09.25
质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互...
-
 成都通风管道加工厂地址09.24
风管软接头的制作:风管与风机盘管、空调箱、带风机的变风量末端、送排风机进出口之间的连接以及穿越沉降缝、变形缝的风管两侧设150mm~200mm的软接头,软接头采用双层晴纶帆布制作,外涂自熄性隔气涂料。...
-
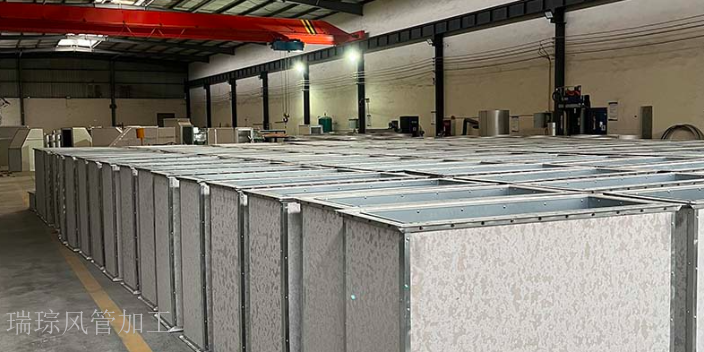 四川共板法兰风生产定做厂家09.23
弯管、变径管、三通及风管套管的制作:为了减少系统的局部阻力,将采用以上两种型式进行矩形弯管的制作。一般应采用曲率半径为一个平面边长的内外同心弧形弯管,当采用其他形式的弯管,平面边长大于500mm时,必...
-
消防风管加工公司09.22
角钢法兰系统制作工艺:在加工车间按制作好的风管用料清单选定镀锌钢板厚度,将镀锌钢板从上料架装入调平压筋机中,开机剪去钢板端部。上料时要检查钢板是否倾斜,试剪一张钢板,测量剪切的钢板切口线是否与边线垂直...
-
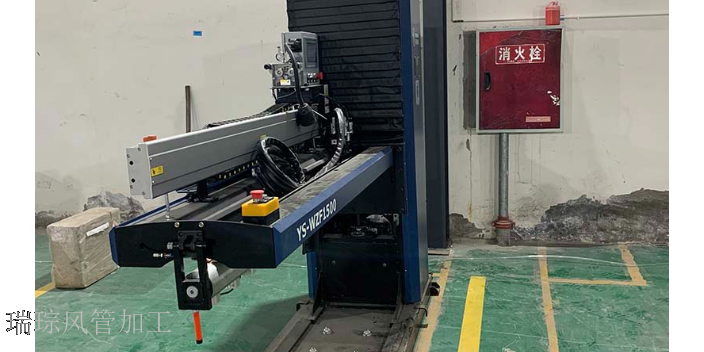 成都白铁风管加工定制联系电话09.21
风管加工的基本操作技术:1)当风管周边总长小于板材标准宽度,即用整张钢板宽度折边成型时,可只设一-个角咬口;2)当板材宽度小于风管周长,大于周长一半时,可设两个角咬口;3)当风管周长很大时,可在风管四...
-
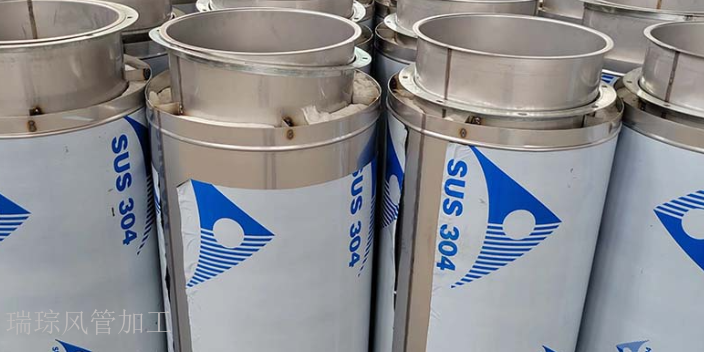 成都圆形风管加工安装09.20
文明施工及成品保护要求:1、施工现场是工作场所,不能随意嬉闹。2、施工现场严禁吸烟。3、严禁酒后上岗作业。4、禁止随地大小便。5、工作完毕后严禁将材料或废料遗留在施工现场。6、风管、配件在安装及运输过...
-
 成都白铁风管生产09.19
风管安装的技术要求:①风管的纵向闭合缝要求交错布置,且不可放在风管下部,有凝结水产生的风管底部横向缝宜用锡焊焊平。②风管与配件的可拆性接头不得设置在墙和楼板内。直风管穿楼板时,应与楼板隔离。③风管水平...
-
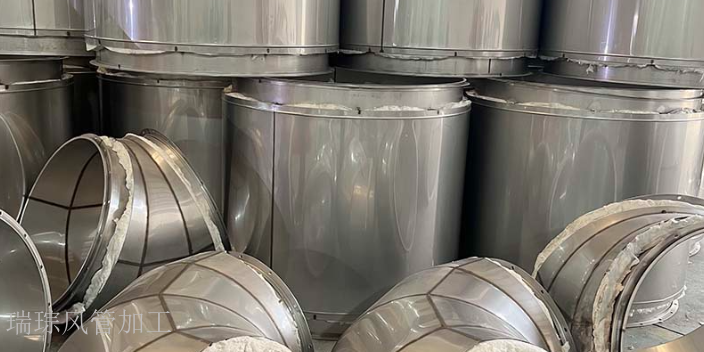 四川矩形风管加工定制联系方式09.18
在金属风管的加工中,金属板材可以分为普通薄钢板、镀锌薄钢板、铝及铝合金板、不锈钢板、塑料复合钢板等。下面通过的对比认识每一种钢板的特点:1.普通薄钢板——厚度0.5-2.0mm,价格便宜,易加工,易生...
-
 复合风管生产厂址09.17
镀锌钢板风管的制作:⑴风管的制作技术要求①制作风管时不得破坏钢板的镀锌保护层。②矩形风管的制作尺寸以外边长为准。矩形风管制作采用剪板机下料,折方机折方,咬口机咬口,局部采用手工。③风管的板材拼接采用单...