
-
 四川共板法兰风加工定做10.05
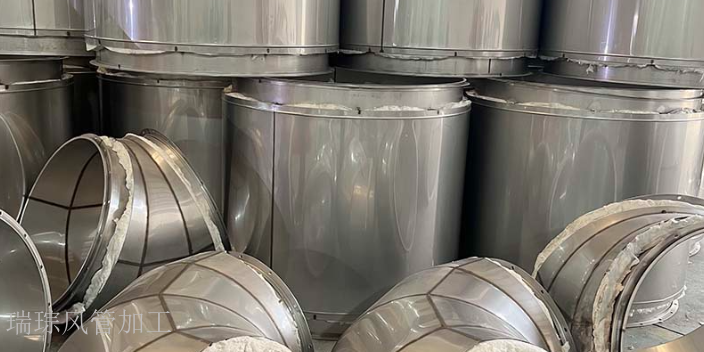
咬口机的日常操作需严格遵循设备使用规范,开机前需检查设备各部件是否正常,润滑系统是否充足,电路连接是否稳定。操作时需将板材平稳送入咬口机,双手远离模具工作区域,避免发生安全事故。根据板材厚度调整咬...

-
 四川风管软接生产厂家地址10.04
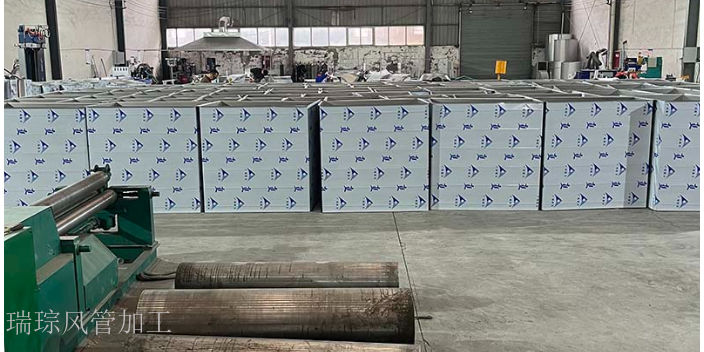
彩钢板风管的加工需重点保护表面涂层(常用PVDF、PE涂层,厚度20-30μm),避免加工过程中涂层划伤或脱落(涂层完好率需≥99%)。裁剪时需使用涂层保护刀具(刀刃粗糙度≤Ra0.8μm),切割...
-
 四川风管配件生产定制10.03
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度...
-
 成都不锈钢风管生产厂家电话10.02
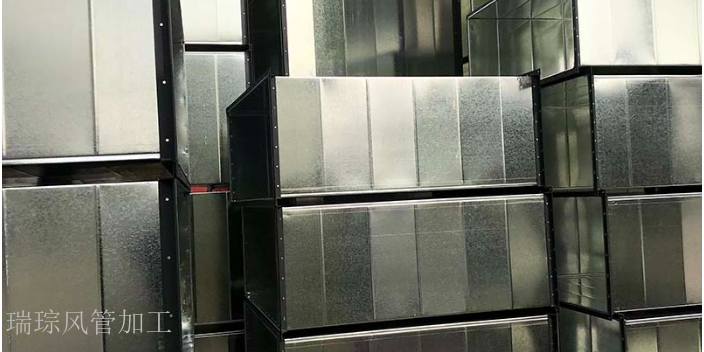
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料...
-
 成都角钢法兰风管安装10.01
随着工业的快速发展,对通风管道的性能和功能要求也越来越多样化。我们公司紧跟市场需求,不断研发创新加工技术和工艺。在镀锌板排烟通风管道加工方面,采用先进的数控加工设备,能够实现风管的快速生产和精确加工。...
-
 四川镀锌风管加工设计09.30
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用...
-
 圆形风管安装09.29
风管的环保性能要求日益提高,在材料选择、制作过程和使用阶段均需考虑环保因素,减少对环境的影响。材料选择上,需优先选用符合国家环保标准的材料,确保材料中有害物质(如甲醛、挥发性有机化合物VOCs)释...
-
四川铁皮风管法兰09.28
关于加工过程中的安全与环保,不锈钢风管加工过程中,安全和环保至关重要。操作人员需佩戴防护眼镜、手套等个人防护装备,防止切割和焊接过程中产生的火花、飞溅物等伤害身体。焊接作业时,要设置防火措施,如配备灭...
-
 螺旋风管厂家09.27
风管衬里材料的选择需根据风管输送介质的特性(如腐蚀性、温度、湿度)和使用要求确定,衬里材料主要用于保护风管内壁,增强抗腐蚀性,同时减少气流阻力或提升卫生性能。当风管输送含有酸性、碱性等腐蚀性气体时...
-
 成都共板法兰风管09.26
不锈钢风管加工完成后,质量检验是确保产品合格的关键环节。外观检查主要查看风管表面是否平整、有无划痕、变形等情况。尺寸检验则要核对风管的边长、直径、长度等尺寸是否符合设计要求,偏差应在允许范围内。此外,...
-
 成都共板法兰风管方案09.25
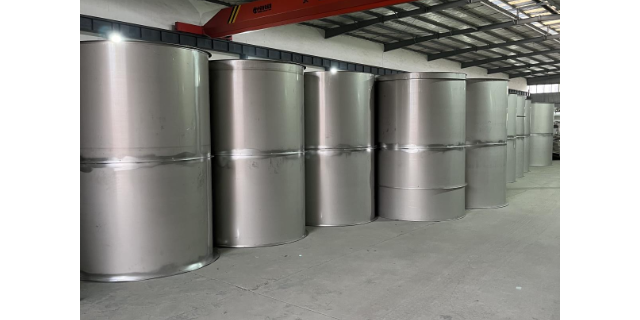
下料切割是不锈钢风管加工的首要工序。可使用激光切割机、等离子切割机或数控剪板机等设备。切割时,需严格按照设计图纸进行,确保尺寸准确。切割后,要及时去除毛刺,因为毛刺不*会影响后续加工工序,还可能在风管...
-
 角钢法兰风管生产定制09.24
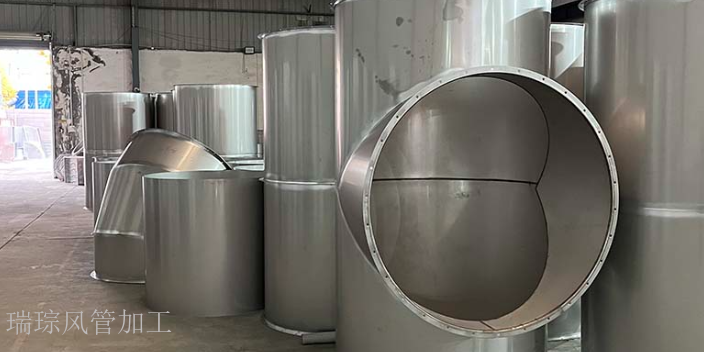
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果,目前行业内主流采用数控等离子裁剪设备或数控剪板机,操作前需通过U盘导入CAD设计文件,在设备系统中完成坐标校准,校准误差需≤0.02mm,...