
-
 成都镀锌风管加工定做
连接的方法: 咬口的种类及其适用场合:根据咬口断面结构的不同,常见的咬口形式可分为单平咬口、单立咬口、转角咬口、联合角咬口和按扣式咬口,咬口宽度的确定:风管和配件的咬口宽度B (如图6.5所示),与所选板材的厚度和加工咬口的机械性能有关。咬口留量的确定:咬口留量的大小与咬口的宽B、重叠层数和加工方法以及使用的加工机械等有关。一般对于单平咬口、单立咬口和转角咬口,其总的咬口量等于三倍的咬口宽度,在其中一块板材上的咬口留为一倍的咬口的宽度,而在另一块板材上为三倍的咬口宽度。例如,选用0. 5m厚的钢板加工制作风管,若采用单平咬口连接时,选用的咬口宽度为7mm,则咬口留量为7mmX3=21mm,在其...
查看详情>> 2023-07-04 -
 成都圆形风管生产厂家地址
风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8平头铁铆钉,且应布置均匀在同一直线上,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。风管法兰铆钉规格及铆钉孔尺寸(mm)风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8...
查看详情>> 2023-07-04 -
 成都镀锌风管生产厂家
角钢法兰系统制作工艺:在加工车间按制作好的风管用料清单选定镀锌钢板厚度,将镀锌钢板从上料架装入调平压筋机中,开机剪去钢板端部。上料时要检查钢板是否倾斜,试剪一张钢板,测量剪切的钢板切口线是否与边线垂直,对角线是否一致。 按照用料清单的下料长度和数量输入电脑,开动机器,由电脑自动剪切和压筋。板材剪切必须进行用料的复核,以免有误。 特殊形状的板材用ACL3100等离子切割机,零星材料使用现场电剪刀进行剪切,使用固定式震动剪时两手要扶稳钢板,手离刀口不得小于5cm,用力均匀适当。四川圆形风管加工厂家就找成都瑞琮环境科技有限公司。成都镀锌风管生产厂家矩形风管的加固:与圆形风管相比,矩形风管自身的强...
查看详情>> 2023-07-04 -
 四川保温烟囱管道生产方案
施工环境要求:1、清理施工垃圾时使用容器吊运,严禁随意凌空抛撤造成扬尘。施工垃圾及时清运,清运时,适量洒水减少扬尘。2、在施工区禁火焚烧油毡、橡胶、塑料、皮革等有毒、有恶臭物体。3、工地上使用的各类柴油、汽油机械执行相关污染物排放标准,不使用气体排放超标的机械。4、易飞扬的细颗粒散体材料尽量库内存放,如露天存放时采用严密苫盖。运输和卸运时防止遗洒飞扬。5、作业时尽量控制噪音影响,对噪声过大的设备尽可能不用或少用。在施工中采取防护等措施,把噪音降低到比较低限度。四川通风管道加工厂家就找成都瑞琮环境科技有限公司。四川保温烟囱管道生产方案技术准备:⑴对建筑、结构和电气、暖卫及管路走向、坐标、标高与通...
查看详情>> 2023-07-03 -
成都焊接风管加工公司有哪些
角钢法兰连接方式:方法兰由四根角钢组焊而成,划线下料时应注意使焊成后的法兰内径不能小于风管的外径,用砂轮切割机按线切断;下料调直后放在冲床上冲击铆钉孔及螺栓孔、孔距,高压系统不应大于100 mm。中、低压系统不应大于150 mm 冲孔后的角钢放在焊接平台上进行焊接,焊接时按各规格模具卡紧压平。风管法兰的焊缝应融合良好、饱满,无假焊和孔洞,法兰平面度的允许偏差为2mm,同一批量加工的相同规格法兰的螺孔排列应一致,并具有互换性。圆形风管加工厂家就找成都瑞琮环境科技有限公司。成都焊接风管加工公司有哪些风管加工注意事项及质量要求:送风管法兰铆钉缝处涂密封胶,涂密封胶前首先要风管表面的尘土和油污。风管与...
查看详情>> 2023-07-03 -
 成都白铁风管加工厂商
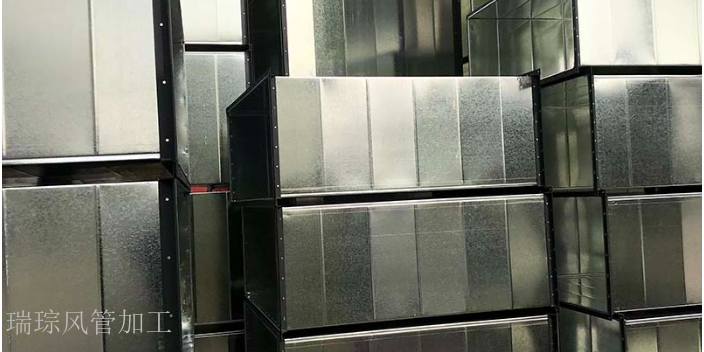
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采用手持电动缝口机进行缝合,缝合后的风管外观质量应达到折角平直,圆弧均匀,两端面平行,无翘角,表面凹凸不大于5mm。 风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用5X10铆钉(铆钉根据不同风管按规程选用,详见下表)将风管铆固,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。法兰制作应该核对几...
查看详情>> 2023-07-03 -
 四川白铁风管生产厂地址
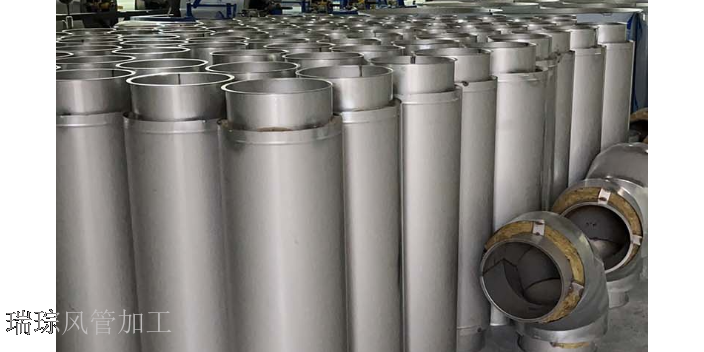
法兰连接:A、当风管与扁钢法兰连接时,可采用6-10 mm的翻边,将法兰套在风管上,并使之接触紧密。翻边尺寸不能太大,防止遮住螺栓孔,使安装不便。 B、当风管与角钢法兰连接,管壁厚度小于或等于1.5mm时,可采用翻边铆接。铆接时先将法兰与风管用直径4~5mm的铆钉铆接起来,再用小锤将管端翻边。 C、如果风管壁厚大于1.5 mm时,风管与角钢法兰连接可采用焊接。-种是翻边后,将风管法兰点焊在- -起,另-种是将风管的管端缩进法兰4~5mm,然后沿风管周边焊满。成都风管法兰加工厂家就找成都瑞琮环境科技有限公司。四川白铁风管生产厂地址主要机具:⑴常用工具:扳手(活动扳手、双头扳手、套筒扳手、梅花...
查看详情>> 2023-07-03 -
 成都风管生产定制联系电话
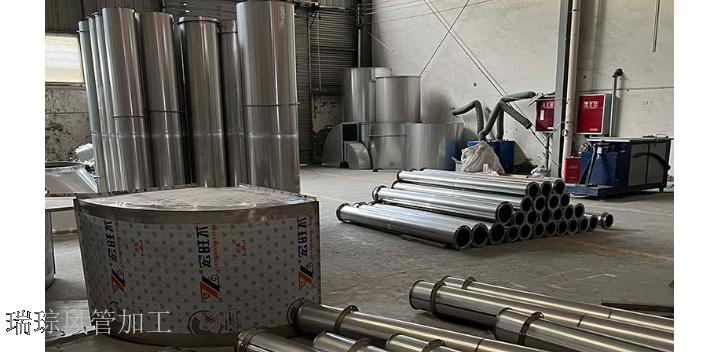
角钢法兰连接方式:方法兰由四根角钢组焊而成,划线下料时应注意使焊成后的法兰内径不能小于风管的外径,用砂轮切割机按线切断;下料调直后放在冲床上冲击铆钉孔及螺栓孔、孔距,高压系统不应大于100 mm。中、低压系统不应大于150 mm 冲孔后的角钢放在焊接平台上进行焊接,焊接时按各规格模具卡紧压平。风管法兰的焊缝应融合良好、饱满,无假焊和孔洞,法兰平面度的允许偏差为2mm,同一批量加工的相同规格法兰的螺孔排列应一致,并具有互换性。成都白铁风管加工厂家就找成都瑞琮环境科技有限公司。成都风管生产定制联系电话风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液...
查看详情>> 2023-07-03 -
 成都复合风管加工厂
柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与角钢法兰紧固。2)柔性短管安装应松紧适当,不得扭曲。安装在风机吸入口的柔性短管可安装的绷紧一些,防止风机启动后被吸入而减少截面尺寸。2)柔性圆形短管连接宜采用卡箍紧固,插接长度应大于50mm。当连接套管直径大于300mm时,应在套管端面10~15mm处压制环形凸槽,安装时卡箍应在套管的环形凸槽后面。柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与角钢法兰紧固。2)柔性短管安装应松紧适当,不得扭曲。安装在风机吸入口的柔性短管可安装的绷紧一些,防止风机启动后被吸入而减少截...
查看详情>> 2023-07-03 -
 四川消防排烟管道加工厂址
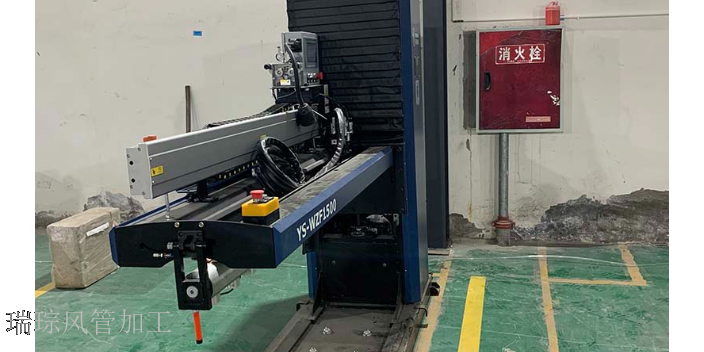
质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互错开。法兰翻边宽度应一致,翻边宽度不得小于6mm。质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互错开。法兰翻边宽度应一致,翻边宽度不得小于6mm。地下车库风管生产厂家就找成都瑞琮环境科技有限公司。四川消防排烟管道加工厂址铆接:通俗的讲铆接就是指两...
查看详情>> 2023-07-03 -
 成都风管加工厂址
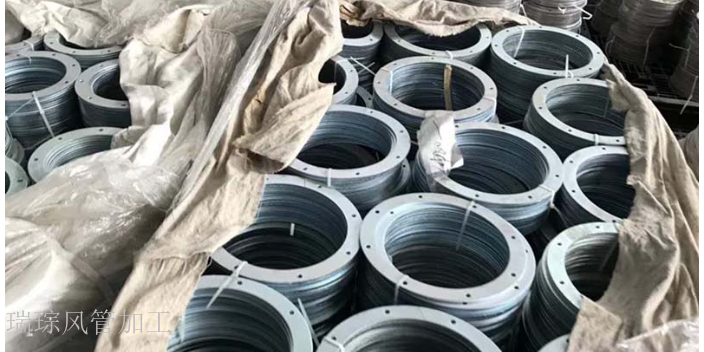
风管加工的基本操作技术:1)当风管周边总长小于板材标准宽度,即用整张钢板宽度折边成型时,可只设一-个角咬口; 2)当板材宽度小于风管周长,大于周长一半时,可设两个角咬口; 3)当风管周长很大时,可在风管四个角分别设四个角咬口。连接的方法: 1)咬口连接; 2)焊接; 3)铆mao接。 注:利用铆钉把两个以上的被铆件联接在-起的不可拆联接,称为铆钉联接,简称铆接。 a)适用条件:咬口连接适用于板厚δ≤1.2mm的普通薄钢板和镀锌薄钢板,板厚δ≤1. 0mm的不锈钢板和板厚δ≤1.5mm 的铝板。四川共板法兰风加工厂家就找成都瑞琮环境科技有限公司。成都风管加工厂址风管加工注意事项及质量要求...
查看详情>> 2023-07-03 -
 消防排烟管道加工定制
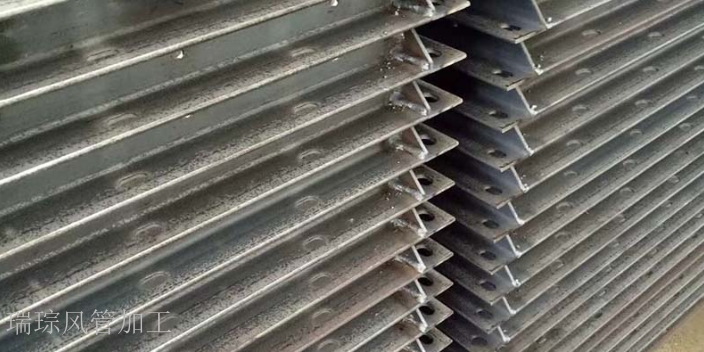
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采用手持电动缝口机进行缝合,缝合后的风管外观质量应达到折角平直,圆弧均匀,两端面平行,无翘角,表面凹凸不大于5mm。 风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用5X10铆钉(铆钉根据不同风管按规程选用,详见下表)将风管铆固,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。法兰制作应该核对几...
查看详情>> 2023-07-02 -
 成都消防排烟管道加工厂地址
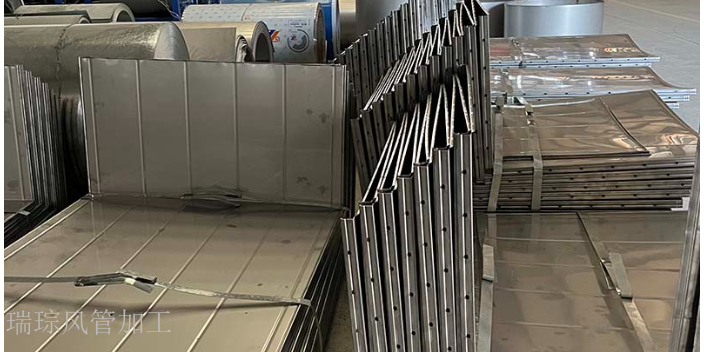
柔性短管安装:柔性短管支吊架的间隔不宜大于1. 5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性短管采用外保温时,保温层应有防潮措施。吊卡箍可安装在保温层上。柔性短管安装应松紧适度,无明显扭曲。可伸缩性金属或非金属软风管的长度不宜超过2m,并不应有死弯或塌凹。柔性短管安装:柔性短管支吊架的间隔不宜大于1. 5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性短管采用外保温时,保温层应有防潮...
查看详情>> 2023-07-02 -
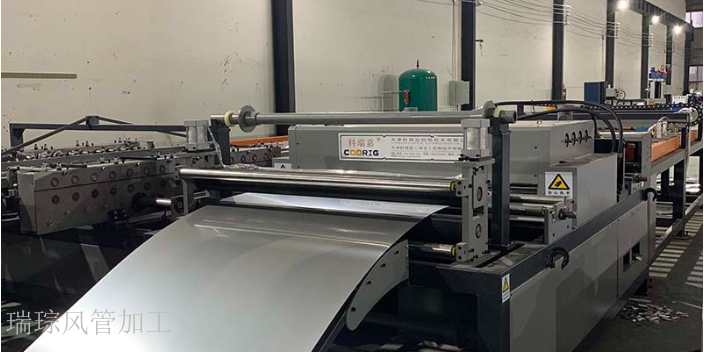 消防风管加工
风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8平头铁铆钉,且应布置均匀在同一直线上,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。风管法兰铆钉规格及铆钉孔尺寸(mm)风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8...
查看详情>> 2023-07-02 -
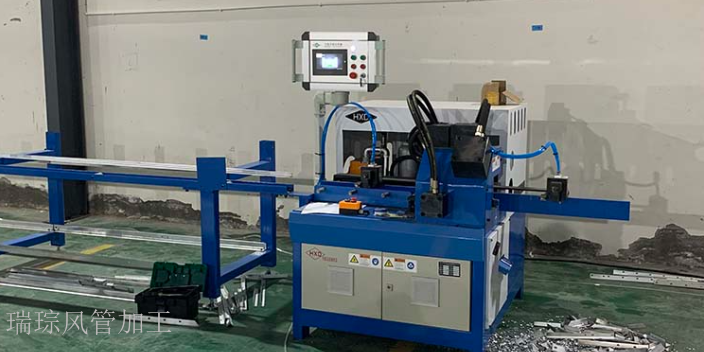 风管风阀生产定制电话
铆接:通俗的讲铆接就是指两个厚度不大的板,通过在其部位上打洞,然后将铆钉放进去,用铆钉枪将铆钉铆死,而将两个板或物体连接在一起的方法。1、当管壁厚度δ≤1.5mm时,常采用翻边铆接,为避免管外侧受力后产生脱落,铆接部位应在法兰的外侧; 2、铆接前,应根据板材的厚度来选择铆钉的直径、铆钉的长度以及铆钉之间的间距等。 3、铆钉的直径应为板厚的2倍,但不得小于3mm; : 4、为了能打成压帽以压紧板材,铆钉长度L=2δ十(1.5~2.0)d,其中d为铆钉的直径,δ为连接钢板的厚度; 5、铆钉与铆钉之间的中心距一般为40~ 100mm,严密性要求较高时,其间距还应小- -些; 6、铆钉孔中心...
查看详情>> 2023-07-02 -
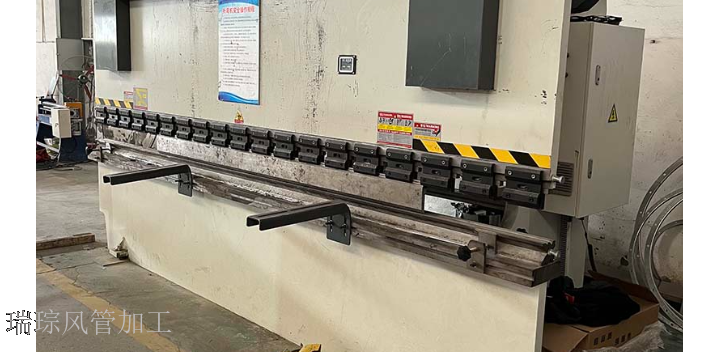 成都风管风阀加工安装
风管按材质分为金属、非金属及复合材料风管,风管制作所采用的板材、型材以及其他主要成品材料的质量,直接影响通风管道的整体质量,因此在加工制作中应按设计及国家相关产品标准的规定,认真查验其外观及出厂检验合格证明文件。在通风空调工程中,常用的主材有板材、型钢;常用辅材有垫料、螺栓和螺母、铆钉;耗材有氧气、乙炔、锯条、焊条等。风管按材质分为金属、非金属及复合材料风管,风管制作所采用的板材、型材以及其他主要成品材料的质量,直接影响通风管道的整体质量,因此在加工制作中应按设计及国家相关产品标准的规定,认真查验其外观及出厂检验合格证明文件。在通风空调工程中,常用的主材有板材、型钢;常用辅材有垫料、螺栓和螺母...
查看详情>> 2023-07-02 -
焊接风管加工定制联系电话
风管辅材——螺栓和螺母螺栓和螺母:一般使用六角螺栓和六角螺母,A、B、C三个级别,C级适用精度要求不高的连接场所,A、B级要求较高;通常采用部分螺纹,要求长螺纹场合,采用全螺纹螺栓。铆钉主要用于板材与板材,风管或部件与法兰之间的连接;常用铆钉有抽芯、半圆头和平头铆钉。风管的耗材是指在加工制作和施工过程中使用,安装后已无原型存在,主要有氧气、乙炔、锯条、焊条。风管辅材——螺栓和螺母螺栓和螺母:一般使用六角螺栓和六角螺母,A、B、C三个级别,C级适用精度要求不高的连接场所,A、B级要求较高;通常采用部分螺纹,要求长螺纹场合,采用全螺纹螺栓。铆钉主要用于板材与板材,风管或部件与法兰之间的连接;常用铆...
查看详情>> 2023-07-02 -
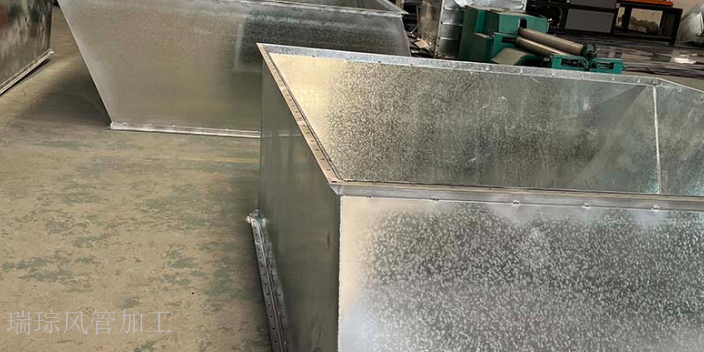 角钢法兰风管加工厂家地址
风管法兰的制作:(1)风管法兰以角钢或扁钢加工制成。金属矩形风(2)矩形法兰由四根角钢组成,两根为b边长,两根为a+2c (如图);用型钢切割机按线切断,再放在冲床上冲螺栓孔,法兰四角处应设螺栓孔。冲孔钻的角钢放在焊接平台上进行焊接,焊接时用模具卡紧。风管法兰的制作:(1)风管法兰以角钢或扁钢加工制成。金属矩形风(2)矩形法兰由四根角钢组成,两根为b边长,两根为a+2c (如图);用型钢切割机按线切断,再放在冲床上冲螺栓孔,法兰四角处应设螺栓孔。冲孔钻的角钢放在焊接平台上进行焊接,焊接时用模具卡紧。成都消防风管生产厂家就找成都瑞琮环境科技有限公司。角钢法兰风管加工厂家地址风管软接头的制作:风管...
查看详情>> 2023-07-02 -
通风管生产公司
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检测。现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检...
查看详情>> 2023-07-02 -
 成都通风管加工多少钱
法兰的组合:用四个M8H20的螺栓将两段风管紧紧连接起来,再用扳手将法兰夹即勾码连同两个法兰紧紧夹紧,以便加强风管法兰的强度,通常法兰夹距离法兰角的尺寸为150mm左右,两个法兰夹之间的空位尺寸为230mm左右,法兰边长1500mm的用4个法兰夹,法兰边900mm—1200mm之间的用3个法兰夹。法兰边为600mm的用2个法兰夹,法兰边长在450mm以下的,在中间用1个法兰夹。法兰的组合:用四个M8H20的螺栓将两段风管紧紧连接起来,再用扳手将法兰夹即勾码连同两个法兰紧紧夹紧,以便加强风管法兰的强度,通常法兰夹距离法兰角的尺寸为150mm左右,两个法兰夹之间的空位尺寸为230mm左右,法兰边长...
查看详情>> 2023-07-01 -
 消防排烟管道生产公司有哪些
风管加工注意事项及质量要求:送风管法兰铆钉缝处涂密封胶,涂密封胶前首先要风管表面的尘土和油污。风管与部件制作质量检查:风管制作保证项目的检查,风管的规格、尺寸必须符合设计要求;风管的咬口必须紧密、宽度均匀、无孔洞、半咬口和胀裂等缺陷。基本项目的检查,风管外观质量应达到折角平直,圆弧均匀,两端面平行,无翘角,表面凹凸不大于5mm;风管与法兰连接牢固,翻边平整,宽度不小于6mm,紧贴法兰,螺孔具备互换性;风管加固可靠、整齐,间距均匀对称。风管制作要在干净,专门的预制车间内进行;制作场地要随时保持清洁,制作时手套不许有油污,镀锌板、风管不允许在地面上拖行。不锈钢风管生产厂家就找成都瑞琮环境科技有限公...
查看详情>> 2023-07-01 -
 铁皮风管加工
柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与角钢法兰紧固。2)柔性短管安装应松紧适当,不得扭曲。安装在风机吸入口的柔性短管可安装的绷紧一些,防止风机启动后被吸入而减少截面尺寸。2)柔性圆形短管连接宜采用卡箍紧固,插接长度应大于50mm。当连接套管直径大于300mm时,应在套管端面10~15mm处压制环形凸槽,安装时卡箍应在套管的环形凸槽后面。柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与角钢法兰紧固。2)柔性短管安装应松紧适当,不得扭曲。安装在风机吸入口的柔性短管可安装的绷紧一些,防止风机启动后被吸入而减少截...
查看详情>> 2023-07-01 -
 成都白铁皮风管生产厂
施工安全要求:电、气焊作业必须持证上岗,动火须有动火证,严禁无证操作。电焊机一、二次接线端子必须设保护罩,且连接牢固。电焊机双线到位(焊把线、接地线),双线外皮不得有破损现象。使用折方机时,应相互配合,并与折方机保持距离,以免被翻转的钢板和配座击伤。使用咬口机时,手不准放在咬口机轨道上,工件咬扶稳,手指距滚轮不小于5cm。使用卷板机时,手不得直接推送工件。使用剪板机时,上刀架不准放置工件等物品,调整铁皮,脚不能放在踏板上。剪切时,手严禁伸入压板空隙中。成都白铁皮风管生产厂家就找成都瑞琮环境科技有限公司。成都白铁皮风管生产厂施工环境要求:1、清理施工垃圾时使用容器吊运,严禁随意凌空抛撤造成扬尘。...
查看详情>> 2023-07-01 -
 保温烟囱管道生产厂家地址
风阀的安装:变风量末端装置安装,应设支吊架,与风管连接前应做动作试验。各类排气罩安装宜在设备就位后进行。风帽滴水盘(槽)安装要牢固、不得渗漏。凝结水应引流到指定位置。斜插板风阀的安装,阀板必须为向上拉启;水平安装时,阀板应为顺气流方向插入。a.防火阀有水平、垂直、左式和右式之分,安装时应根据设计要求,防止装错。防火阀易熔件应在系统试运转之前安装,且应迎气流方向。防火分区隔墙两侧的防火阀,距墙表面不应大于200mm。b.安装前应先检查阀i门]外形操作机构是否完好,检查动作的灵活性,然后再进行安装。c.防火阀与防火墙(或楼板)之间的风管壁厚应采用.σ≥1.6mm的钢板,在风管外面用耐火的保温材料隔...
查看详情>> 2023-07-01 -
 四川不锈钢风管生产
柔性短管安装:柔性短管支吊架的间隔不宜大于1. 5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性短管采用外保温时,保温层应有防潮措施。吊卡箍可安装在保温层上。柔性短管安装应松紧适度,无明显扭曲。可伸缩性金属或非金属软风管的长度不宜超过2m,并不应有死弯或塌凹。柔性短管安装:柔性短管支吊架的间隔不宜大于1. 5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性短管采用外保温时,保温层应有防潮...
查看详情>> 2023-07-01 -
 风管加工厂商
风管辅材——螺栓和螺母螺栓和螺母:一般使用六角螺栓和六角螺母,A、B、C三个级别,C级适用精度要求不高的连接场所,A、B级要求较高;通常采用部分螺纹,要求长螺纹场合,采用全螺纹螺栓。铆钉主要用于板材与板材,风管或部件与法兰之间的连接;常用铆钉有抽芯、半圆头和平头铆钉。风管的耗材是指在加工制作和施工过程中使用,安装后已无原型存在,主要有氧气、乙炔、锯条、焊条。风管辅材——螺栓和螺母螺栓和螺母:一般使用六角螺栓和六角螺母,A、B、C三个级别,C级适用精度要求不高的连接场所,A、B级要求较高;通常采用部分螺纹,要求长螺纹场合,采用全螺纹螺栓。铆钉主要用于板材与板材,风管或部件与法兰之间的连接;常用铆...
查看详情>> 2023-07-01 -
-
 四川风管软接加工厂址
风管加工注意事项及质量要求:楞筋或楞线的加固,排列应规则,间隔应均匀,板面不应有明显的变形;角钢或加固筋的加固,应排列整齐、均匀对称,其高度应小于或等于风管的法兰宽度。角钢、加固筋与风管的铆接应牢固、间隔应均匀,不应大于220mm;两相交处应连接成一体;共板法兰风管长边小于等于1600的通丝加固,大于1600的用角钢加固;角钢法兰风管大于等于1250的采用角钢加固,且角钢与风管用拉铆钉(4*10)连接;且所有用于加固的角钢平行于法兰。金属风管与法兰连接时,风管的翻边要平整,并紧贴法兰,风管翻边宽度不小于6mm;风管的咬口缝,翻边四角处,周边,铆钉缝部位均涂密封胶密封。成都镀锌风管加工厂家就找成...
查看详情>> 2023-06-30 -
消防排烟管道生产线
工程中所选用的成品风管,应提供产品合格证书或进行强度和严密性的现场复验;产品合格证书,包括合格证及强度和严密性检测报告;如果对合格证书有异议,也可以对进场的风管进行强度和严密性进行现场测试。 对于非采购的现场加工(含施工现场制作、委托加工及其他场地加工)制作风管,因受加工工艺及加工场地、加工方法、加工设备、操作人员的不同,其质量情况会有所不同,为检验其加工工艺是否满足施工要求,在风管批量加工前,应对风管加工工艺进行验证,验证合格后方可大批量加工。四川风管法兰加工厂家就找成都瑞琮环境科技有限公司。消防排烟管道生产线施工安全要求:电、气焊作业必须持证上岗,动火须有动火证,严禁无证操作。电焊机...
查看详情>> 2023-06-30 -
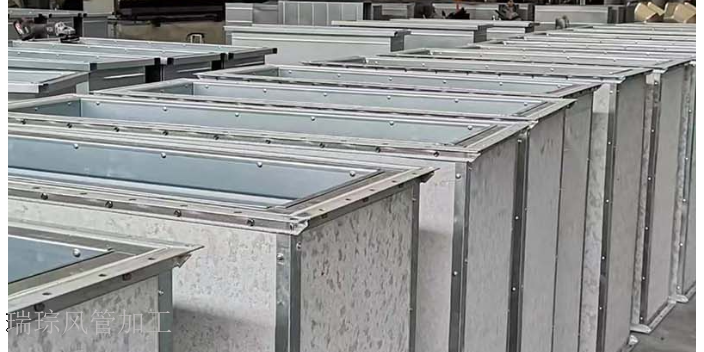 四川共板法兰风加工方案
施工环境要求:1、清理施工垃圾时使用容器吊运,严禁随意凌空抛撤造成扬尘。施工垃圾及时清运,清运时,适量洒水减少扬尘。2、在施工区禁火焚烧油毡、橡胶、塑料、皮革等有毒、有恶臭物体。3、工地上使用的各类柴油、汽油机械执行相关污染物排放标准,不使用气体排放超标的机械。4、易飞扬的细颗粒散体材料尽量库内存放,如露天存放时采用严密苫盖。运输和卸运时防止遗洒飞扬。5、作业时尽量控制噪音影响,对噪声过大的设备尽可能不用或少用。在施工中采取防护等措施,把噪音降低到比较低限度。排风管加工厂家就找成都瑞琮环境科技有限公司。四川共板法兰风加工方案矩形风管的加固:与圆形风管相比,矩形风管自身的强度低,易于产生变形。施...
查看详情>> 2023-06-30
 热门标签