
-
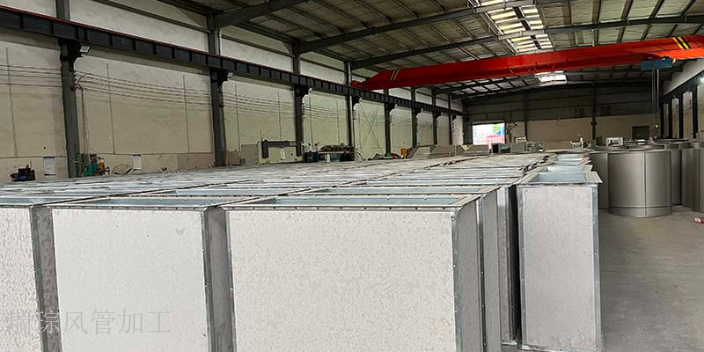 四川共板法兰风生产定制厂家
不锈钢风管加工的质量检测贯穿全过程,是确保系统安全运行的关键。原材料需检查材质证明和力学性能报告,进行光谱分析验证成分,确保符合设计要求;下料后用游标卡尺检查尺寸偏差,折弯后用角度仪测量角度和直线度,偏差超标的必须返工。焊接后的风管需做气密性试验,试验时将风管两端用盲板封堵,通过空压机注入压缩空气至规定压力,保持 30 分钟,压力降不得超过 5%,例如设计压力 1000Pa 的风管,压力不得低于 950Pa。对于输送洁净空气的风管,还需进行洁净度检测,用无尘布擦拭内表面,灰尘颗粒数需符合 ISO 8 级及以上标准,确保内表面无油污、灰尘,满足医药行业 GMP 标准。成都瑞琮环境科技有限公司,专...
查看详情>> 2025-11-25 -
 共板法兰风加工定制联系电话
通风管的加固处理需根据风管尺寸(矩形风管边长>1250mm,圆形风管直径>1000mm)与使用压力(>1000Pa)确定具体方案,确保风管在运行时无明显变形(变形量≤0.5mm/m)。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质需与风管基材一致(镀锌钢板配镀锌加强筋,不锈钢板配不锈钢加强筋),厚度需比风管基材厚0.1-0.2mm,间距需根据设计标准设定(常规间距1.0-1.5米,压力>1500Pa时间距≤1.0米)。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需使用小电流(比基材焊接电流低10%-15%)避免焊穿风管壁(焊穿率需为0),铆接时需选用沉头铆钉(直径3...
查看详情>> 2025-11-25 -
 通风管加工安装
法兰加工是通风管连接稳定性的重要保障,不同连接场景对应不同的法兰类型。共板法兰加工无需额外焊接角钢,直接在风管端口通过设备压制出法兰边,加工效率较高,适合低压通风系统。加工时需控制法兰边的宽度与平整度,宽度误差需控制在1mm以内,平整度误差不超过0.5mm,避免影响后续拼接密封。角钢法兰则需先将角钢切割成对应长度,再通过焊接与风管端口连接,焊接时需保证焊点均匀,焊渣清理彻底,防止焊点凸起导致法兰面不平整,影响螺栓紧固效果。 成都瑞琮环境科技有限公司是专业风管加工企业,经验技术人员精心定制通风管道方案。通风管加工安装成都瑞琮环境科技有限公司扎根西南地区,专注于通风管道及废气治理领域的深耕细作...
查看详情>> 2025-11-24 -
 四川白铁皮风管生产方案
通风管的降噪加工需从内壁处理与结构优化两方面入手,内壁可粘贴吸音材料(如离心玻璃棉,密度48kg/m³,厚度20-30mm),粘贴前需用粘结剂(粘结强度≥0.15MPa),粘结面积≥95%,避免吸音材料脱落。吸音材料外需覆盖防潮透气膜(透气量≥500g/(㎡・24h),防潮等级≥IPX4),防止水汽侵入影响吸音效果。结构上需避免风管截面突变(突变处采用渐变过渡,过渡长度≥5倍风管直径),减少气流湍流产生的噪音。弯头处需增设导流叶片(叶片数量根据弯头直径确定,DN300以下设2-3片,DN300以上设4-6片),叶片与风管内壁贴合间隙≤0.2mm,导流叶片可降低噪音8-12dB。加工完成后需...
查看详情>> 2025-11-24 -
 复合风管加工定做
不锈钢风管的美观性使其在一些对外观要求较高的场所得到广泛应用。我们公司在不锈钢风管加工过程中,注重产品的外观质量。通过精细的表面处理工艺,如抛光、拉丝等,使不锈钢风管表面光洁度高、色泽均匀,达到美观大方的效果。同时,对风管的接口和连接部位进行精心处理,使其整体外观更加精致。无论是在商业场所还是公共建筑中,我们的不锈钢风管都能成为一道亮丽的风景线。对于一些特殊形状和尺寸的风管需求,我们公司凭借先进的加工设备和专业的技术能力,能够提供完美的解决方案。通过数控加工技术和三维建模设计,实现对复杂形状风管的准确加工。无论是异形弯头、螺旋风管还是大口径的通风管道,我们都能按照客户的要求进行定制生产,满足不...
查看详情>> 2025-11-19 -
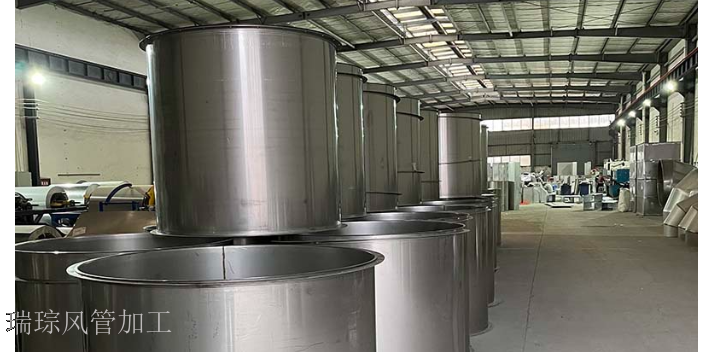 四川风管软接生产设计
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力与尺寸参数。低压通风管常用单咬口形式,加工时通过咬口机将板材边缘折边后相互咬合,咬合深度需控制在规定范围内,确保连接强度的同时便于拆卸调整。高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积更大,密封性与抗压性更优,加工时需多次调整咬口机的模具位置,保证咬口处无褶皱、无裂缝。成型后的风管需检查弧度与直线度,若存在轻微变形,可通过手工辅助矫正,确保风管整体形状符合设计标准。 成都瑞琮环境科技,专业风管加工,经验丰富技术人员精心定制通风管道方案。四川风管软接生产设计 异形风管(如弯头、三通、变径管)的加工需根据设计图纸(精度±0...
查看详情>> 2025-11-18 -
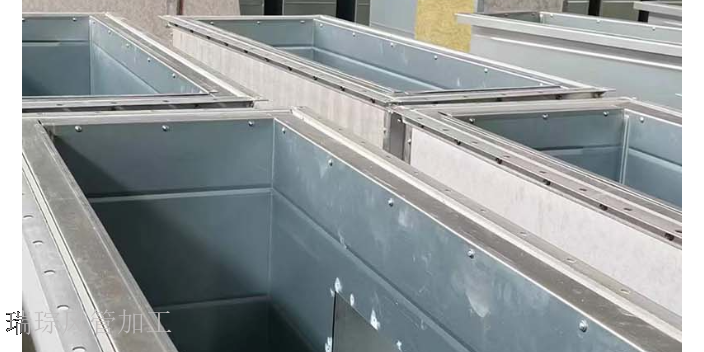 四川铁皮风管生产定制
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 找专业风管加工厂家,成都瑞琮环境科技有限公司不容错过,经验技术人员定制通风管道方案。四川铁皮风管生产定制对于一些大型建筑项目,通风管道的安装空间有限...
查看详情>> 2025-11-18 -
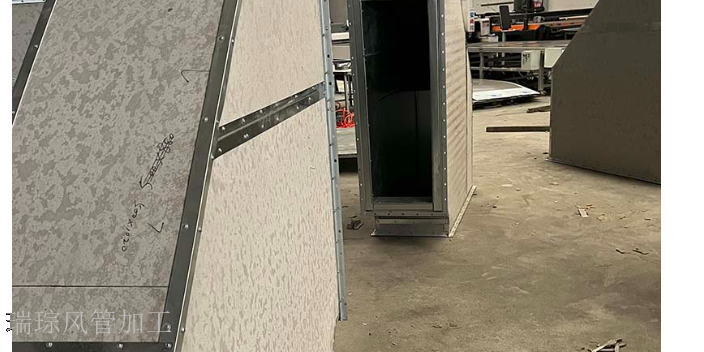 成都镀锌风管生产定做
风管拼接流程需严格遵循 GB 50243-2016《通风与空调工程施工质量验收规范》的操作规范,确保拼接处密封(泄漏量≤2m³/(h・㎡))与牢固(抗拉强度≥10MPa)。拼接前需使用无尘布蘸取异丙醇(浓度 95%)清理风管端口与法兰面的灰尘、杂质,清理范围需覆盖法兰面及端口周边 50mm 区域,确保无残留污染物(污染物含量≤3mg/㎡)。在法兰面铺设密封垫,密封垫的材质需根据介质温度与压力选择(温度≤80℃、压力≤1000Pa 选橡胶密封垫,温度 80-200℃、压力 1000-2000Pa 选石棉橡胶密封垫,温度>200℃、压力>2000Pa 选金属包覆密封垫),密封垫厚度 3-5mm,宽...
查看详情>> 2025-11-17 -
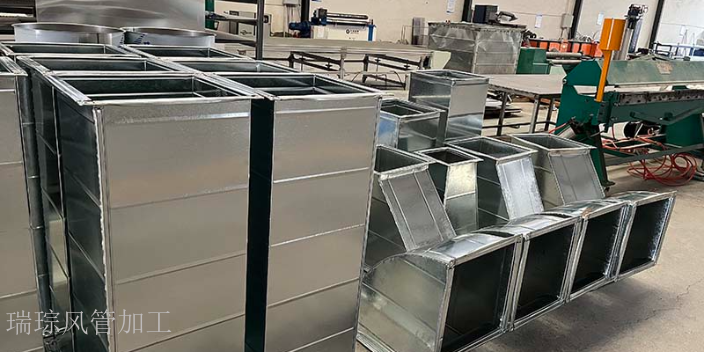 成都消防排烟管道加工定制厂家
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 成都瑞琮环境科技,专业...
查看详情>> 2025-11-17 -
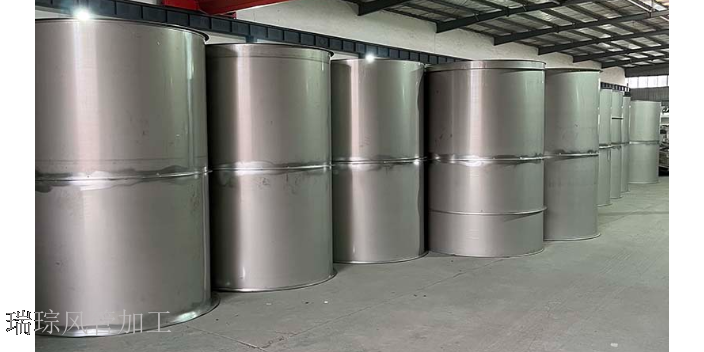 四川不锈钢风管加工设计
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导...
查看详情>> 2025-11-17 -
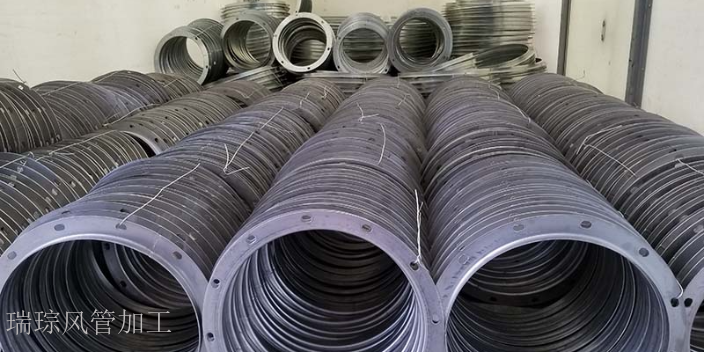 矩形风管生产
随着环保要求的日益严格,废气治理系统的效率和稳定性成为企业关注的焦点。我们公司生产的风管作为废气治理系统的重要组成部分,在设计和加工过程中充分考虑系统的整体性能。通过优化风管的气流分布和阻力特性,提高废气收集和输送效率,确保废气能够顺利进入处理设备进行净化。同时,采用品质较高的材料和可靠的连接方式,保证风管在长期运行过程中不会出现泄漏等问题,为废气治理系统的稳定运行提供坚实保障。不锈钢风管因其耐腐蚀、美观等优点,在众多领域得到广泛应用。我们公司在不锈钢风管加工方面拥有丰富的经验和专业的技术。从不锈钢板材的选材到加工工艺的选择,都经过严格把关。采用激光切割、自动焊接等先进技术,确保不锈钢风管的表...
查看详情>> 2025-11-16 -
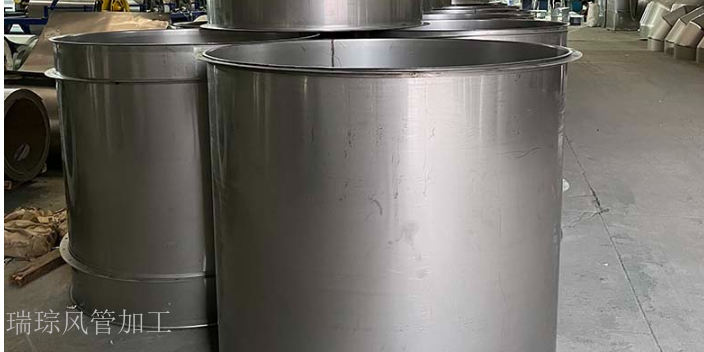 四川螺旋风管生产定制厂家
不锈钢风管加工的首道工序是材料甄选,这直接决定了成品的性能与使用寿命。通常选用 304 或 316 型号的不锈钢板,其中 304 不锈钢含铬 18%、镍 8%,具备优异的耐腐蚀性和抗氧化性,在潮湿的地下室、游泳馆等环境中能长期保持稳定;316 不锈钢因添加了 2%-3% 的钼元素,抗点蚀能力比 304 强 2-3 倍,特别适合化工车间、沿海地区等存在氯离子的强腐蚀场景。板材厚度需根据风管尺寸和压力等级双重确定,一般通风系统采用 0.8-1.2mm 板材,像商场、办公楼的新风系统多在此范围;高压系统如工业除尘管道则需 1.5-2mm。选好的板材需经过专业平整机处理,通过多道辊压消除内应力,同时用...
查看详情>> 2025-11-16 -
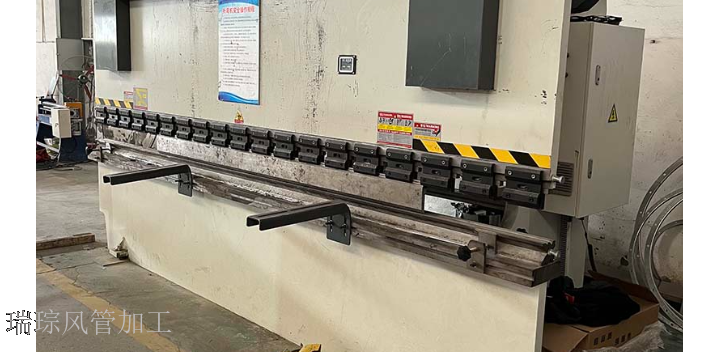 四川消防排烟管道生产定制厂家
通风管加工的材料预处理阶段,需先对选用的基材进行系统性检查。常用基材包括镀锌钢板、不锈钢板等,检查重点集中在表面状态与物理性能,需排查是否存在划痕、锈蚀、凹陷等缺陷,同时确认材料厚度与设计要求的匹配度。若发现表面附着油污或杂质,需采用中性清洁剂进行擦拭清洁,再用干燥抹布擦干,避免残留水分导致后续加工出现质量问题。预处理后的材料需整齐堆放,避免阳光直射与潮湿环境,防止材料性能发生变化,为后续裁剪工序奠定基础。 成都瑞琮环境科技有限公司,专业的风管加工厂家,经验技术人员定制通风管道方案。四川消防排烟管道生产定制厂家低压通风管(设计压力≤500Pa)的加工工艺可在保证质量的前提下适当简化,以提高...
查看详情>> 2025-11-16 -
风管法兰生产厂家地址
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力(低压≤500Pa,中压500-1500Pa,高压>1500Pa)与尺寸参数(边长≤1250mm或>1250mm)综合判定。低压通风管常用单咬口形式,加工时通过液压咬口机将板材边缘折成180°后相互咬合,咬合深度需控制在8-10mm,咬合间隙≤0.1mm,确保连接强度(抗拉强度≥15MPa)的同时便于拆卸调整。中高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积比单咬口大30%-50%,密封性与抗压性更优,加工时需通过设备上的调节旋钮分3次调整咬口机的模具位置(每次调整幅度≤2mm),每次调整后试咬100mm长的样板,检查咬口...
查看详情>> 2025-11-15 -
 四川消防风管加工定制电话
随着环保要求的日益严格,废气治理系统的效率和稳定性成为企业关注的焦点。我们公司生产的风管作为废气治理系统的重要组成部分,在设计和加工过程中充分考虑系统的整体性能。通过优化风管的气流分布和阻力特性,提高废气收集和输送效率,确保废气能够顺利进入处理设备进行净化。同时,采用品质较高的材料和可靠的连接方式,保证风管在长期运行过程中不会出现泄漏等问题,为废气治理系统的稳定运行提供坚实保障。不锈钢风管因其耐腐蚀、美观等优点,在众多领域得到广泛应用。我们公司在不锈钢风管加工方面拥有丰富的经验和专业的技术。从不锈钢板材的选材到加工工艺的选择,都经过严格把关。采用激光切割、自动焊接等先进技术,确保不锈钢风管的表...
查看详情>> 2025-11-15 -
 成都镀锌风管生产公司
通风管内壁的光滑度控制需从加工环节入手,确保内壁粗糙度≤Ra1.6μm,减少气流阻力(阻力系数≤0.02)与噪音(噪音值≤50dB),同时避免灰尘堆积(堆积量≤5mg/㎡・月)。裁剪时需确保切口平整,无毛刺(毛刺高度≤0.05mm),使用数控裁剪设备(切割精度±0.05mm),配合高精度切割刀具(刀具刃口粗糙度≤Ra0.8μm),切割速度与压力根据材料厚度优化(如0.5mm厚镀锌钢板切割速度800mm/min,压力0.6MPa),避免切割过程中产生毛边(毛边长度≤0.1mm),切割后若存在轻微毛刺,需使用气动打磨机(配备120目砂纸)打磨,打磨时需控制打磨力度(力度≤5N)与速度(速度50...
查看详情>> 2025-11-15 -
 镀锌风管加工线
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需进行尺寸检查。裁剪后需检查板材的长度、宽度误差,成型后需检查风管的直径、边长、弧度等参数,法兰加工后需检查法兰边宽度、螺栓孔间距等。尺寸复核需使用专门的测量工具,如卷尺、游标卡尺、直角尺等,测量数据需记录在质量检查表中,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。防护处理完成后,需检查防护层的完整性,若存在破损,需及时修补,确保风管在运输、安装与使用过程中免受外界损伤。 成都瑞琮环境科技有限公司坚持“以人为本、诚信经营”,为客户提供量身定制的通风工程服务。镀锌风管加工线在建筑通风系统的...
查看详情>> 2025-11-14 -
 矩形风管加工定制电话
排烟通风管(用于排除高温烟气,烟气温度≥150℃,温度可达400℃)的加工需重点关注耐高温与防火性能(耐火极限≥1小时),确保风管在高温环境下正常使用(使用寿命≥8年),无变形或损坏(故障率≤0.5%)。基材需选择耐高温的镀锌钢板(如耐250℃的热镀锌钢板,锌层耐高温性能≥200℃)或不锈钢板(304材质耐温≥800℃,316材质耐温≥900℃),厚度需根据排烟温度确定(温度150-200℃时,镀锌钢板厚度1.0-1.2mm,不锈钢板厚度0.8-1.0mm;温度200-300℃时,镀锌钢板厚度1.2-1.5mm,不锈钢板厚度1.0-1.2mm;温度>300℃时,选用不锈钢板,厚度1.2-1...
查看详情>> 2025-11-14 -
 四川共板法兰风生产厂商
针对重庆多山地、高湿度的地理环境,公司特别改良了通风管道的密封结构和防腐处理,延长使用寿命的同时降低维护成本。在废气治理方面,团队结合不同行业的废气成分,定制高效净化方案,通过吸附、催化燃烧等技术实现达标排放,助力企业环保达标。合作过程中,公司坚持 “按需定制” 的理念,根据项目规模和现场条件优化产品参数,既保证性能达标,又避免资源浪费。完善的售前咨询和售后跟踪服务,让客户在合作的每一个环节都能感受到专业与放心。成都瑞琮环境科技有限公司是专业风管加工企业,经验技术人员精心定制通风管道方案。四川共板法兰风生产厂商 通风管加工的材料预处理阶段,需借助专业工具对选用基材开展系统性检查,常用基材以镀...
查看详情>> 2025-11-14 -
 成都风管软接加工定制厂家
异形风管(如弯头、三通)的加工需根据设计图纸制作专门的模具,模具的尺寸与弧度需与设计参数完全一致。弯头加工时,需先将板材按照展开图裁剪,再通过模具压制出对应弧度,压制过程中需控制压力与时间,避免板材因受力过度产生裂纹。三通加工则需先确定主管与支管的连接角度,再对支管端口进行切割与打磨,确保支管与主管连接时贴合紧密。异形风管加工完成后,需进行试组装,检查各部件连接是否顺畅,形状是否符合安装要求,若存在偏差,需及时调整模具或进行手工矫正。 成都瑞琮环境科技有限公司承接通风管道设计、安装及改造工程,产品具有节能、低噪音等特点。成都风管软接加工定制厂家不锈钢风管的美观性使其在一些对外观要求较高的场...
查看详情>> 2025-11-13 -
 地下车库风管生产
复合防火管道的性能不*取决于材料,还与加工工艺密切相关。我们公司拥有一套完善的复合防火管道加工工艺体系,从原材料的预处理到复合成型,每一个环节都严格控制质量。采用先进的热压复合技术,使防火材料与基材紧密结合,提高管道的整体性能。同时,对复合防火管道进行严格的性能检测,包括防火性能、抗压性能、密封性等方面,确保产品符合国家相关标准和客户要求。定制化风管加工服务是我们公司的一大特色。我们深知每个客户的项目都有其独特之处,因此在定制过程中,注重与客户的沟通和协作。从项目初期的需求调研到后期的安装调试,我们的专业团队都会全程参与。根据客户提供的设计要求和现场实际情况,进行详细的技术分析和方案论证,确保...
查看详情>> 2025-11-13 -
 通风管生产厂家
风管拼接流程需严格遵循操作规范,确保拼接处密封与牢固。拼接前需清理风管端口与法兰面的灰尘、杂质,在法兰面铺设密封垫,密封垫的材质需根据介质温度与压力选择,例如高温环境需选用耐高温密封垫,低压环境可选用橡胶密封垫。拼接时需对齐法兰螺栓孔,插入螺栓后均匀紧固螺母,紧固顺序需遵循对角紧固原则,避免法兰面受力不均导致密封垫变形。紧固完成后需检查拼接处的平整度,若存在缝隙,需补充密封胶,确保拼接处无空气泄漏。 成都瑞琮环境科技有限公司,专业风管加工实力强劲,经验技术人员定制通风管道方案超靠谱。通风管生产厂家 气密性检测是验证通风管加工质量的重要环节,检测前需将风管端口密封,保留一个检测接口。检测时...
查看详情>> 2025-11-13 -
 成都风管风阀生产公司有哪些
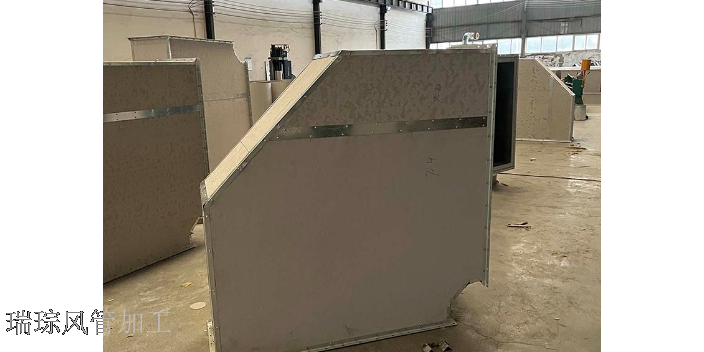
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的...
查看详情>> 2025-11-12 -
 角钢法兰风管加工设计
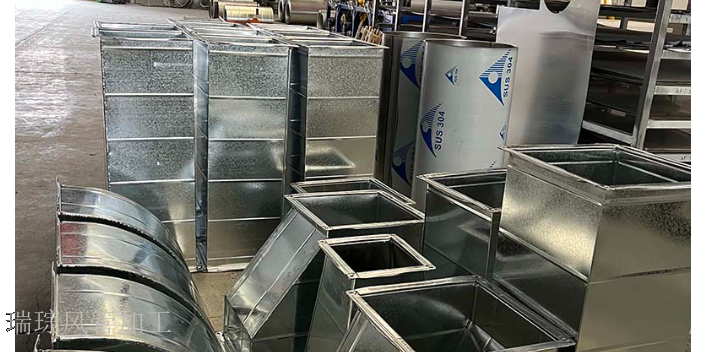
螺栓孔定位精度直接影响法兰连接效果(连接后法兰面贴合度≥95%),加工时需使用数控冲孔机(定位精度±0.05mm),根据设计图纸标注的孔位坐标(精度±0.1mm)在设备系统中设定参数(冲孔速度50-80次/分钟,冲孔压力20-30MPa)。冲孔前需将法兰(共板法兰或角钢法兰)固定在设备的工作台面上,使用气动夹具(夹持力5-10kN)固定,确保法兰在冲孔过程中不发生移位(移位量≤0.02mm),夹具与法兰的接触面积≥50%,避免法兰变形(变形量≤0.1mm)。冲孔后需使用内径百分表(精度±0.01mm)检查螺栓孔的直径(直径误差±0.3mm,孔径需比螺栓直径大0.5-1.0mm),用垂直度检...
查看详情>> 2025-11-12 -
 成都复合风管生产设计
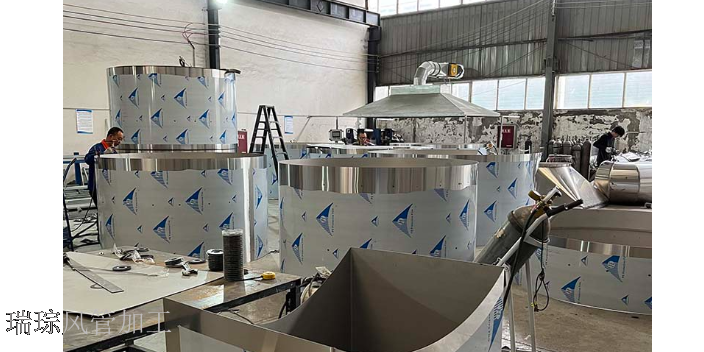
环保理念贯穿于我们的整个产业链,从原材料采购到产品生产、销售和回收。我们与环保材料供应商建立长期合作关系,确保原材料的环保性能;在生产过程中,采用节能设备和清洁生产工艺,减少污染物排放;在产品销售时,向客户宣传环保理念和产品的环保优势;在产品使用寿命结束后,积极开展回收再利用工作。通过这种全产业链的环保实践,我们不*为客户提供了环保型通风产品,也为推动行业的绿色发展贡献了力量,在市场上树立了良好的环保企业形象。在风管加工项目中,制定详细的进度计划,确保按时交付成品。成都复合风管生产设计 风管外壁的防护处理需根据安装环境确定,在易受碰撞的区域,需在风管外壁包裹防护层,防护层可选用保温棉或金属防...
查看详情>> 2025-11-12 -
 螺旋风管加工公司
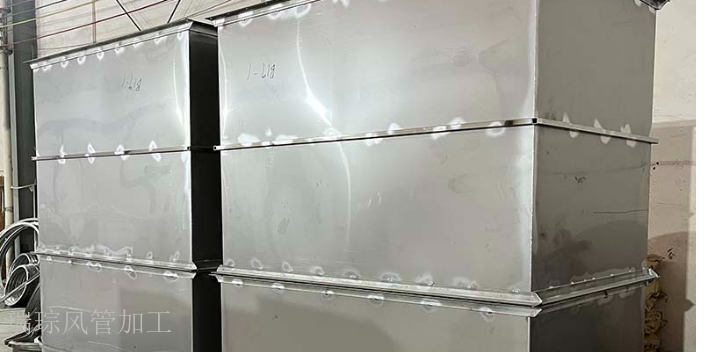
船舶通风管道的维护保养对于船舶的正常运行至关重要。我们公司在提供品质较优通风管道产品的同时,还为客户提供完善的售后服务和维护保养指导。我们的技术人员会定期对船舶通风管道进行检查和维护,及时发现和解决潜在问题。同时,为客户提供详细的维护保养手册和培训服务,使客户能够正确使用和维护通风管道,延长管道的使用寿命,降低船舶运营成本。随着科技的不断进步,风管加工技术也在不断创新。我们公司积极关注行业发展动态,不断引进和应用新技术、新工艺。例如,采用智能化生产设备和信息化管理系统,实现风管加工生产的自动化、智能化和信息化。通过这些创新举措,提高生产效率,降低生产成本,提升产品质量和服务水平,为客户提供品质...
查看详情>> 2025-11-11 -
 四川螺旋风管加工定制厂家
高温环境下(环境温度>40℃)的通风管加工需采取特殊措施,确保材料性能(如强度、韧性)与加工质量(如焊接强度、成型精度)不受高温影响(性能下降率≤10%)。首先需选择耐高温的基材,镀锌钢板需选用耐温等级较高的产品(如耐200℃以上的热镀锌钢板,锌层耐高温性能≥180℃),不锈钢板选用316材质(耐温≥800℃),避免高温导致材料性能下降(如镀锌层脱落,脱落率≤0.5%;不锈钢板强度下降>15%)。加工设备需安装在通风良好的区域(换气次数≥10次/小时),配备工业风扇或冷却系统(如设备冷却水箱,水温控制在20-30℃),防止设备因高温过热出现故障(设备温度≤60℃,故障率≤0.3%),如咬口...
查看详情>> 2025-11-11 -
角钢法兰风管加工定制联系电话
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。成都瑞琮环境科技,专业风管加工厂家,经验丰富技术人员,定制高效通风管道方案。角...
查看详情>> 2025-11-11 -
 成都风管配件加工厂家地址
内壁防腐处理是延长通风管使用寿命(常规使用寿命≥10年,防腐处理后可延长至15-20年)的关键步骤,处理方式需结合使用环境(潮湿环境相对湿度>75%,腐蚀性环境含SO₂、Cl⁻等介质)确定具体方案。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料(如环氧富锌底漆+聚氨酯面漆),涂料需符合GB/T27806-2011《通风与空调用风管及配件技术规范》的环保要求(VOC含量≤200g/L),涂覆前需使用压缩空气(压力0.6-0.8MPa)吹扫内壁,确保无灰尘(灰尘含量≤5mg/㎡)与油污(油污含量≤1mg/㎡)。涂覆过程中需使用无气喷涂机(喷涂压力15-20MPa,喷嘴直径0.5-0.8m...
查看详情>> 2025-11-10 -
 成都角钢法兰风管生产公司有哪些
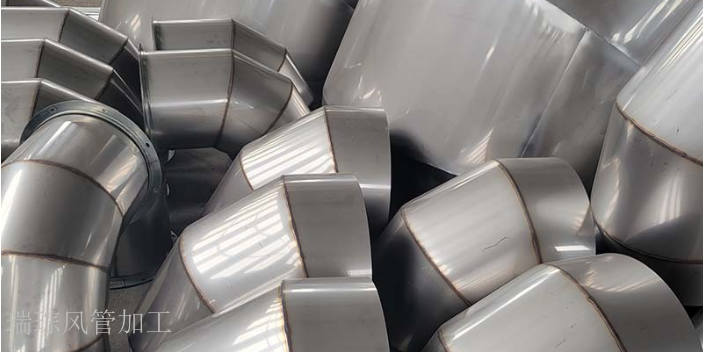
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强...
查看详情>> 2025-11-10
 热门标签