
-
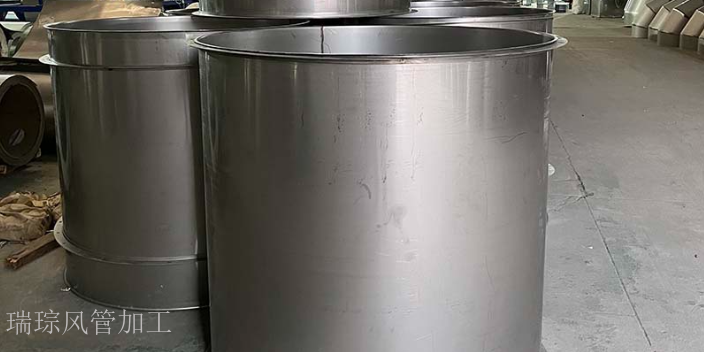 四川防火复合风管加工定制电话
通风管法兰连接的紧固力矩需根据螺栓规格(M8、M10、M12)与法兰类型(共板法兰、角钢法兰)精细确定,确保螺栓紧固后法兰面受力均匀(受力偏差≤10%),密封垫压缩量合理(30%-50%),无泄漏(泄漏量≤1m³/(h・㎡)),同时避免力矩过大导致法兰变形(变形量≤0.2mm)或螺栓损坏(损坏率≤0.1%),力矩过小导致密封不严(泄漏量>2m³/(h・㎡))。紧固前需查阅设计标准(如GB50243-2016)或设备说明书,明确规定的力矩值,M8螺栓(材质为Q235镀锌钢,抗拉强度≥410MPa)的紧固力矩为15-20N・m,M10螺栓为25-30N・m,M12螺栓为35-40N・m;对于不...
查看详情>> 2025-10-24 -
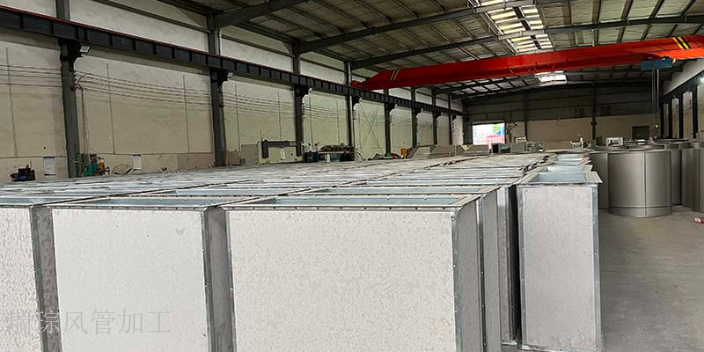 成都地下车库风管生产多少钱
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 找专业风管加工厂家,成...
查看详情>> 2025-10-23 -
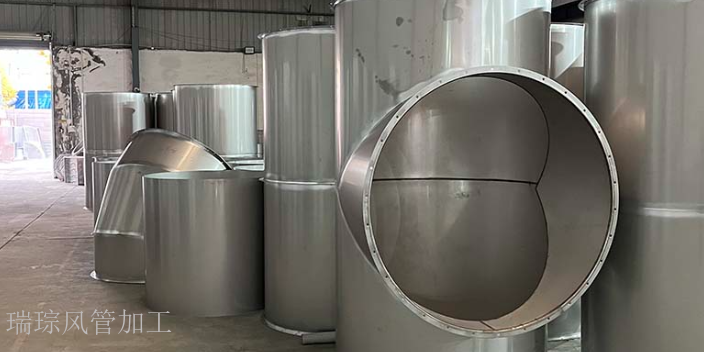 复合风管加工厂家地址
定制服务的深度和广度体现了我们的专业能力和服务水平。我们不*能够提供非标定制产品,还能为客户提供从设计到安装的全流程服务。在设计阶段,我们运用先进的设计软件,结合客户需求和实际场景,进行三维建模和模拟分析,确保设计方案的合理性和可行性;在测绘阶段,采用高精度的测量仪器,获取准确的数据;在安装阶段,严格按照施工规范进行操作,确保安装质量。通过这种多方位的定制服务,我们成功解决了许多复杂通风项目中的难题,在机场、地铁等大型公共建筑项目中,都展现了出色的定制服务能力,为项目的通风系统建设提供了可靠保障。成都瑞琮环境科技有限公司作为专业风管加工企业,由经验技术人员打造通风管道定制方案。复合风管加工厂家...
查看详情>> 2025-10-23 -
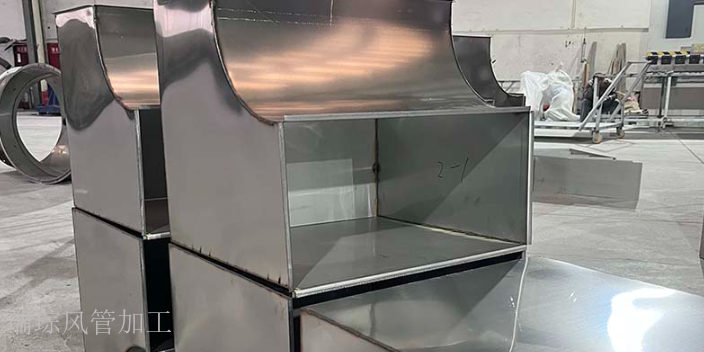 成都保温烟囱管道生产定制厂家
定制服务的深度和广度体现了我们的专业能力和服务水平。我们不*能够提供非标定制产品,还能为客户提供从设计到安装的全流程服务。在设计阶段,我们运用先进的设计软件,结合客户需求和实际场景,进行三维建模和模拟分析,确保设计方案的合理性和可行性;在测绘阶段,采用高精度的测量仪器,获取准确的数据;在安装阶段,严格按照施工规范进行操作,确保安装质量。通过这种多方位的定制服务,我们成功解决了许多复杂通风项目中的难题,在机场、地铁等大型公共建筑项目中,都展现了出色的定制服务能力,为项目的通风系统建设提供了可靠保障。风管加工过程中,对温度、湿度等环境因素进行严格控制,保障加工质量。成都保温烟囱管道生产定制厂家复合...
查看详情>> 2025-10-23 -
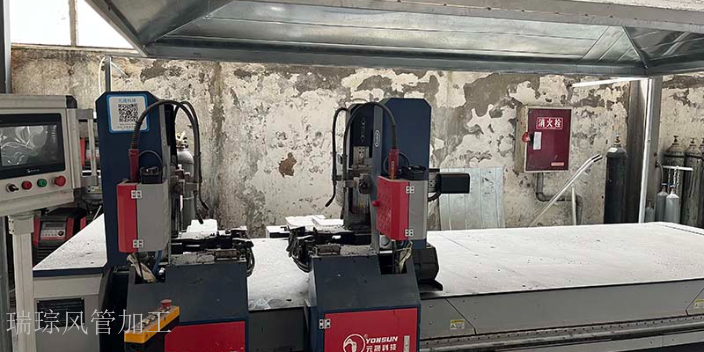 四川保温烟囱管道生产多少钱
咬口成型是风管连接的常用工艺,适用于工作压力≤1500Pa 的中低压系统。常见的咬口形式有单平咬口、联合角咬口和立咬口等,单平咬口用于板材纵向拼接,能保证接缝平整;联合角咬口适用于矩形风管的转角连接,立体感强且强度高。加工时通过液压咬口机将板材边缘压制成特定形状,相互咬合后用不锈钢铆钉固定,铆钉间距控制在 100-150mm,这种工艺无需焊接,密封性较好且便于后期维护拆卸。对于工作压力>1500Pa 的高压系统或圆形风管,多采用焊接连接,氩弧焊能保证焊缝均匀平整,焊脚高度不小于板材厚度的 0.7 倍,焊接后需进行水压试验,在 1.5 倍工作压力下保持 30 分钟,确保无渗漏现象。专业风管加工选...
查看详情>> 2025-10-22 -
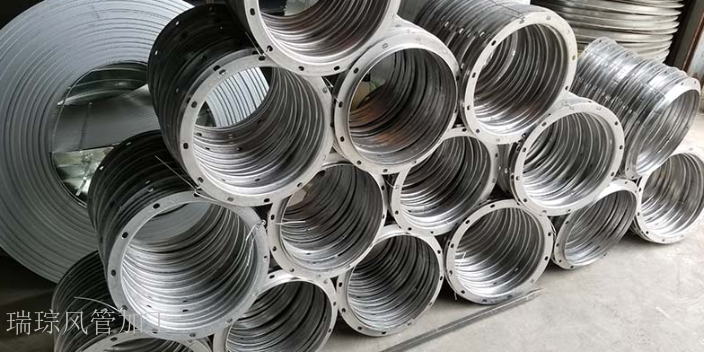 风管法兰加工厂
椭圆形风管的加工需先通过专业软件(如AutoCADPlant3D)计算展开尺寸,根据椭圆长轴(a)与短轴(b)确定展开半径(R=(a²+b²)/(2b)),展开误差需≤0.3mm。成型时使用数控椭圆成型机,分3-4次逐步压制(每次压制弧度增量≤15°),压制压力根据板材厚度调整(0.8mm镀锌钢板设为18-20MPa,1.0mm设为22-24MPa),避免一次性压制导致板材褶皱(褶皱高度≤0.2mm)。椭圆度控制是关键,需用椭圆度测量仪在风管两端及中间取3个截面,每个截面测4个点,椭圆度误差≤1%(如长轴1000mm时误差≤10mm)。为保证强度,需在长轴方向每隔1.2-1.5米增设加强环...
查看详情>> 2025-10-22 -
 四川白铁皮风管生产公司有哪些
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。成都瑞琮环境科技有限...
查看详情>> 2025-10-22 -
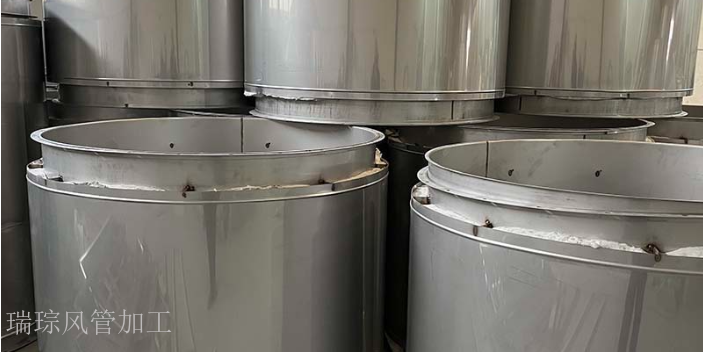 共板法兰风加工
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 专业风管加工选成都瑞琮...
查看详情>> 2025-10-21 -
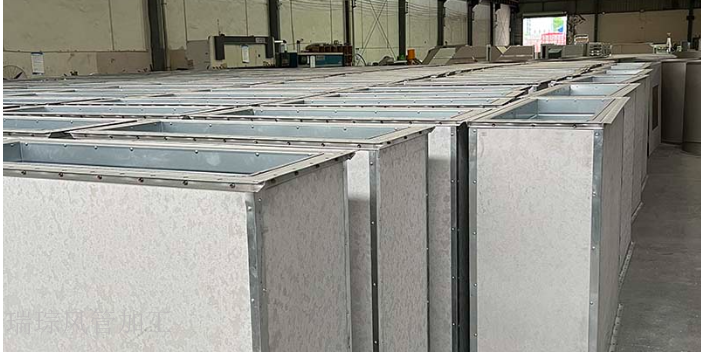 成都风管配件生产厂商
在建筑通风系统的节能改造项目中,我们公司发挥自身优势,为客户提供高效的风管解决方案。通过对原有通风系统的评估和分析,采用新型的节能材料和优化的风管结构设计,降低通风系统的能耗。例如,使用保温性能良好的风管材料,减少热量损失;优化风管的管径和布局,降低空气流动阻力。通过这些措施,帮助客户实现通风系统的节能降耗,提高经济效益。工业生产中的粉尘治理是保障工人健康和环境安全的重要环节。我们公司生产的粉尘收集风管具有良好的密封性和耐磨性,能够有效收集和输送各种粉尘。采用特殊的过滤装置和除尘技术,可对收集的粉尘进行高效处理,防止粉尘外泄。同时,根据不同的粉尘性质和生产工艺,设计合理的风管布局和风速,确保粉...
查看详情>> 2025-10-21 -
 四川矩形风管加工定制电话
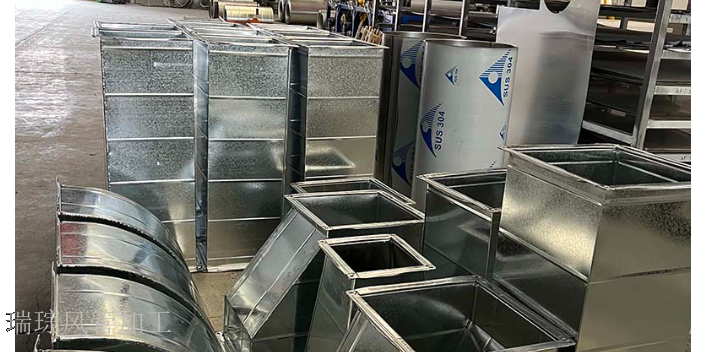
咬口机的日常操作需严格遵循设备使用规范,开机前需检查设备各部件是否正常,润滑系统是否充足,电路连接是否稳定。操作时需将板材平稳送入咬口机,双手远离模具工作区域,避免发生安全事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量,若咬口处存在松动或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质,关闭电源,做好设备维护记录,确保设备下次使用的时性能稳定。 成都瑞琮环境科技,专业风管加工厂家,经验丰富技术人员,定制高效通风管道方案。四川矩形风管加工定制电话 通风管内壁的光滑度控制需从加工环节入手,确保内壁粗糙度≤Ra1.6μm,减少气流阻力(阻力...
查看详情>> 2025-10-21 -
 四川消防排烟管道加工厂家电话
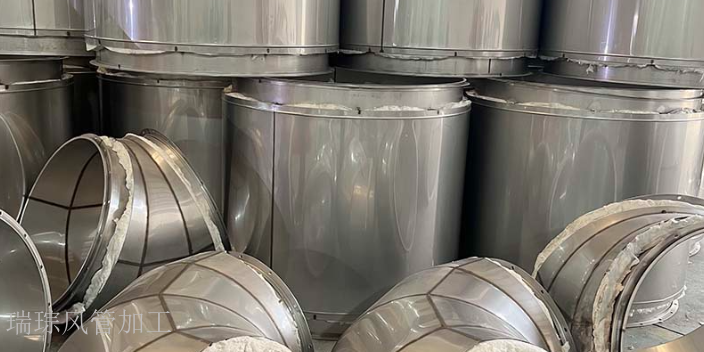
通风管加工中的废料回收利用需遵循GB/T39784-2021《资源再生利用术语》的环保要求,实现资源合理利用(回收率≥80%),减少环境污染(固废排放量≤5%)。裁剪产生的板材边角料(如镀锌钢板边角料、不锈钢板边角料)需分类收集,按照材质(镀锌钢、不锈钢、彩钢)分别放置在专门的回收箱(标识清晰,材质为铁皮,容量≥50L)中,回收箱需加盖密封(密封度≥90%),防止灰尘污染(灰尘附着量≤10mg/㎡)。可回收利用的材料(如长度>100mm、宽度>50mm的边角料)需集中存放于回收区(面积≥10㎡,地面硬化处理),定期交由具备资质的专业回收机构(持有《再生资源回收经营许可证》)处理,处理记录需...
查看详情>> 2025-10-20 -
 圆形风管生产厂家电话
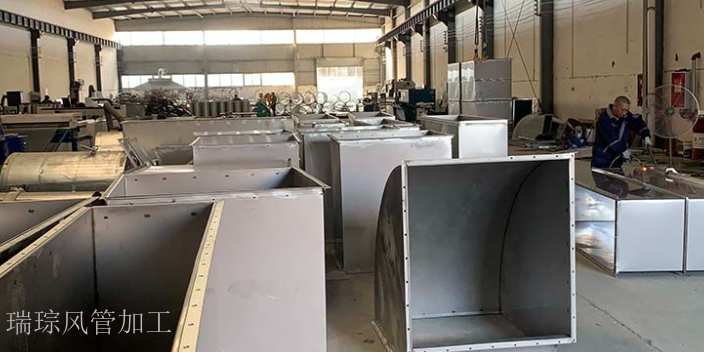
通风管壁厚的选择需结合设计压力与使用场景(室内、室外、腐蚀性环境)综合确定,确保风管能够承受内部压力而不发生破裂(破裂压力≥1.5倍设计压力)。低压通风系统(≤500Pa)可选用较薄的板材,矩形风管边长<630mm时,壁厚可选用0.5-0.6mm(镀锌钢板)、0.4-0.5mm(不锈钢板);边长630-1250mm时,壁厚选用0.6-0.8mm(镀锌钢板)、0.5-0.6mm(不锈钢板)。中高压通风系统(>500Pa)则需选用较厚的板材,矩形风管边长<630mm时,壁厚选用0.75-1.0mm(镀锌钢板)、0.6-0.8mm(不锈钢板);边长630-1250mm时,壁厚选用1.0-1.2m...
查看详情>> 2025-10-20 -
白铁风管生产厂家
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 专业风管加工就选成都瑞琮环境科技有限公司,经验技术人员定制通风管道方案准确又高效。白铁风管生产厂家 彩钢板风管的加工需重点保护表面涂层(常用PVDF、P...
查看详情>> 2025-10-20 -
 风管配件生产厂家地址
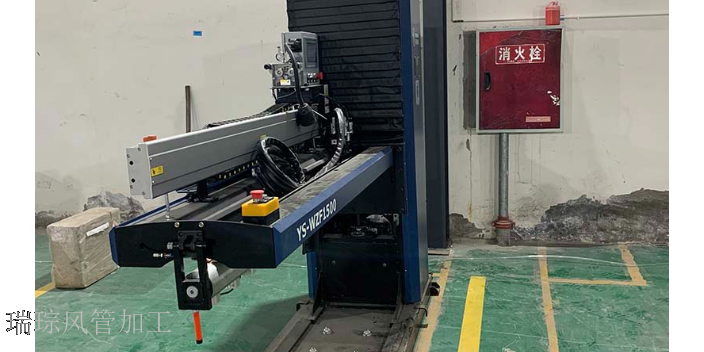
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 对风管加工设备定期进行维护保养,使其始终处于良好运行状态。风管配件生产厂家地址通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值...
查看详情>> 2025-10-19 -
 四川圆形风管生产定制电话
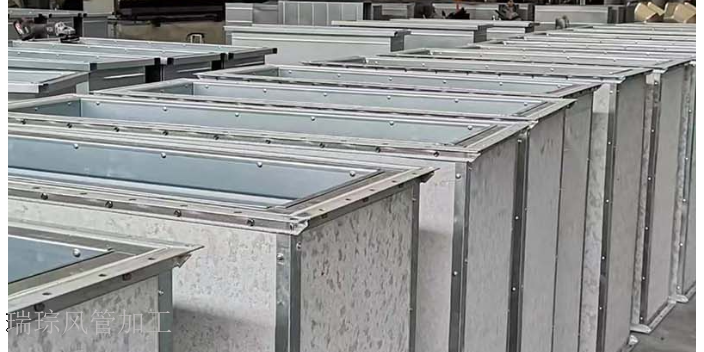
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2k...
查看详情>> 2025-10-19 -
 成都不锈钢风管加工厂地址
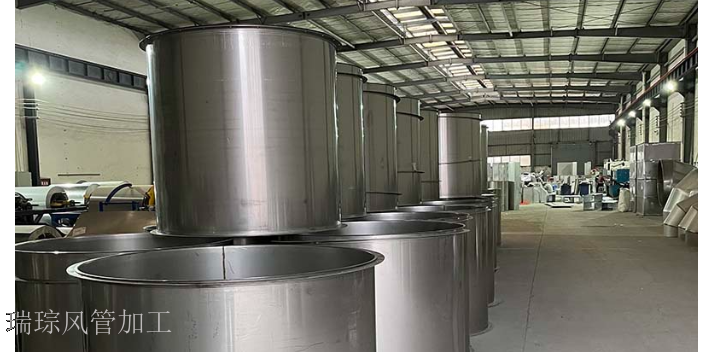
通风管加工的材料预处理阶段,需借助专业工具对选用基材开展系统性检查,常用基材以镀锌钢板、不锈钢板为主,检查时需同时使用强光检测仪与厚度千分尺,前者用于排查表面是否存在划痕(深度需≤0.1mm)、锈蚀(面积占比需≤0.5%)、凹陷(深度需≤0.3mm)等缺陷,后者用于确认材料厚度与设计要求的匹配度,误差需控制在±0.05mm以内。若发现表面附着油污或杂质,需采用中性工业洗洁精稀释液(浓度10%-15%)进行擦拭清洁,再用无绒干燥抹布擦干,确保残留水分含量≤5%,避免后续加工出现涂层脱落或焊接不牢问题。预处理后的材料需整齐堆放在木质托盘上,托盘间距≥0.8米,存放环境需远离窗户1.5米以上以避...
查看详情>> 2025-10-19 -
 共板法兰风加工定制厂家
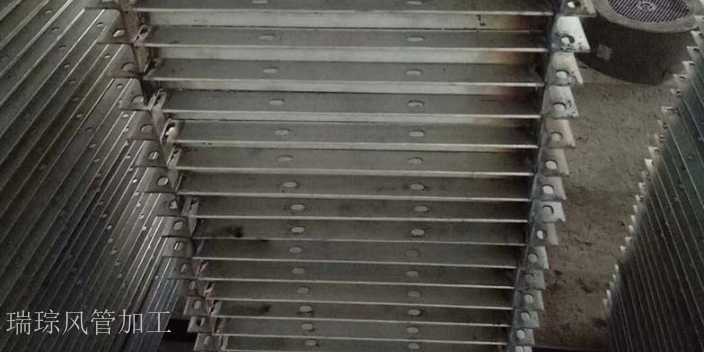
通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质与厚度需与风管基材匹配,间距需根据设计标准设定,通常不超过 1.5 米。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需避免焊穿风管壁,铆接时需确保铆钉间距均匀,铆钉头部与风管表面贴合紧密。对于大尺寸矩形风管,还可在风管内角处增设角加固件,进一步提升风管的整体刚度,防止风管在运输或安装过程中发生变形。成都瑞琮环境科技有限公司,专业的风管加工厂家,技术人员凭经验定制通风管道方案。共板法兰风加工定制厂家 咬口机的日常操作需严格遵循设备使用规范,开机前需检查设备各部件是否正常,...
查看详情>> 2025-10-18 -
 成都排风管加工定做
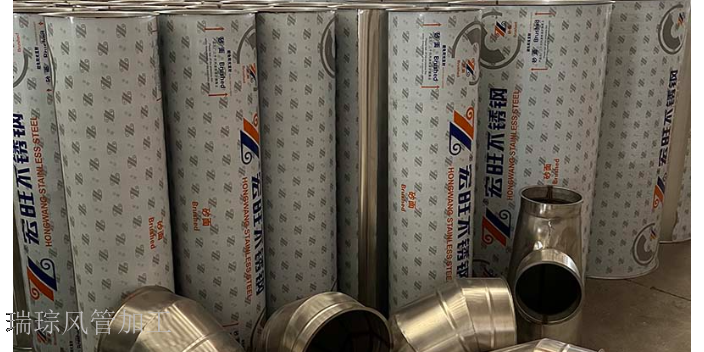
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 共板法兰风管加工可以实...
查看详情>> 2025-10-14 -
 防火复合风管生产厂
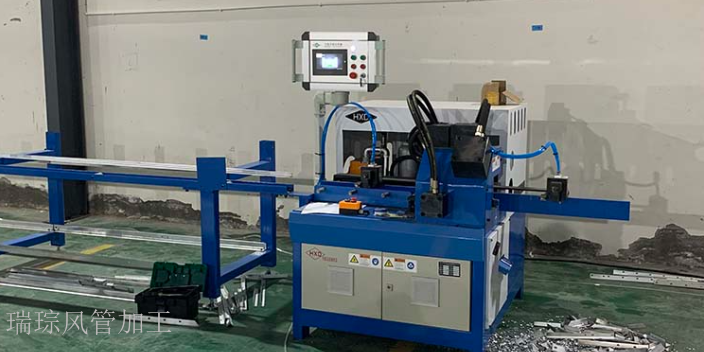
自动化生产线是现代不锈钢风管加工的发展趋势,能大幅提升生产效率与质量稳定性。一条完整的生产线可实现从卷材开卷、校平、剪切、咬口、折弯到焊接的全自动流程,配备 6 轴工业机器人实现上下料,定位精度达 ±0.1mm。数控系统通过工业以太网协调各工序联动,生产节奏控制在 1-2 分钟 / 件,效率较传统工艺提升 3-5 倍,且产品尺寸一致性误差≤1mm,远优于人工操作。生产线配备在线激光检测设备,实时监控尺寸和焊接质量,发现问题自动停机报警,废品率可控制在 0.5% 以内,特别适合大型工程项目的大批量标准化风管生产,如地铁通风系统、机场航站楼新风管道等。专业的成都瑞琮环境科技有限公司,是风管加工领域...
查看详情>> 2025-10-14 -
 焊接风管加工方案
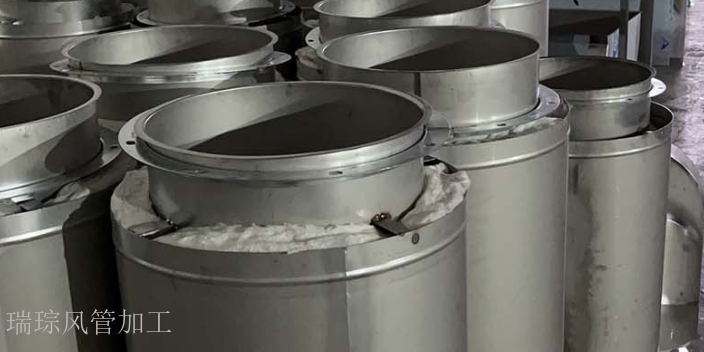
异形风管(如弯头、三通、变径管)的加工需根据设计图纸(精度±0.5mm)制作专门的模具,模具的材质需选用45号钢(经调质处理,硬度220-250HB),能够承受加工过程中的压力(≤30MPa),避免模具变形(变形量≤0.1mm)影响风管成型质量。弯头加工时,需先使用数控展开软件(如AutoPOLforWindows)将弯头展开为平面图形,再通过数控裁剪设备按照展开图裁剪板材(裁剪误差±0.3mm),裁剪后需在板材上标注折弯线(线宽0.5mm,误差±0.1mm),再通过液压折弯机配合专门的模具压制出对应弧度(弯头角度误差±0.5°,曲率半径误差±1mm),压制过程中需控制压力与时间,避免板材...
查看详情>> 2025-10-12 -
 成都保温烟囱管道生产厂
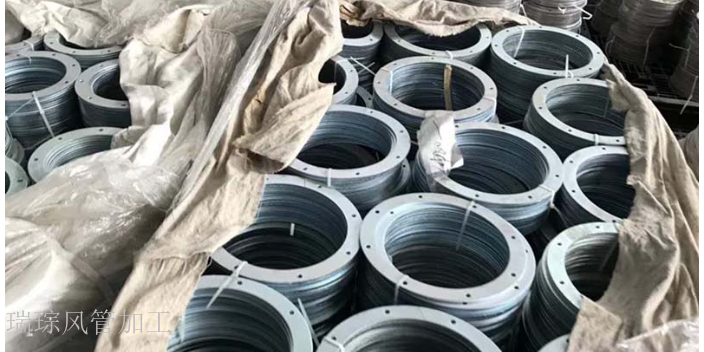
材料存储管理需遵循《通风管加工材料存储规范》的要求,不同材质的板材(镀锌钢板、不锈钢板、彩钢板)需分类存放,避免混放导致材质混淆(如镀锌钢板与不锈钢板接触产生电化学腐蚀)。镀锌钢板(材质DX51D+Z,锌层厚度≥80g/㎡)与不锈钢板(材质304或316,镍含量≥8%)需避免与腐蚀性物质(如盐酸、硫酸、强碱)接触,存放区域需远离化学试剂存储区(距离≥10米),可采用塑料膜(厚度0.1-0.2mm,透光率≤50%)包裹保护,包裹时需确保塑料膜密封(密封度≥95%),防止空气中的水分与氧气接触板材表面。板材堆放高度需控制在合理范围内(镀锌钢板堆放高度≤1.5米,不锈钢板堆放高度≤1.2米),避...
查看详情>> 2025-10-11 -
 成都防火复合风管加工公司
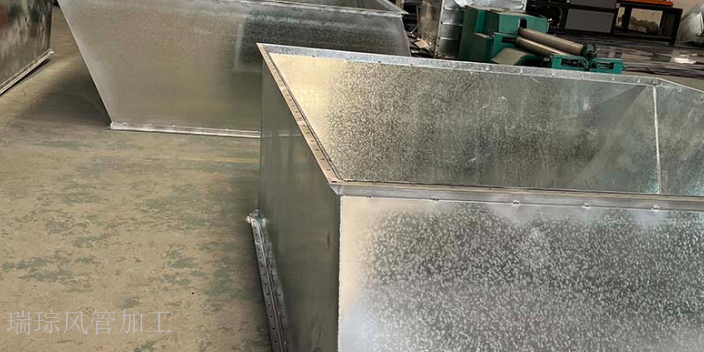
针对重庆多山地、高湿度的地理环境,公司特别改良了通风管道的密封结构和防腐处理,延长使用寿命的同时降低维护成本。在废气治理方面,团队结合不同行业的废气成分,定制高效净化方案,通过吸附、催化燃烧等技术实现达标排放,助力企业环保达标。合作过程中,公司坚持 “按需定制” 的理念,根据项目规模和现场条件优化产品参数,既保证性能达标,又避免资源浪费。完善的售前咨询和售后跟踪服务,让客户在合作的每一个环节都能感受到专业与放心。在共板法兰风管加工中,需要进行板材的切割、折弯和连接等工艺步骤。成都防火复合风管加工公司风管加工的数字化转型正在改变传统生产模式。通过 BIM 技术的应用,可在虚拟环境中完成风管的参数...
查看详情>> 2025-10-11 -
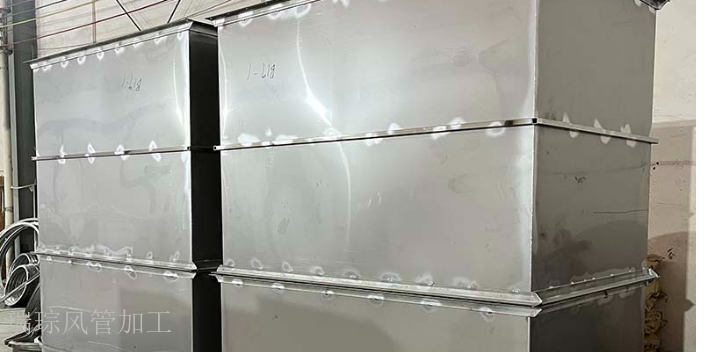 成都复合风管生产厂
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的...
查看详情>> 2025-10-10 -
白铁风管生产定制厂家
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一...
查看详情>> 2025-10-10 -
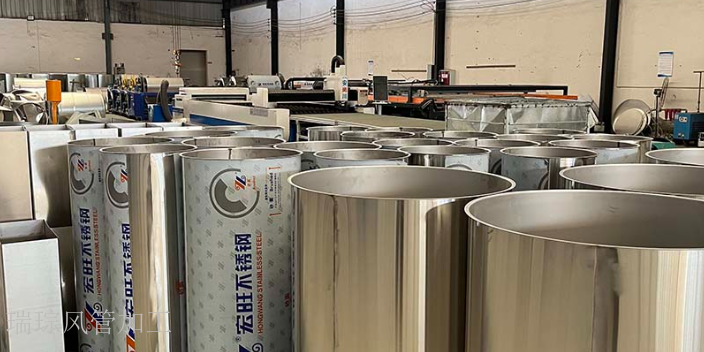 角钢法兰风管生产定制电话
技术靠前、产品多样、定制服务、环保理念以及双生产基地布局,这些主要优势相互配合,形成了我们强大的综合竞争力。前沿技术确保了产品的高精度和高质量,为产品多样提供了生产基础;丰富的产品种类满足了不同客户的需求,为定制服务提供了更多选择;定制服务则进一步提升了客户满意度,拓展了市场空间;环保理念符合时代发展趋势,增强了企业的社会责任感;南北双厂布局保障了产能和供货效率。这些优势共同作用,使我们在通风设备行业中不断发展壮大,成为客户信赖的合作伙伴。为提高风管加工的精度,采用高精度的测量仪器进行尺寸校验。角钢法兰风管生产定制电话作为西南地区通风管道领域的重要参与者,成都瑞琮环境科技有限公司凭借扎实的技术...
查看详情>> 2025-10-10 -
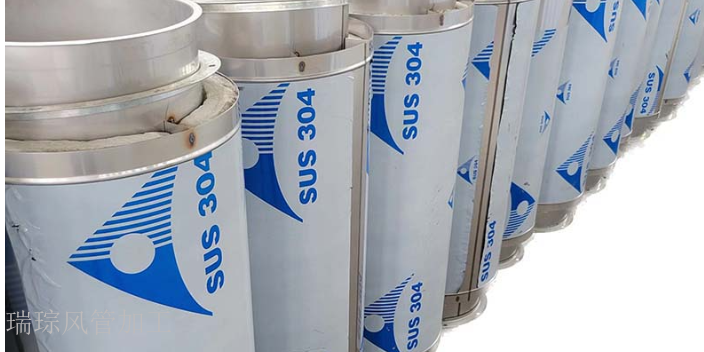 镀锌风管加工定制联系方式
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的...
查看详情>> 2025-10-09 -
 成都复合风管加工
螺栓孔定位精度直接影响法兰连接效果(连接后法兰面贴合度≥95%),加工时需使用数控冲孔机(定位精度±0.05mm),根据设计图纸标注的孔位坐标(精度±0.1mm)在设备系统中设定参数(冲孔速度50-80次/分钟,冲孔压力20-30MPa)。冲孔前需将法兰(共板法兰或角钢法兰)固定在设备的工作台面上,使用气动夹具(夹持力5-10kN)固定,确保法兰在冲孔过程中不发生移位(移位量≤0.02mm),夹具与法兰的接触面积≥50%,避免法兰变形(变形量≤0.1mm)。冲孔后需使用内径百分表(精度±0.01mm)检查螺栓孔的直径(直径误差±0.3mm,孔径需比螺栓直径大0.5-1.0mm),用垂直度检...
查看详情>> 2025-10-09 -
四川风管软接加工定做
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。共板法兰风管加工是一种常见的风管加工方法,适用于大型风管系统的制作。四川风管软...
查看详情>> 2025-10-09 -
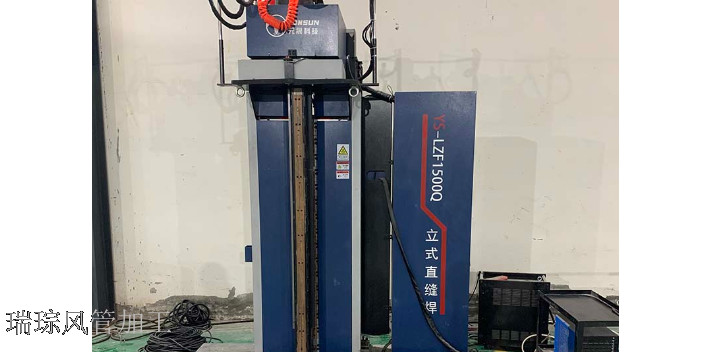 四川螺旋风管加工厂家
风管外壁的防护处理需根据安装环境(室内、室外、易碰撞区域)确定具体方案,确保风管在使用周期内(≥10年)免受外界损伤(如撞击、腐蚀、紫外线老化)。在易受碰撞的区域(如车间通道、设备周边,碰撞频率≥1次/月),需在风管外壁包裹防护层,防护层可选用高密度保温棉(密度≥48kg/m³,导热系数≤0.038W/(m・K))或金属防护壳(材质为镀锌钢板,厚度0.8-1.0mm),包裹时需使用不锈钢扎带(宽度10-15mm,厚度0.5mm)固定,扎带间距300-500mm,确保防护层贴合紧密(贴合间隙≤0.5mm),无松动现象(晃动量≤1mm)。在室外安装的风管,除内壁防腐处理外,还需在外壁涂刷防晒涂...
查看详情>> 2025-10-08 -
 白铁风管生产厂址
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2k...
查看详情>> 2025-10-08
 热门标签