

-
江苏整体式左右围冲压蒙皮
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。部分辊压件需要进行弯...
发布时间:2026.02.13 -
铝合金辊压件哪家好
低碳钢辊压件的成分优化聚焦于提升成型性与焊接性,通过准确控制杂质含量改善材料性能。碳含量需严格控制在 0.15%-0.20%,过高易导致辊压时产生冷裂纹,过低则影响后续强化效果。硫、磷等有害杂质含量需分别控制在≤0.035%,避免形成脆性相,降低材料韧性。为提升成型过程中的塑性,可适量添加锰元素(0.50%-0.70%),细化晶粒并改善组织均匀性。对于需要焊接的辊压件,需控制硅含量≤0.35%,减少焊接时的飞溅与气孔。成分优化后需通过光谱分析验证,确保各元素含量在设计范围,同时进行拉伸试验,保证延伸率≥25%,满足辊压成型时的塑性变形需求。对需要焊接的辊压件,生产时需预留焊接坡口或搭接长度,...
发布时间:2026.02.13 -
一体成型侧围蒙皮市价
辊压件的气密性检测针对气体输送用辊压件(如管道、阀门部件),确保气体无泄漏,保障使用安全。检测采用压差法或流量法,压差法通过测量封闭腔体内压力变化来判断气密性,在规定压力(通常 0.2-1MPa)下保压 30-60 分钟,压力降≤0.01MPa 为合格;流量法通过测量泄漏气体的流量来评估,泄漏量≤5ml/min 为合格。对于高精度气密性要求的产品,采用氦质谱检漏仪,检测灵敏度≤1×10⁻⁸Pa・m³/s,确保微小泄漏也能被检测到。气密性检测前需对辊压件进行干燥处理,去除内部水分与杂质,避免影响检测准确性。检测过程中需注意密封部位的密封效果,防止因密封不良导致检测结果误判。气密性不合格的产品,需...
发布时间:2026.02.13 -
整体式侧围蒙皮价格
汽车底盘加强件辊压件(如纵梁加强板、横梁支架)需提升汽车底盘的承载能力与抗冲击性能,制造工艺注重强度与轻量化的平衡。原材料选用 HC420LA 或 HC460LA 强度较高汽车用钢,屈服强度≥420MPa,抗拉强度 480-600MPa,材料延伸率≥18%,满足汽车轻量化与强度较高要求。辊压成型采用 14-18 道次连续辊压工艺,轧辊模具根据底盘结构设计异形截面,截面尺寸公差 ±0.15mm,直线度误差≤0.15mm/m,确保与底盘其他部件贴合紧密。辊压设备配备同步控制系统,上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.1mm 以内。成型过程中对关键尺寸进行实时检测,采用激光测距仪,测量...
发布时间:2026.02.12 -
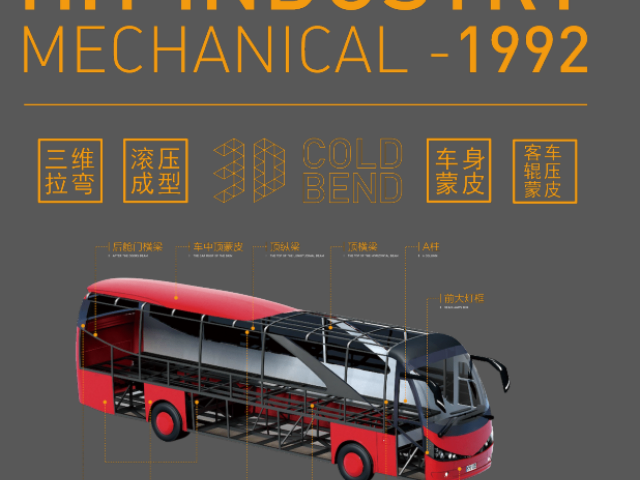
大客车辊轧生产设备行价
光伏支架辊压件需适应户外恶劣环境,具备强度较高、耐候性等特点,其制造工艺注重结构稳定性与防腐性能。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-4mm,进场前进行除锈处理,采用抛丸工艺,表面粗糙度 Ra2.5-4.0μm,增强后续涂层附着力。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、切断、堆垛等工序组成,生产效率可达 15-20m/min。轧辊模具根据光伏支架截面设计,采用渐进式成型方式,每道次成型率控制在合理范围,避免材料过度拉伸。辊压过程中通过张力控制系统保持钢带张力稳定(5-10kN),防止钢带起皱或跑偏。切断采用飞锯切断机,切断精度 ±0.5mm,切口无毛刺。成型...
发布时间:2026.02.12 -
浙江中巴辊压件工艺
摩托车车架辊压件需兼顾轻量化与强度较高,适应摩托车行驶过程中的振动与冲击,其制造工艺注重结构优化与材质匹配。原材料选用 20CrMo 合金钢管或强度较高钢板,钢管壁厚 1.5-3.0mm,钢板厚度 2.0-4.0mm,抗拉强度≥650MPa,屈服强度≥500MPa。辊压成型针对不同部件采用不同工艺,钢管件采用弯曲辊压成型,通过数控弯管机与辊压模具配合,实现复杂弧度成型,弧度误差≤0.2mm/m,管壁无褶皱、凹陷。钢板件采用多道次连续辊压,成型后截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m。辊压过程中控制压下量与速度,避免材料产生塑性变形过度或裂纹。成型后进行焊接组装,采用氩弧焊或 ...
发布时间:2026.02.12 -
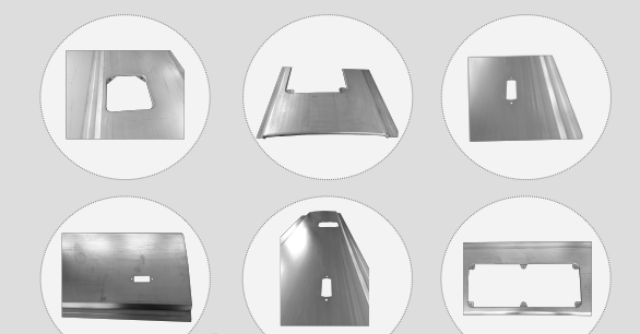
一体成型整体蒙皮厂家
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。成型过程中需控制金属的...
发布时间:2026.02.12 -
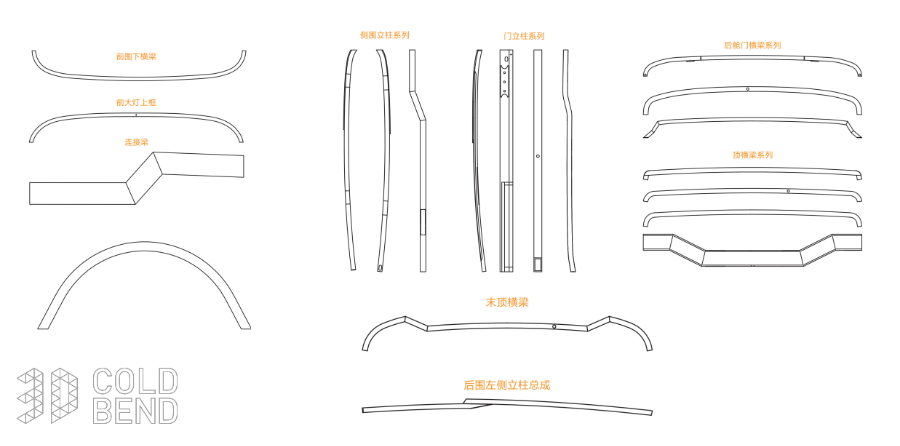
集成式右侧蒙皮模具
辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。辊压件的材料选择需考虑强度、韧性和成形性,常用的有...
发布时间:2026.02.12 -
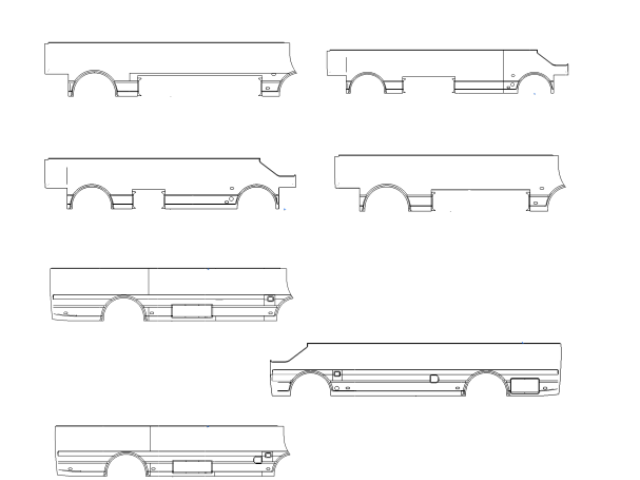
集成式座椅导轨工艺
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境...
发布时间:2026.02.12 -
一体成型立柱冷弯供应
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境...
发布时间:2026.02.12 -
上海客车车顶侧蒙皮
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐...
发布时间:2026.02.12 -
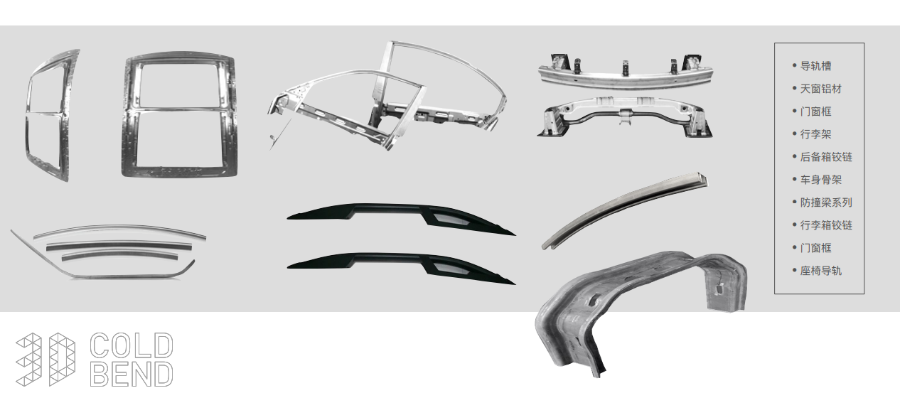
钢材质左右围蒙皮模具
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。辊压件的质量控制包括...
发布时间:2026.02.11 -
中巴辊轧生产设备定制
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,...
发布时间:2026.02.11 -
中巴右侧蒙皮厂家
聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提...
发布时间:2026.02.11 -
广东辊压件价格
耐候钢辊压件的材料技术关键是利用合金元素形成保护性氧化膜,无需额外涂装即可适应户外环境。典型材质如 Q355NH,添加铜(0.20%-0.50%)、铬(0.30%-0.70%)、镍(0.20%-0.50%)等元素,这些元素在腐蚀过程中富集于氧化膜表面,形成致密的钝化层,阻碍腐蚀介质渗透。耐候钢的碳含量控制在≤0.16%,避免珠光体组织过多导致韧性下降,同时添加钒(0.02%-0.12%)细化晶粒,提升强度与韧性。辊压前需清理材料表面的氧化皮,避免辊压过程中氧化皮压入表面影响质量;辊压后可通过自然时效促进氧化膜形成,初期使用时表面会形成红褐色锈层,后期逐渐稳定为深褐色致密锈层,实现长期防腐。复...
发布时间:2026.02.11 -
集成式车顶侧蒙皮价位
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰...
发布时间:2026.02.11 -
上海集成式骨架冷弯
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。我们持续收集生产数据,用于分析与工艺改进。上海集成式...
发布时间:2026.02.11 -
钢材质车身立柱价位
辊压件的材料选型需结合使用场景与性能需求,形成系统性适配方案。对于承受载荷的结构类辊压件,优先选用低碳钢(如 Q235B、Q355B),其碳含量控制在 0.12%-0.20%,锰含量 0.30%-0.80%,具备良好的塑性与成型性,辊压过程中不易产生裂纹,后续可通过焊接、热处理提升强度。户外使用的辊压件需考虑耐腐蚀性,选用耐候钢(如 Q460NH),通过添加铜、铬、镍等合金元素(铜 0.20%-0.50%、铬 0.30%-1.20%),在表面形成致密氧化膜,降低锈蚀速率。精密仪器用辊压件则选用不锈钢(如 304、316L),铬含量≥18%、镍含量≥8%,兼具耐腐蚀性与表面光洁度,避免杂质污染。...
发布时间:2026.02.11 -
大巴骨架冷弯行价
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T ...
发布时间:2026.02.11 -
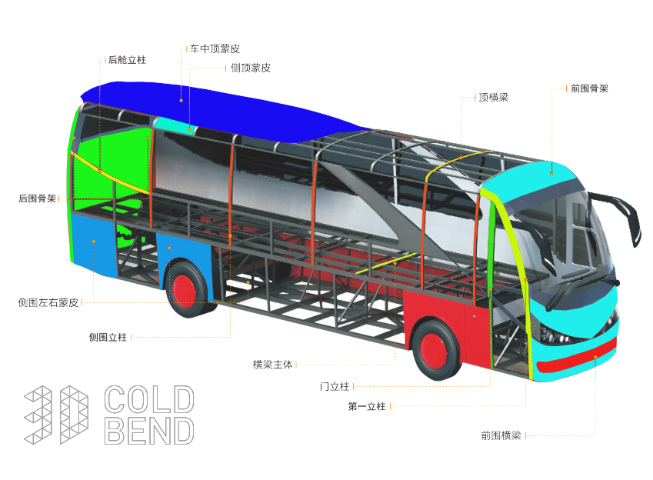
车身辊压件制造
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。更换产品规格时需快速调整轧辊的轴向定位。车身辊压件制...
发布时间:2026.02.10 -
大客车侧围蒙皮工艺
辊压件的硬度检测用于评估材料经辊压、热处理后的硬度状态,保障产品耐磨性与强度。检测前需对辊压件检测部位进行打磨、抛光,去除氧化皮与表面杂质,确保检测面平整光滑。硬度检测采用洛氏硬度计、布氏硬度计或维氏硬度计,根据材料厚度与硬度范围选择合适的检测方法。对于厚度>5mm 的辊压件,采用布氏硬度计,试验力 3000N,钢球直径 10mm,测量后读取布氏硬度值(如 HB220-250);厚度较薄或精度要求高的辊压件,采用维氏硬度计,试验力 100-500g,测量压痕对角线长度计算硬度值;表面硬化处理的辊压件,采用洛氏硬度计,选用 HRC 标尺,测量表面硬度(如 HRC58-62)。检测时需选取至少 3...
发布时间:2026.02.10 -
商务车带流水槽侧顶蒙皮价位
磁性材料辊压件的材料技术结合了磁性功能与辊压成型性,适用于电气、电子领域的磁性部件(如磁芯、磁辊)。常用磁性材料包括铁氧体、钕铁硼、钐钴等,铁氧体成本低、耐腐蚀性好,但磁性能一般;钕铁硼磁性能优异(最大磁能积高),但耐腐蚀性较差、脆性大;钐钴耐高温性能好(使用温度≤300℃),磁性能稳定,但成本较高。磁性材料辊压件的制造采用粉末冶金工艺,先将磁性粉末与粘结剂混合,经辊压成型后进行烧结或固化,铁氧体烧结温度 1100-1300℃,钕铁硼烧结温度 1050-1100℃。辊压过程中需控制磁场取向,使磁畴排列一致,提升磁性能;辊压后需进行充磁处理,获得所需磁性。磁性材料辊压件需避免剧烈冲击与高温环境,...
发布时间:2026.02.10 -
客车车身骨架市价
辊压件的气味与有害物质检测针对与人体接触或室内使用的辊压件(如家具配件、家电部件),保障用户健康安全。气味检测采用感官评价法,将辊压件放置在密闭容器中(20±2℃,24 小时),由 3-5 名评价员进行味道评定,无明显刺激性气味、异味等级≤2 级(GB/T 27630-2011 标准)为合格。有害物质检测包括重金属(铅、汞、镉、铬等)、挥发性有机化合物(VOCs)、甲醛等项目,按照 RoHS、REACH 等国际标准进行检测。重金属含量采用电感耦合等离子体质谱仪(ICP-MS)检测,含量≤规定限值(如铅≤0.1%);VOCs 与甲醛采用气相色谱 - 质谱联用仪(GC-MS)检测,甲醛含量≤0.1...
发布时间:2026.02.10 -
福建辊压件价格
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧...
发布时间:2026.02.10 -
辽宁辊压件厂家供应
电梯轿架辊压件作为电梯承载关键部件,需具备较高的强度与运行稳定性,制造工艺严格遵循电梯行业安全标准。原材料选用 Q345B 或 Q355B 强度较高钢带,厚度 6-10mm,抗拉强度≥470MPa,屈服强度≥345MPa,材质均匀无夹层、气孔等缺陷。辊压成型采用 18-22 道次较高精度连续辊压工艺,轧辊模具经三维建模与有限元分析优化,经五轴加工中心精加工,辊面精度≤0.008mm。辊压设备配备光栅尺与力传感器,实时监测成型尺寸与轧制力,尺寸误差超过 ±0.03mm 或轧制力异常时自动停机调整。成型过程中控制轧制速度 4-6m/min,保证金属组织致密,避免产生残余应力。成型后进行定尺切断,长...
发布时间:2026.02.10 -
贵州辊压件生产厂家
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。复杂截面辊压件往往需要多道次成形,每道次变形量需合理...
发布时间:2026.02.10 -
中巴明缝侧顶蒙皮厂家
电缆桥架辊压件是电力工程中的重要配套部件,需具备承载能力强、防火、耐腐蚀等特性。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 1.5-4mm,根据桥架规格选择合适厚度,确保承载能力。辊压成型采用 12-18 道次连续辊压工艺,轧辊模具经有限元分析优化,确保桥架截面刚度达标,成型后桥架宽度公差 ±0.5mm,高度公差 ±0.3mm,直线度误差≤0.3mm/m。辊压速度控制在 8-15m/min,根据材料厚度调整,避免成型不充分。成型后进行定尺切断与冲孔,切断长度公差 ±1mm,冲孔孔径公差 H11,孔位度误差≤0.4mm。对于防火要求高的场景,后续进行防火涂层处理,涂层厚度≥1.5mm...
发布时间:2026.02.10 -
中巴整体蒙皮模具
碳纤维增强复合材料(CFRP)辊压件的材料技术结合了碳纤维的强度与树脂的韧性,比强度与比模量远超金属材料,适用于航空、航天装备等领域。碳纤维含量通常控制在 50%-70%,通过单向排布、织物编织等方式增强,树脂基体包括环氧树脂、酚醛树脂等,环氧树脂粘接性好、成型性优异,酚醛树脂耐高温性能更佳。CFRP 辊压件的制造采用预浸料辊压成型工艺,将碳纤维预浸料铺层后,在辊压机中加热加压(温度 120-180℃,压力 0.5-1.5MPa),使树脂固化,形成致密的复合材料结构。辊压过程中需控制铺层方向与张力,确保纤维均匀分布,避免褶皱、气泡等缺陷。CFRP 辊压件耐腐蚀性强、重量轻,但成本较高,耐冲击性...
发布时间:2026.02.09 -
商务车蒙皮辊轧成型机工艺
铸铁辊压件的材料技术注重耐磨性与成本平衡,适用于承受摩擦、载荷的结构件(如机械底座、滚筒)。常用材质为灰铸铁(HT200、HT250)、球墨铸铁(QT450-10、QT500-7),灰铸铁含碳 2.5%-3.5%、硅 1.0%-2.0%,石墨呈片状,耐磨性好、成本低,但韧性较差;球墨铸铁通过添加球化剂(如镁、稀土)使石墨呈球状,韧性与强度远高于灰铸铁,延伸率≥10%,适合承受冲击载荷的辊压件。铸铁辊压前需进行退火处理(650-700℃保温 4-6 小时),消除铸造应力,降低硬度,改善塑性。辊压温度控制在 200-300℃,提升材料塑性,避免开裂;辊压后可进行时效处理,稳定尺寸。铸铁耐腐蚀性较差...
发布时间:2026.02.09 -
浙江校车带流水槽侧顶蒙皮
化工设备辊压件(如化工反应釜支架、管道连接件)需适应化工行业高温、高压、强腐蚀环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢、哈氏合金或钛合金,316L 不锈钢耐酸碱腐蚀,哈氏合金耐强腐蚀介质,钛合金耐高温、耐腐蚀性能优异,根据设备使用工况选择。辊压成型前对原材料进行严格检验,化学成分与力学性能达标,表面无氧化皮、划痕等缺陷。辊压采用特种数控辊压机,配备耐腐蚀轧辊,轧辊材质与配件材质匹配,避免辊压时产生污染。成型工艺为 12-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m,壁厚均匀性误差≤0.1mm。成型后进行焊接加工,采用惰性气体保...
发布时间:2026.02.09
