 首页 > 新闻中心
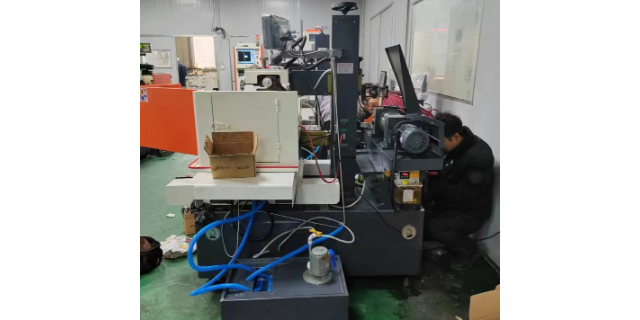
化整为零把原理图中按功能不同,划分为主电路、控制电路。主电路主要包括运丝电机、水泵电机电路。控制电路主要包括触发电路、调整电路、驱动电路、单板机控制电路等。当出现故障时,根据故障现象分析,该故障应属哪一部分,这样逐渐缩小故障范围,能较快地排除故障。反向分析当基本上确定某一小范围出现故障时,可采用反向...
后台升降辊道的作用和结构形式?升降辊的作用是穿孔前支持顶杆的前行到轧制等待位,穿孔结束后将顶杆上的毛管往后输送,同时也起支持顶杆和毛管的作用。一个穿孔过程中有三个位置即顶杆位、毛管位和下降位。升降辊道多有6~7个辊组成,间隔的布置在三辊定心装置之间。为了提高短毛管从机架内脱出的速度,很多机组在出口个...
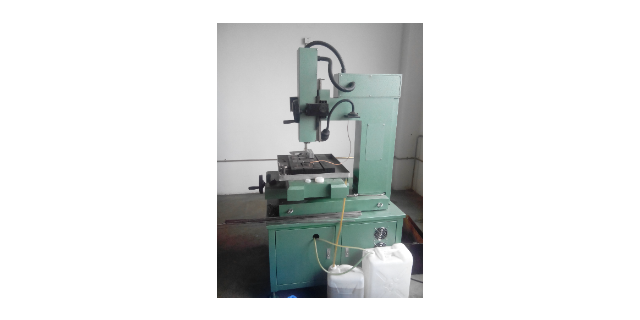
电火花穿孔机是指用电火花加工原理,加工尺寸小于5mm的孔的电火花加工机床。用于加工中小型冲模,其加工特点是不受金属材料硬度的限制,可先将模板淬火后用本机加工所需要的孔型,以保证质量和提高使用寿命。工具电极材料采用钢、铸铁、铜均可。穿孔机根据应用的介质不同大致分为两种,一种是液体穿孔机,由于液体加工时...
根据经验,一般新钼丝补偿0.095-0.1就可以了,不同机床自己凭经验来确定,有的机床要补偿0.11才能配顶针刚刚好,因为不同的机床高频电源参数不同,要靠经验来确定补偿大小。l镶针:镶针是镶进去不活动的,能敲进去就可以,所有比顶针要紧一点,一般割实数就行。l销钉:直接上下定位的,割紧点也行,直径太小...
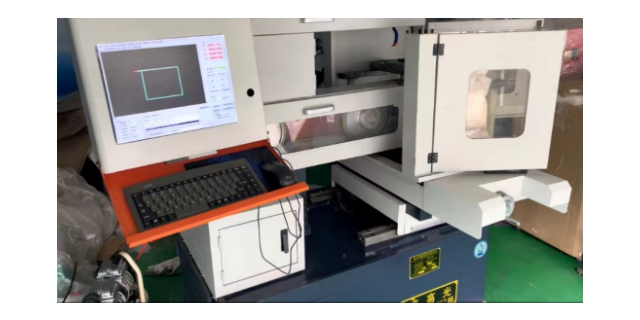
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服...
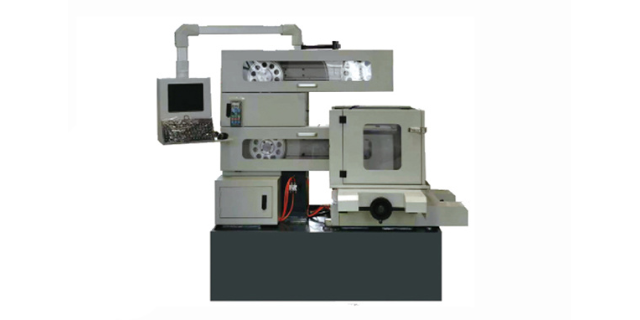
对于没有经验的新手来说,可以用加减法来操作。(这里有个前提,切割模式为旋转切割模式。)不同硬度的翡翠,都可以使用的加减法操作方法:找一块相同硬度的材料或者剩下的边角料,切割一条直缝。切割时,从厂家推荐的加工速度7000mm²/小时,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不...
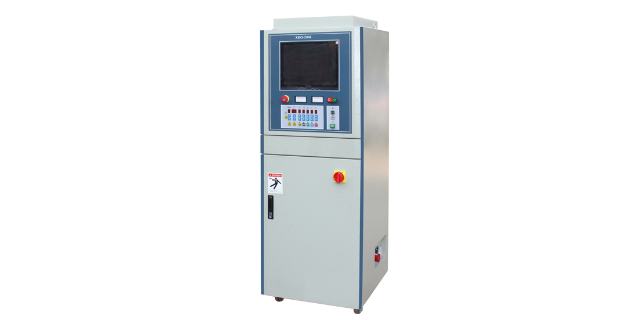
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间...
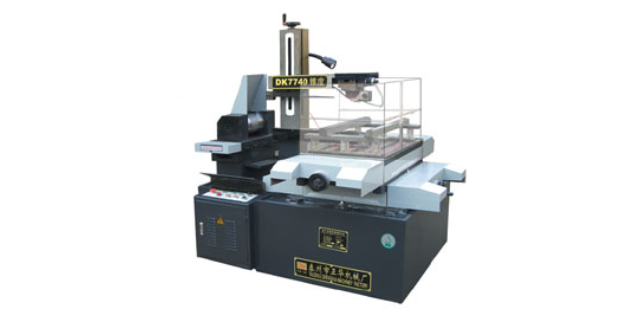
对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是非常关键的一个部分,往往所可以做到的比较多的就是需要去找到更多的设备上的提升,线切割机床应该如何延长寿命,往往带来的比较多的发展就是可以做到更多的可靠性,同时也是需要符合国家相关标准,所生产的产品在市...
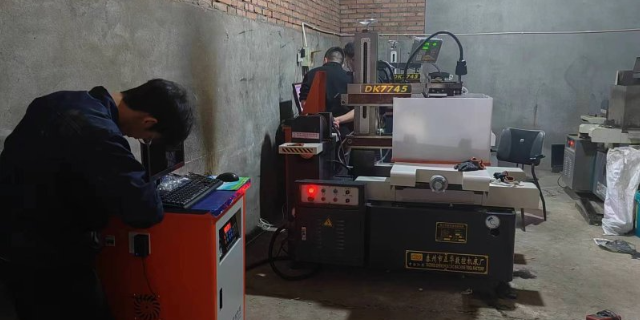
切割不稳定问题:切割不稳定是线切割中另一个比较常见的故障。这可能是由于切割速度过快、钼丝磨损或电解液不足等原因导致的。解决办法:可以通过降低切割速度、更换钼丝或及时添加电解液等措施来解决。冷却系统问题:冷却系统问题可能导致工件过热或切割质量下降解决方法:维护冷却系统,清洁冷却液,确保水流畅通。工件固...
金刚石线的价格。环形线是由一根较长的钢丝线互相缠绕,在接头的地方焊接起来,打磨光滑之后再去电镀,才可能保证环形线的焊接点不会在加工过程中突然断裂而影响加工精度。成品环形线的长度要求误差不能太多。这就导致了环形线的制作成本较高,所以它的售价自然会高。,对材料的要求。前面说到环形线的总长度在3~5米之间...
自动调速焊丝收丝装置及焊丝自动缠绕方法.一种自动调速焊丝收丝装置,包括收丝机,走丝导向架和电机自动调速系统,走丝导向架设置在收丝机与挤压机之间,走丝导向架设置在挤压机出料口一侧,收丝机设置在走丝导向架另一侧.一种焊丝自动缠绕方法包括以下步骤:1机芯钢簧安装于横轴与收丝盘架之间;2根据总挤压比设定挤压...
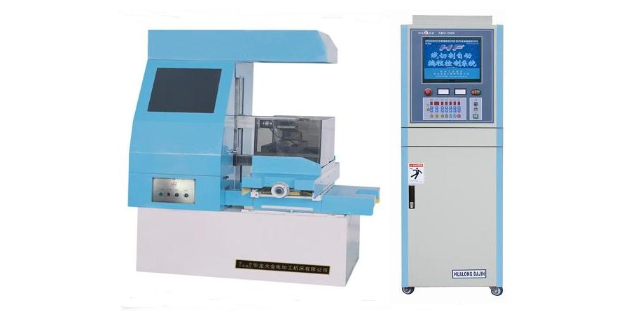
一贮丝筒金刚石线能用多久?,这个要看切割的是什么样的材料。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损,(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越大,材料越硬金刚石线用的时间就越短;越软的材料对线的磨损越小,一筒金刚石线用的时间就越长。第二,这个要看切...