 首页 > 新闻中心
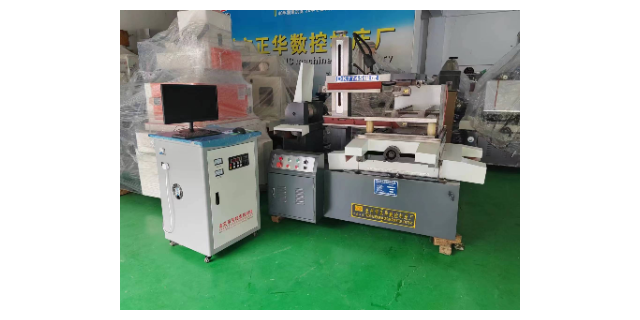
线切割原理 ,线切割机床加工原理不同于其它金属切削设备 、加工原理实际上是一种电解 电烧融的腐蚀现象 ,是一种精细的化学反应 、而不是常规切削设备的物理切削 。线切割机床又叫做数控电火花线切割机床,是一种特有的特种加工金属切削设备,隶属电加工范畴,主要用于工业生产中的精密加工,其加工具有加工精度高、...
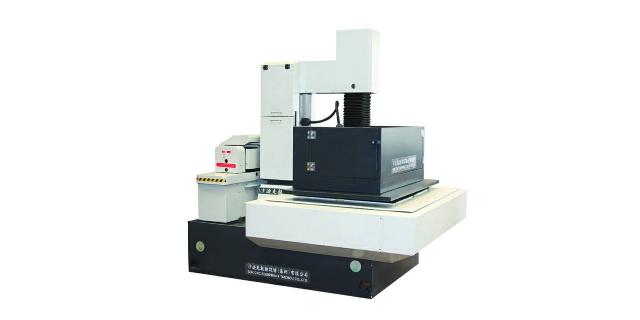
线切割技术主要具有以下特点:(1)加工中不存在的机械切屑力,无论工件硬度和刚度如何,只要是导电或半导电的材料都能进行加工。但无法加工非金属导电材料。(2)可以加工小孔和复杂形状零件,但无法加工盲孔。(3)电极丝损耗小,加工精度高。(4)加工时产生的切缝窄,金属蚀除量少,有利于材料的再利用。(5)工件...
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0...
快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离穿透,形成放电通道。由于电场力的作用,许多带负电荷的电子高速跑到两极,带正电荷的离子跑到阴极,在高温...
一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑板以及直立床身等,一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。钛浩机械专业机床加工生产厂,因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装...
全部学会使用这个软件了,其实这个软件很好学,甚至半天就可以上手,几天就可以熟练,如果学会了,习惯了,这个软件用来编程绘图处理图档都非常方便,功能强大了太多,CAXA线切割是运行在windows里面的专业线切割软件,是基于CAXA电子图板的软件,CAXA是中国的国产绘图软件了,我个人觉得给我们线切割使...
环境控制:确保线切割机床安装在适当的环境中,避免高温、潮湿或腐蚀性气体的影响。总之,线切割机床的保养和维护对于确保其正常运行和延长使用寿命至关重要。定期的清洁、润滑、校准和检查是维护的关键步骤。此外,培训操作员和制定维护计划也是保持机床性能稳定的重要因素。通过严格遵循这些方法,您可以确保线切割机床在...
l挤紧块:主要就是要保证斜面角度,另外根据要求要留余量,两头割圆角倒角,可以放大一点,或者说是避空一点,总之不要挡住了,倒角位置是不重要的,根据实际数据避空0.5以内都可以。l扁顶针割扁顶针要注意要打开清角,转角位置不清角可能很难配,要割顺,效果像顶针一样。l镶件批挂台:是快走丝常做的事,有的工厂是...
线切割机床做为冲压模具加工行业常用基本的设备,相信冲压模具从业人员一定再熟悉不过了。但是有很多同行对快走丝和慢走丝的区别却一直分不太细,在这里给大家详细的介绍下,线切割中快走丝和慢走丝到底有什么不同。、走丝速度不同。线切割机床中,快走丝和慢走丝是按照电极丝在工作时走丝速度来区分的,快走丝的走丝速度一...
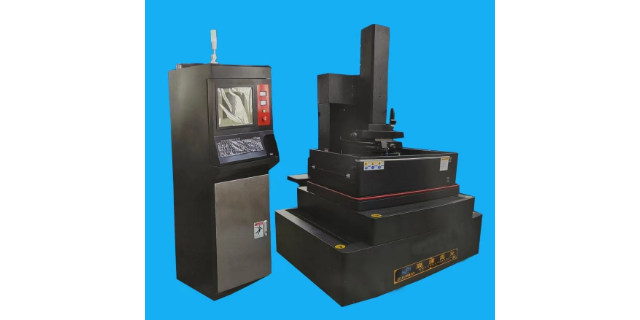
第五、成本不同。快走丝线切割机床比较普遍,技术含量也较低,生产厂家比较多,机床价格便宜。而且钼丝循环使用,加工效率也较高,加工费低。慢走丝线切割机床技术含量高,设备造价昂贵。加工成本也高。在冲压模具加工行业,快走丝是常见通用的线切割机床。随着技术的进步,开发人员又在快走丝线切割机床的基础上开发出了修...
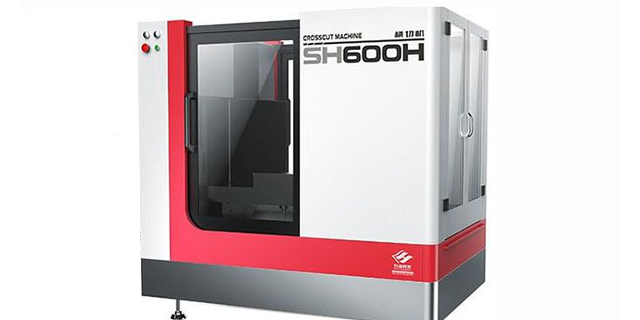
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化...
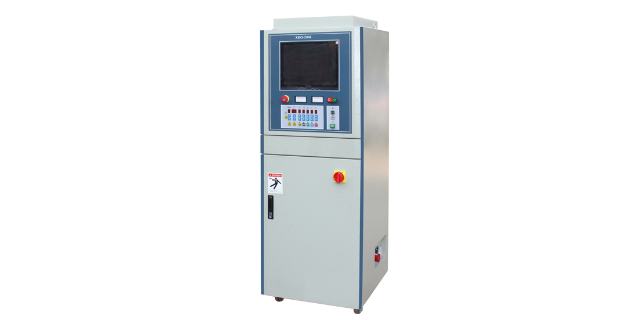
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是...