-
 发布时间2025.06.23
吉林PVC焊接推荐厂家
PVC焊接的未来发展趋势 随着科技的不断进步,PVC焊接技术也在不断发展。未来,PVC焊接技术将更加智能化和自动化。例如,通过引入机器人技术和人工智能,可以实现焊接过程的自动控制和优化,提高焊接效率和质量。此外,新型焊接设备和材料的研发也将推动PVC焊接技术的发展,如使用更高性能的加热元件和更环保的焊接材料。同时,随着环保意识的增强,PVC焊接技术将更加注重节能和环保,减少能源消耗和环境污染。总之,PVC焊接技术在未来将继续发展,为各个领域提供更加高效、环保的解决方案。 电子元件激光焊接可实现 0.1mm 金丝与硅芯片键合。吉林PVC焊接推荐厂家PVC焊接在农业灌溉领域的应用具有明显...
[查看详情] -
 发布时间2025.06.23
陕西PP焊接哪个好
电阻点焊在汽车车身制造中实现高效连接。上海罗苹实业为汽车主机厂提供车身点焊服务,采用伺服电极压力控制的点焊机,电极压力 5-10kN,压力控制精度 ±5%,焊接时间 10-30 周波。对厚度 0.7-1.2mm 的镀锌钢板,通过优化焊接电流(8-12kA)和电极头形状,使焊点的熔核直径≥4mm,且无飞溅、压痕均匀,压痕深度不超过板材厚度的 25%。公司通过机器人点焊工作站,配备六轴工业机器人,定位精度 ±0.5mm,可实现车身部件的自动化焊接。每台车的焊点数量可达 5000 个以上,焊接节拍控制在 60 秒以内,满足汽车大批量生产需求。经车身强度测试,焊接后的车身刚度达到设计要求的 105%,...
[查看详情] -
 发布时间2025.06.23
吉林PE焊接联系方式
上海罗苹实业的钎焊技术在换热器制造中确保密封与导热。在铜制换热器的钎焊加工中,采用氮气保护炉中钎焊工艺,钎料选用 Cu-P 合金,钎焊温度 710-720℃,保温时间 15-20 分钟,炉内氮气纯度≥99.99%,霜点≤-40℃。焊前对铜管表面进行脱脂与酸洗处理,去除油污和氧化膜,确保钎焊质量。焊后进行耐压测试,在 1.5MPa 水压下保压 30 分钟无泄漏,同时进行测试气密性,在 0.8MPa 气压下保压 1 小时,泄漏率≤10mL/min。换热器的导热系数可达 300W/(m・K) 以上,较同类产品提高 10%,满足制冷设备对换热效率的要求。塑料船旋转模塑浮力≥500kg 适用于渔业观光。...
[查看详情] -
发布时间2025.06.22
湖南PP焊接联系人
PP焊接在玩具制造行业中也扮演着重要角色。PP塑料由于其轻便、色彩鲜艳、不易破裂等特点,是制造玩具的理想材料之一。PP玩具的焊接需要注重安全性和趣味性。在安全性方面,焊接处必须牢固,不能有尖锐的边角或易脱落的部件,以免对儿童造成伤害。例如,在焊接塑料玩具车的车身和轮子时,要采用强度较高的焊接工艺,确保轮子在儿童玩耍过程中不会脱落。在趣味性方面,焊接可以创造出各种独特的玩具造型。通过巧妙地设计焊接结构,可以使玩具具有更多的功能和玩法,如可折叠、可拼接的玩具组件。同时,PP玩具焊接也要符合相关的玩具安全标准,对焊接材料的环保性、焊接工艺的可靠性等进行严格把控,为儿童提供安全、有趣的玩具产品。钢结构...
[查看详情] -
发布时间2025.06.22
河南PP焊接
PP焊接技术在包装行业的应用为产品包装提供了新的解决方案。PP塑料具有良好的柔韧性和可塑性,通过焊接可以制作成各种形状和规格的包装容器,如塑料盒、塑料箱等。在PP包装容器的焊接过程中,为了提高包装的美观性和实用性,会采用一些特殊的焊接设计。例如,在制作透明PP包装盒时,采用无痕焊接技术,使焊接处几乎看不到明显的焊缝,保持包装的整体透明性,更好地展示包装内的产品。同时,对于一些需要承受一定重量或压力的包装容器,如运输用的塑料箱,在焊接时会加强箱体的边角部位和连接部位的焊接强度,采用多层焊接或添加加强结构的方式,确保包装容器在搬运和运输过程中不会破裂或变形,有效地保护产品的完整性,满足产品包装在储...
[查看详情] -
发布时间2025.06.21
PVC焊接哪个好
PE焊接的质量检测是保障焊接工程质量的重要环节。除了常规的外观检查和压力测试外,无损检测技术在PE焊接质量检测中发挥着越来越重要的作用。超声波检测可以检测焊缝内部的缺陷,通过发射超声波并接收反射波的信号来判断焊缝中是否存在气孔、夹渣或未熔合等问题。X射线检测则能够提供焊缝内部的直观图像,更准确地显示缺陷的位置、形状和大小。此外,还有一些新兴的无损检测技术,如激光超声检测和红外热成像检测等,它们具有更高的检测精度和效率。通过综合运用多种质量检测手段,可以及时发现并处理PE焊接中的质量问题,确保焊接接头的质量符合相关标准和工程要求,避免因焊接质量缺陷而引发的安全事故和工程损失。PMMA 光学镜片透...
[查看详情] -
 发布时间2025.06.19
重庆PVC焊接商家
上海罗苹实业的等离子弧焊工艺适用于精密焊接。在传感器壳体焊接中,采用微束等离子弧焊,焊接电流 5-30A,离子气流量 0.5-1.0L/min,保护气流量 10-15L/min,配备高精度的等离子弧焊*,喷嘴直径 0.8-1.2mm。通过调整等离子弧的压缩程度和焊接参数,使焊缝的熔透均匀,背面成形良好,焊缝宽度控制在 0.8-1.2mm 之间。对厚度 1mm 的不锈钢壳体,焊接后进行氦质谱检漏,泄漏率≤1×10⁻⁹Pa・m³/s,满足高真空环境下的密封要求。公司为航空航天领域制造的传感器壳体,经高低温循环试验(-55℃至 + 125℃,循环 100 次),密封性能无明显变化,确保传感器在极端环...
[查看详情] -
发布时间2025.06.19
天津焊接费用
PE焊接在燃气管道工程中的应用对安全性要求较高。PE燃气管道由于其良好的柔韧性和耐腐蚀性,在城市燃气输送中得到了广泛应用。在PE燃气管道焊接过程中,必须严格遵守相关的安全规范和操作规程。操作人员要经过专业的燃气管道焊接培训,并取得相应的资质证书。焊接设备要定期进行维护和校验,确保其性能可靠。在焊接现场,要采取严格的安全防护措施,如通风换气、防火防爆等。同时,对焊接接头要进行100%的无损检测,如超声波探伤和X射线检测,确保焊缝质量无缺陷。此外,还要对焊接后的燃气管道进行严密性试验和压力试验,检验管道系统的密封性和承压能力,只有在所有检测项目都合格后,才能将燃气管道投入使用,保障城市燃气供应的安...
[查看详情] -
发布时间2025.06.19
青海焊接商家
PP焊接的成本控制是企业在应用该技术时需要考虑的重要因素之一。焊接材料的成本、设备购置与维护成本以及人工成本等都对总成本有着明显影响。在焊接材料方面,选择合适的PP材料规格和供应商,可以在保证质量的前提下降低成本。例如,批量采购且价格合理的PP板材或焊条。在设备成本控制上,根据企业的生产规模和需求,选择性价比高的焊接设备。对于一些小型企业,可以选择功能较为基础但价格实惠的设备;而对于大型企业,在考虑设备购置成本的同时,更要注重设备的生产效率和长期稳定性,以降低单位产品的设备分摊成本。在人工成本方面,通过对操作人员进行技能培训,提高其工作效率和焊接质量,减少因焊接缺陷导致的返工成本,从而在各个环...
[查看详情] -
发布时间2025.06.19
青海PP焊接哪个好
在工业领域,PE焊接用于制造各种化工设备和容器。由于化工生产环境的特殊性,对PE焊接设备和工艺的要求极为严格。在焊接化工用PE设备时,要确保焊接接头能够耐受各种化学介质的侵蚀和高温高压的作用。为此,在焊接前需要对材料进行严格的选型和检验,选择具有合适化学稳定性和物理性能的PE材料。在焊接过程中,要采用高精度的焊接设备,精确控制焊接参数,并对焊接环境进行严格的控制,防止杂质和灰尘混入焊接区域。焊接完成后,要对设备进行质量检测,包括压力试验、耐腐蚀试验等,只有通过各项严格检测的设备才能投入化工生产使用,保障化工生产过程的安全、稳定和高效运行。TPE 表带亲肤耐汗适用于可穿戴设备。青海PP焊接哪个好...
[查看详情] -
发布时间2025.06.18
湖北焊接费用
上海罗苹实业的钎焊技术在换热器制造中确保密封与导热。在铜制换热器的钎焊加工中,采用氮气保护炉中钎焊工艺,钎料选用 Cu-P 合金,钎焊温度 710-720℃,保温时间 15-20 分钟,炉内氮气纯度≥99.99%,霜点≤-40℃。焊前对铜管表面进行脱脂与酸洗处理,去除油污和氧化膜,确保钎焊质量。焊后进行耐压测试,在 1.5MPa 水压下保压 30 分钟无泄漏,同时进行测试气密性,在 0.8MPa 气压下保压 1 小时,泄漏率≤10mL/min。换热器的导热系数可达 300W/(m・K) 以上,较同类产品提高 10%,满足制冷设备对换热效率的要求。碳纤维增强 PA66 部件较金属减重 40% 用...
[查看详情] -
发布时间2025.06.18
青海PVC焊接要多少钱
搅拌摩擦焊在铝合金船舶制造中优势明显。上海罗苹实业为游艇制造商提供铝合金板材的搅拌摩擦焊服务,针对 5083 铝合金,配备大型搅拌摩擦焊设备,搅拌头转速 1000r/min,行进速度 200mm/min,轴肩压力 12kN。焊接过程中不产生飞溅和烟尘,接头的耐腐蚀性与母材相当,且无焊接气孔、裂纹等缺陷。在游艇甲板焊接中,通过该工艺实现长焊缝的连续焊接,较大焊接长度可达 10m 以上,焊后无需热处理,变形量小于 0.5mm/m。经水密性测试,在 0.02MPa 压力下保压 30 分钟无泄漏,保证游艇的水密性与结构强度。同时,焊接接头的拉伸强度达到母材的 90%,屈服强度达到母材的 85%,满足船...
[查看详情] -
 发布时间2025.06.18
湖南焊接供应商
PE焊接在电力电缆保护管连接方面有着独特的优势。PE电缆保护管具有绝缘性能好、耐腐蚀、强度高和柔韧性强等特点,能够有效地保护电缆免受外界因素的损坏。在PE电缆保护管的焊接过程中,要确保焊接接头的密封性和机械强度,防止地下水或其他杂质进入保护管内,影响电缆的正常运行。由于电缆保护管通常需要在地下铺设较长距离,且施工环境较为复杂,因此对焊接设备的便携性和操作简便性有较高要求。热熔焊接和电熔焊接都可以用于PE电缆保护管的连接,操作人员可以根据实际施工条件选择合适的焊接方式。同时,在焊接完成后,要对保护管进行标识和记录,便于后期的维护和管理,确保电力电缆的安全稳定传输。航空发动机钛合金叶片电子束焊接疲...
[查看详情] -
 发布时间2025.06.18
山西PVC焊接大概多少钱
PE焊接技术的推广和应用离不开标准规范的制定和完善。国内外相关机构制定了一系列的PE焊接标准,如焊接工艺评定标准、焊接质量验收标准等,这些标准对PE焊接的各个环节,包括材料选择、设备要求、焊接参数设定、质量检测方法等都进行了详细的规定。企业和施工单位在进行PE焊接作业时,必须严格遵守这些标准规范,确保焊接质量的一致性和可靠性。同时,随着PE焊接技术的不断发展和创新,标准规范也需要及时进行修订和更新,以适应新的技术和应用需求。通过标准规范的引导和约束,可以促进PE焊接行业的健康、有序发展,提高整个行业的技术水平和产品质量。严格遵循规范的 PP 焊接流程,是品质保障关键,在玩具制造中守护儿童使用安...
[查看详情] -
发布时间2025.06.17
广东PP焊接报价
焊接技术在微连接领域展现出精密特性。上海罗苹实业的电子元件激光焊接设备,采用脉冲光纤激光器,波长 1064nm,可实现直径 0.1mm 的金丝与硅芯片的键合。焊接时采用脉冲激光,能量控制在 0.5-1.0mJ,脉宽 1-2ms,重复频率 10-50kHz,通过调整离焦量和焊接速度,使焊点的拉脱力达到 5g 以上,焊点直径控制在 0.08-0.12mm 之间。在传感器制造中,公司对厚度 0.05mm 的不锈钢膜片进行激光点焊,使用高精度的五轴联动工作台,定位精度 ±0.01mm,通过优化离焦量与焊接频率,使焊点直径控制在 0.3mm 以内,且热影响区小于 0.1mm,保证传感器的灵敏度与可靠性,...
[查看详情] -
发布时间2025.06.17
天津PVC焊接联系人
上海罗苹实业的激光焊接技术在医疗器械领域应用普遍。针对不锈钢医用器械,如手术钳的焊接,采用脉冲光纤激光焊接机,激光功率 100-200W,脉宽 0.5-1ms,焊接速度 5-10mm/s,配备高精度的视觉定位系统,定位精度 ±0.05mm。通过优化激光参数,使焊缝热影响区宽度≤0.1mm,且表面光滑无毛刺,无需后续打磨处理。焊接后的器械经钝化处理,使用硝酸和氢氟酸的混合溶液,温度 50-60℃,处理时间 15-20 分钟,使表面形成均匀的钝化膜,表面粗糙度 Ra≤0.8μm。产品符合 ISO 13485 医疗器械质量管理体系要求,经微生物检测,菌落总数≤10CFU / 件,确保器械的卫生性与可...
[查看详情] -
发布时间2025.06.17
天津PP焊接联系方式
PE焊接在燃气管道工程中的应用对安全性要求较高。PE燃气管道由于其良好的柔韧性和耐腐蚀性,在城市燃气输送中得到了广泛应用。在PE燃气管道焊接过程中,必须严格遵守相关的安全规范和操作规程。操作人员要经过专业的燃气管道焊接培训,并取得相应的资质证书。焊接设备要定期进行维护和校验,确保其性能可靠。在焊接现场,要采取严格的安全防护措施,如通风换气、防火防爆等。同时,对焊接接头要进行100%的无损检测,如超声波探伤和X射线检测,确保焊缝质量无缺陷。此外,还要对焊接后的燃气管道进行严密性试验和压力试验,检验管道系统的密封性和承压能力,只有在所有检测项目都合格后,才能将燃气管道投入使用,保障城市燃气供应的安...
[查看详情] -
发布时间2025.06.17
辽宁焊接报价
电阻点焊在汽车车身制造中实现高效连接。上海罗苹实业为汽车主机厂提供车身点焊服务,采用伺服电极压力控制的点焊机,电极压力 5-10kN,压力控制精度 ±5%,焊接时间 10-30 周波。对厚度 0.7-1.2mm 的镀锌钢板,通过优化焊接电流(8-12kA)和电极头形状,使焊点的熔核直径≥4mm,且无飞溅、压痕均匀,压痕深度不超过板材厚度的 25%。公司通过机器人点焊工作站,配备六轴工业机器人,定位精度 ±0.5mm,可实现车身部件的自动化焊接。每台车的焊点数量可达 5000 个以上,焊接节拍控制在 60 秒以内,满足汽车大批量生产需求。经车身强度测试,焊接后的车身刚度达到设计要求的 105%,...
[查看详情] -
发布时间2025.06.17
云南PP焊接联系方式
PP焊接的发展趋势是朝着高效、高精度、智能化和绿色环保方向迈进。随着工业4.0时代的到来,智能化的PP焊接设备将得到更广泛的应用。这些设备可以通过物联网技术与生产管理系统相连,实现远程监控和自动化生产调度。例如,生产管理人员可以通过手机或电脑随时查看焊接设备的运行状态、焊接参数和生产进度,及时调整生产计划。在高精度方面,新的焊接技术和工艺将不断涌现,如激光微焊接技术能够实现微米级别的焊接精度,满足电子、医疗等行业对微小零部件焊接的高精度要求。绿色环保方面,PP焊接将更加注重节能减排和材料的可回收性。PP 焊接在防火材料制造方面的潜力巨大,阻燃防火,在消防安全设施中发挥关键作用。云南PP焊接联系...
[查看详情] -
 发布时间2025.06.16
山东PVC焊接联系方式
PE焊接技术的创新与材料科学的发展密切相关。随着新型聚乙烯材料的不断研发,如增强聚乙烯(PE-RT)、交联聚乙烯(PEX)等,PE焊接工艺也需要相应地进行调整和优化。这些新型材料在物理性能和化学性能上与传统聚乙烯有所不同,例如,PE-RT具有更高的耐热性,PEX具有更好的抗蠕变性。在焊接这些新型PE材料时,需要研究不同的焊接温度、压力和时间等参数,以确保焊接接头能够充分发挥材料的优良性能。此外,材料的改性技术也为PE焊接带来了新的机遇,通过添加特定的添加剂或采用共混技术,可以改善PE材料的焊接性能,如提高熔体的流动性、增强焊接接头的强度和耐候性等,进一步拓展了PE焊接技术在不同领域的应用范围。...
[查看详情] -
 发布时间2025.06.16
天津PE焊接哪家好
PE焊接在燃气管道工程中的应用对安全性要求较高。PE燃气管道由于其良好的柔韧性和耐腐蚀性,在城市燃气输送中得到了广泛应用。在PE燃气管道焊接过程中,必须严格遵守相关的安全规范和操作规程。操作人员要经过专业的燃气管道焊接培训,并取得相应的资质证书。焊接设备要定期进行维护和校验,确保其性能可靠。在焊接现场,要采取严格的安全防护措施,如通风换气、防火防爆等。同时,对焊接接头要进行100%的无损检测,如超声波探伤和X射线检测,确保焊缝质量无缺陷。此外,还要对焊接后的燃气管道进行严密性试验和压力试验,检验管道系统的密封性和承压能力,只有在所有检测项目都合格后,才能将燃气管道投入使用,保障城市燃气供应的安...
[查看详情] -
发布时间2025.06.14
陕西PP焊接大概多少钱
PE焊接在交通运输领域的应用主要体现在车辆的燃油和液压系统管道连接方面。在汽车和工程机械中,PE管道用于输送燃油、润滑油和液压油等。由于这些液体具有一定的腐蚀性和压力,PE管道的焊接接头必须具备良好的耐腐蚀性和密封性能。在焊接过程中,要根据管道的工作压力和流体特性选择合适的PE材料和焊接参数。同时,为了确保管道系统在车辆运行过程中的可靠性,要对焊接接头进行严格的质量检测,包括压力脉冲试验和耐化学介质试验等。此外,随着新能源汽车的发展,PE焊接在电池冷却系统管道连接等方面也将有更多的应用机会,为交通运输领域的技术创新和发展提供有力的技术支持。硅橡胶密封圈压缩长久变形≤10% 适用于汽车。陕西PP...
[查看详情] -
 发布时间2025.06.13
天津PVC焊接供应商
在医疗器械制造领域,PP焊接也有着严格的要求和应用。PP材料因其无毒、生物相容性好等特点,被用于制造医疗器械的外壳、部件等。PP医疗器械焊接必须在无菌环境下进行,以防止微生物污染。焊接设备和操作人员都要经过严格的消毒处理。在焊接工艺上,要确保焊接过程不会对医疗器械的性能产生负面影响,如不会改变材料的物理化学性质,不会产生有害的残留物。例如,在焊接一些精密的医疗仪器外壳时,采用微弧等离子焊接技术,这种技术能够在较低的热输入下实现高质量的焊接,减少对仪器内部电子元件和精密结构的热影响。焊接完成后,还要对焊接部位进行严格的检测,包括生物相容性测试、无菌测试等,确保医疗器械的安全性和有效性,保障患者的...
[查看详情] -
 发布时间2025.06.12
广东PE焊接
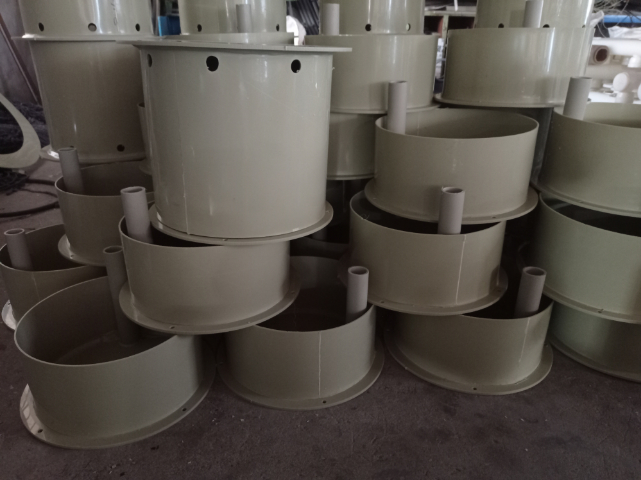
管件的配合精度。焊接前,要对管材端口进行平整处理,去除毛刺与杂质,保证焊接面的清洁光滑。热板焊接是常用方法之一,将热板加热到特定温度后,分别贴合管材与管件的连接端面,使其达到熔融状态,然后迅速对接并施加适当压力直至冷却。在此过程中,热板温度需依据PVC材料的型号与壁厚精确设定,一般在200℃-240℃之间。焊接完成后,要对焊缝进行外观检查,查看焊缝是否饱满、有无气泡或裂缝等缺陷,同时还需进行压力测试,以验证焊缝的密封性与强度,确保给水管在长期运行中不出现渗漏现象,保障居民用水安全。公司管道氩电联焊工艺确保天然气管道 0.8MPa 压力下保压无泄漏。广东PE焊接水下焊接技术是上海罗苹实业的特色业...
[查看详情] -
发布时间2025.06.12
上海PP焊接联系人
PP焊接技术在包装行业的应用为产品包装提供了新的解决方案。PP塑料具有良好的柔韧性和可塑性,通过焊接可以制作成各种形状和规格的包装容器,如塑料盒、塑料箱等。在PP包装容器的焊接过程中,为了提高包装的美观性和实用性,会采用一些特殊的焊接设计。例如,在制作透明PP包装盒时,采用无痕焊接技术,使焊接处几乎看不到明显的焊缝,保持包装的整体透明性,更好地展示包装内的产品。同时,对于一些需要承受一定重量或压力的包装容器,如运输用的塑料箱,在焊接时会加强箱体的边角部位和连接部位的焊接强度,采用多层焊接或添加加强结构的方式,确保包装容器在搬运和运输过程中不会破裂或变形,有效地保护产品的完整性,满足产品包装在储...
[查看详情] -
发布时间2025.06.12
PVC焊接联系人
PE焊接在燃气管道工程中的应用对安全性要求较高。PE燃气管道由于其良好的柔韧性和耐腐蚀性,在城市燃气输送中得到了广泛应用。在PE燃气管道焊接过程中,必须严格遵守相关的安全规范和操作规程。操作人员要经过专业的燃气管道焊接培训,并取得相应的资质证书。焊接设备要定期进行维护和校验,确保其性能可靠。在焊接现场,要采取严格的安全防护措施,如通风换气、防火防爆等。同时,对焊接接头要进行100%的无损检测,如超声波探伤和X射线检测,确保焊缝质量无缺陷。此外,还要对焊接后的燃气管道进行严密性试验和压力试验,检验管道系统的密封性和承压能力,只有在所有检测项目都合格后,才能将燃气管道投入使用,保障城市燃气供应的安...
[查看详情] -
发布时间2025.06.12
青海PE焊接费用
焊接技术凭借连接强度高的特性,在工业制造中占据重要地位。上海罗苹实业有限公司采用数字化控制的电弧焊工艺,配备德国进口的逆变式焊接电源,可实现焊接电流与电压的精确调节,波动范围控制在 ±2% 以内。以钢结构焊接为例,在桥梁支座焊接作业中,公司采用多层多道焊工艺,每层焊缝的熔深严格控制在 3-5mm,通过脉冲焊接技术减少热输入,降低焊接变形。焊后运用超声波探伤仪进行 100% 检测,检测灵敏度达到 φ1mm 平底孔当量,I 级焊缝合格率达 98% 以上。经拉伸试验,焊接接头的抗拉强度达到母材的 92%,屈服强度达到母材的 90%,确保钢结构连接的可靠性,完全满足市政工程对承重结构的严苛要求。PP ...
[查看详情] -
发布时间2025.06.12
上海PE焊接联系方式
水下焊接技术是上海罗苹实业的特色业务之一。在海洋工程中,采用湿法水下焊条电弧焊工艺,使用专门使用的水下焊条,药皮具有良好的防水性能,焊接电流 180-220A,电弧电压 24-28V,在水深 10-30m 环境下进行钢构件焊接。公司的潜水焊工均持有专业资质证书,具备丰富的水下作业经验。焊接前对工件表面进行高压水清理,压力≥20MPa,去除表面的海洋生物、油污和氧化皮。焊后通过水下超声检测,使用专门使用的水下超声探头,检测灵敏度达到 φ2mm 平底孔当量,确保焊缝的缺陷率低于 2%。公司为海洋平台、港口设施的维修与建造提供可靠的焊接保障,焊接接头的抗拉强度达到母材的 85%,满足水下工程的强度要...
[查看详情] -
发布时间2025.06.11
江苏焊接供应商家
上海罗苹实业的电子束焊接技术适用于高熔点金属。在航空发动机部件焊接中,对钛合金叶片进行电子束焊接,使用真空电子束焊机,加速电压 60-80kV,束流 10-20mA,焊接速度 50-100mm/s,真空度保持在 1×10⁻³Pa 以上。通过精确控制电子束的聚焦位置和扫描轨迹,使焊缝的熔深宽比达到 5:1 以上,且无气孔、裂纹等缺陷。焊后进行真空退火处理,温度 600-650℃,保温时间 2-3 小时,消除焊接应力。经疲劳试验,叶片的疲劳强度达到母材的 90%,满足航空发动机的高可靠性要求。公司还配备电子束焊缝检测系统,采用 X 射线实时成像技术,对焊缝进行 100% 检测,确保焊接质量符合航空...
[查看详情] -
发布时间2025.06.11
天津PE焊接联系方式
PE焊接的操作人员需要经过专业的培训和考核,才能熟练掌握焊接技术并确保焊接质量。他们不*要熟悉不同焊接设备的操作流程和性能特点,还要深入了解PE材料的性能以及各种焊接参数对焊接质量的影响。在实际操作中,操作人员要严格按照操作规程进行作业,例如在热熔焊接时,准确控制加热板的温度、加热时间和对接压力,以及冷却时间。同时,要具备敏锐的观察力,能够及时发现焊接过程中出现的问题,如熔接面是否均匀、焊缝是否有异常气泡等,并采取相应的措施进行处理。此外,操作人员还应定期对焊接设备进行维护保养,检查加热元件、电气线路和机械部件的运行状况,确保设备处于良好的工作状态,为高质量的PE焊接提供保障。PP 焊接在电磁...
[查看详情]